 JEZIK


Dom / Vijesti / Vijesti o industriji / Odabir dobavljača za lijevanje aluminija pod pritiskom: ključni kriteriji, troškovi i upozorenja
Jedna skupina poroznosti u kućištu prijenosa može zaustaviti proizvodnu traku na tjedan dana. Zbog toga se dobavljači aluminija za tlačni lijev nikada ne biraju samo na temelju cijene. Odabrani su na temelju ponovljivosti, kontrole procesa i sposobnosti isporuke gotovih dijelova koji odgovaraju bez iznenađenja.
Izravan odgovor na pitanje kako odabrati dobavljača za aluminijsko tlačno lijevanje je procijeniti pet područja redom: sposobnost procesa lijevanja, unutarnju sekundarnu strojnu obradu, rutine inspekcije i mjerenja, inženjersku komunikaciju i transparentnost troškova. Dobavljač koji postigne dobre rezultate u svih pet će održati vaš projekt predvidljivim. Dobavljač koji je jak samo u jednom ili dva na kraju će generirati preradu, kašnjenja ili kvarove na terenu.
Od 2010. Ningbo Beilun Youyuan Machinery Manufacturing kombinira lijevanje pod pritiskom, CNC strojnu obradu i alate u jednom objektu. Smjernice u nastavku odražavaju ono što vidimo kada nas kupci uspoređuju s drugim dobavljačima lijevanog aluminija i to je okvir koji preporučujemo svima da ga primijene prije slanja crteža na ponudu.
Ono što razlikuje sposobnog dobavljača za aluminijski lijev pod pritiskom od neusklađenosti
Počnite sa strojevima. Aluminijske legure lijevaju se na strojevima s hladnom komorom jer napadaju sustav ubrizgavanja u vrućoj komori. Sila zaključavanja, mjerena u tonama, definira maksimalnu projektiranu površinu, a time i praktičnu ovojnicu vašeg dijela. Tipični dobavljač prilagođenih komponenti upravlja prešama od 180 tona do 1600 tona, s većim strojevima rezerviranim za velika kućišta kao što su okviri motora i kućišta prijenosa.
Nemojte previše uskladiti stroj s dijelom. Ako dobavljač ima jednu prešu od 2000 tona, ali ne i manju opremu, vaše kućište od 200 grama bit će kotirano s neučinkovitim režijskim troškovima. Pravi izbor je niz strojeva koji odgovara vašoj obitelji dijelova uz određenu fleksibilnost za kasnije promjene dizajna.
| Kontrolna točka | Što vam govori | Što pitati |
|---|---|---|
| Raspon tonaže stroja | Maksimalna veličina dijela i projektirana površina koju matrica može obraditi | Koja će preša pokretati ovaj dio i kolika je njegova sila blokiranja? |
| Interna podrška alatima | Brzina popravka matrice i dosljednost održavanja tijekom vijeka proizvodnje | Održavate li i popravljate matrice u vlastitom pogonu? |
| Iskustvo legure | Prikladnost mehaničkih i korozijskih svojstava za vašu primjenu | Koje legure najčešće koristite i zašto za te primjene? |
| Disciplina podataka obrade | Mjeri li dobavljač i kontrolira li ponovljive uvjete lijevanja | Možete li podijeliti internu stopu odbijanja u prošlom kvartalu s analizom prema vrsti kvara? |
Razmjer također oblikuje iskustvo. Tvornica srednje veličine s otprilike 10 milijuna CNY u dugotrajnoj imovini i 30 milijuna CNY u godišnjoj proizvodnji, što je približna skala našeg vlastitog poslovanja, može proizvoditi prilagođene komponente od 0,05 kg do 15 kg po komadu bez minimalnog pritiska narudžbe industrijske grupe. Za projektirane dijelove taj raspon veličina obično znači brže citiranje, kraće lance zapovijedanja i izravnije odgovore od ljudi koji zapravo upravljaju strojevima.
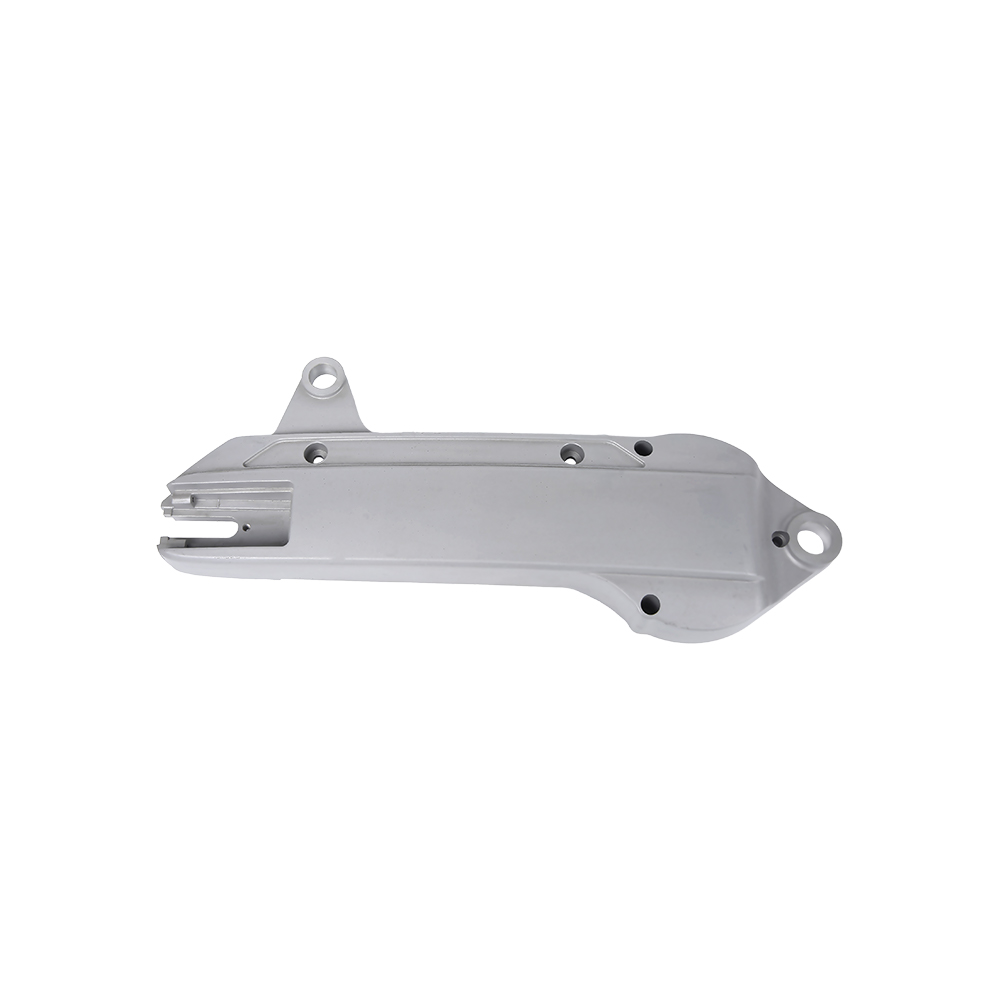
Kombinacija proizvoda vam također nešto govori. Dobavljač koji navodi dijelove motora, kućišta prijenosa, kućišta hidrauličkih ventila i kućišta motora proširio je svoje znanje o alatima i procesima na izazovne geometrije. Ta raznolikost poboljšava rješavanje problema na vašoj vlastitoj komponenti.
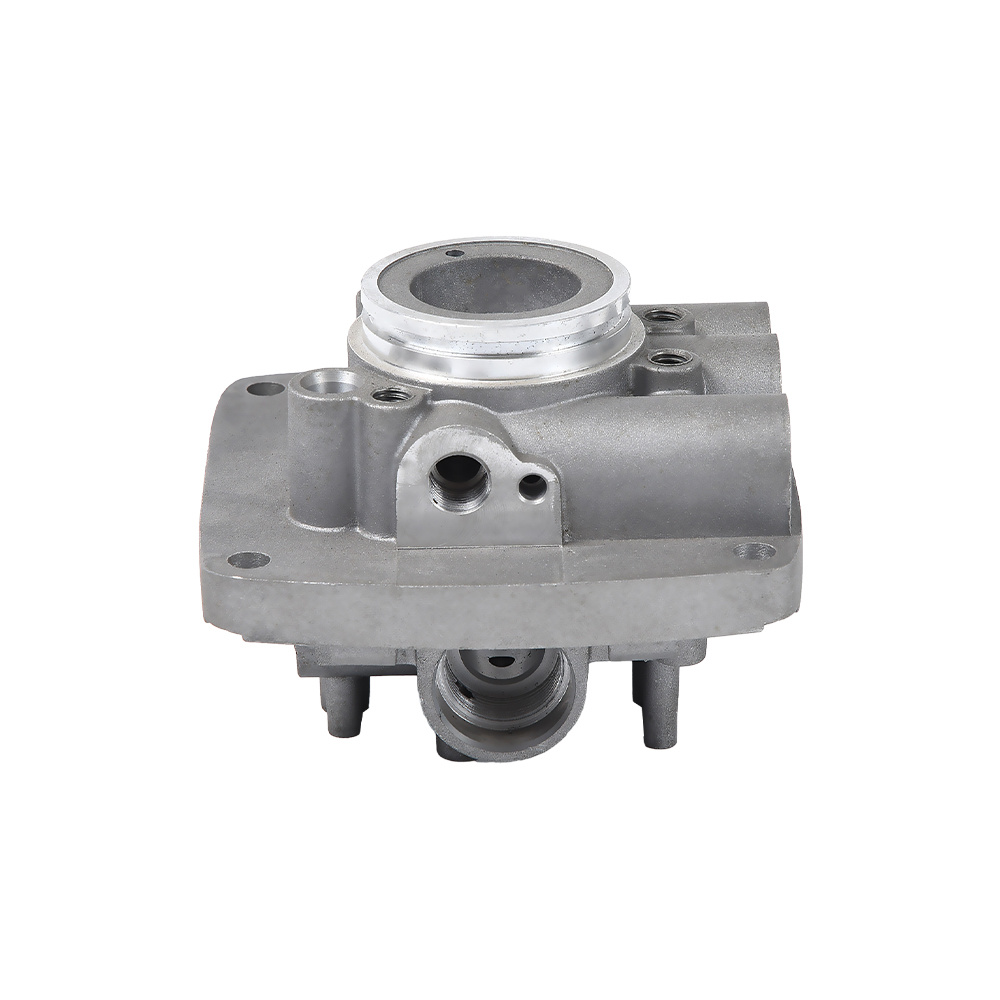
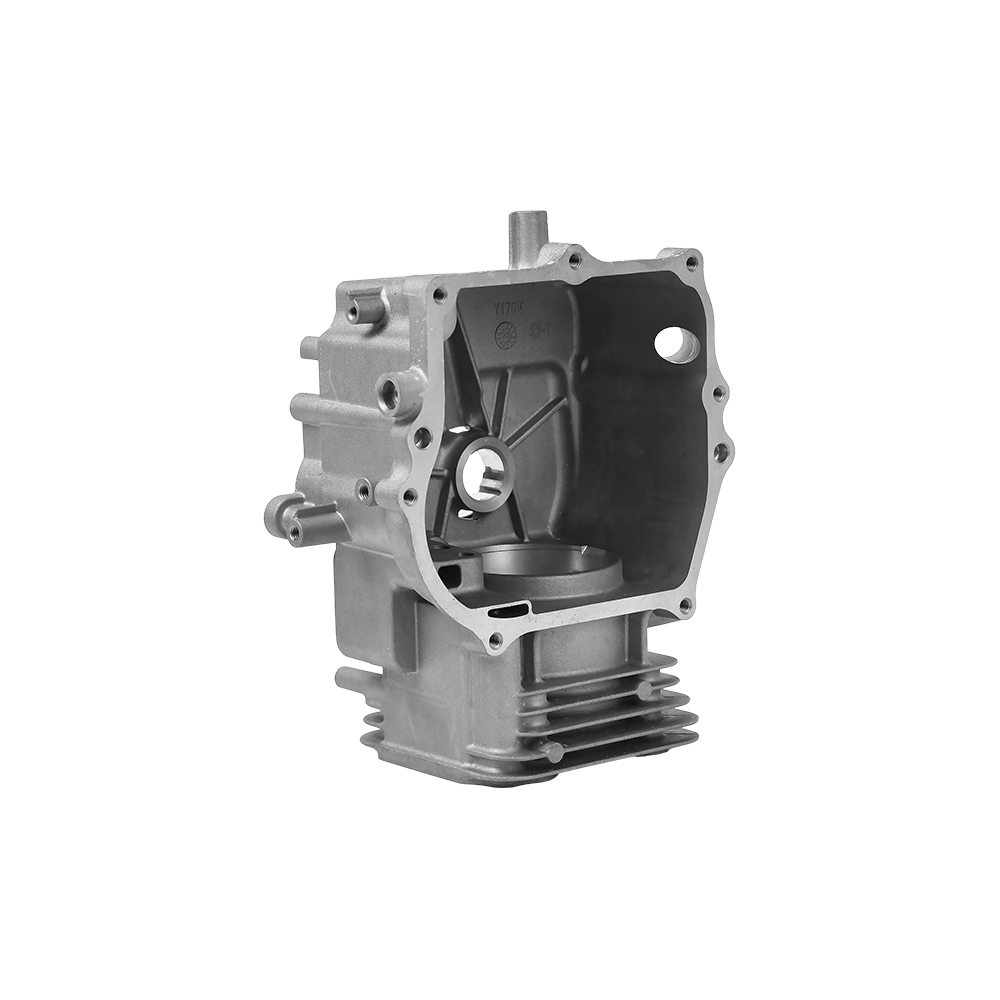
 Aluminijski dijelovi cilindara auto motora za složene odljevke Ova linija proizvoda demonstrira stručnost dobavljača u visokotlačnom tlačnom lijevanju za složene komponente motora s tankim stijenkama, podržavajući skalabilnost i geometrijsku raznolikost bitnu za pouzdanu nabavu. Pogledajte proizvod →
Visoki tlak naspram niskog tlaka: odaberite proces prije dobavljača
Najvažniji tehnički filter je proces lijevanja. Visokotlačni lijev pod pritiskom (HPDC) ubrizgava rastaljeni aluminij u čeličnu matricu velikom brzinom, proizvodeći složene dijelove tankih stijenki u ciklusima od otprilike 30 do 90 sekundi. HPDC je razlog zašto se kućišta radilice motocikala i kućišta automobilskih mjenjača mogu proizvoditi u velikim količinama. Kompromis je umjereni rizik od plinske poroznosti, tako da dijelovi koji moraju držati pritisak često trebaju impregnaciju ili drugačiji postupak.
Lijevanje pod niskim pritiskom (LPDC) ispunjava kalup odozdo pod kontroliranim tlakom plina. Sporije, smirenije punjenje proizvodi gušći metal s mnogo manje plinskih inkluzija. LPDC je standardni izbor za konstrukcijske nosače, glave cilindra i druge komponente koje moraju biti nepropusne na pritisak ili toplinski obrađene. Vremena ciklusa kreću se od dvije minute do deset minuta, zbog čega je LPDC obično rezerviran za dijelove gdje mehanička ispravnost nadmašuje ekonomičnost ciklusa.
| Faktor | Visokotlačni lijev pod pritiskom | Lijevanje pod niskim pritiskom |
|---|---|---|
| Vrijeme ciklusa | 30 do 90 sekundi | 2 do 10 minuta |
| Tipična debljina stijenke | 1,5 do 4 mm | 3 do 8 mm |
| Rizik od poroznosti | Umjereno | Niska |
| Nepropusnost na pritisak | Često zahtijeva impregnaciju | Prirodno gust |
| Najprikladnije za | Složena kućišta velikog volumena | Konstrukcijski i nosivi dijelovi |
Za širi pogled na to zašto je aluminijsko lijevanje bolje od drugih proizvodnih ruta za mnoge komponente, pročitajte naš pregled prednosti lijevanja aluminija pod pritiskom . Kratka verzija: aluminij nudi izvrstan omjer čvrstoće i težine, visoku toplinsku vodljivost i mogućnost integriranja više značajki u jedan odljev.
Ako vaš dio nosi strukturno opterećenje ili mora brtviti tekućinu ili plin, konkretno pitajte dobavljača preporučuje li HPDC, LPDC ili hibridni pristup. Dobavljač koji vam daje isti procesni odgovor za svaki upit obično ima samo jedan proces za prodaju, što je samo po sebi crvena zastavica.
 Dijelovi karoserije automobilskog cilindra koji zahtijevaju male tolerancije Za strukturna ili zabrtvljena tijela cilindra, ovaj dobavljač nudi odljevke koji zadovoljavaju linearne tolerancije od ±0,10–0,30 mm, s CNC obradom za kritične značajke—ključna mogućnost za provjeru unutar tvrtke. Pogledajte proizvod →
Strojna i završna obrada: gdje se odlučuje o stvarnoj toleranciji
Samo lijevanje pod pritiskom drži linearne dimenzije od oko /-0,10 do /-0,30 mm, ovisno o veličini dijela i orijentaciji značajki. Brtvene površine, sjedišta ležaja i rupe za montažu zahtijevaju strožu kontrolu, obično /-0,02 do /-0,05 mm. Te brojke moguće je postići samo s CNC obradom, a kritično pitanje nabave je obavlja li dobavljač odljevaka i tu strojnu obradu pod istim krovom.
Kada se strojna obrada povjeri vanjskim izvođačima, lijevanje i radionica za strojnu obradu ne dijele mjerne podatke niti jednu točku odgovornosti. Oštećenja u transportu, pomak u postavkama i neusklađenost rasporeda postaju vaš problem. Kada se lijevanje i strojna obrada odvijaju u istoj tvornici, strojno obrađene značajke izravno se odnose na referentnu vrijednost lijevanja, a jedan tim posjeduje rezultat dimenzija od taljenja do gotovog dijela.
- Strojno obrađeni provrti i brtvene površine: /-0,02 do /-0,05 mm tipično.
- Izlivene dimenzije: /-0,10 do /-0,30 mm, ovisno o liniji odvajanja kalupa.
- Ravnost na strojno obrađenim montažnim površinama: 0,05 mm preko 100 mm je moguće postići.
- Površinska hrapavost na obrađenim površinama: Ra 1,6 do Ra 3,2 mikrometra, s Ra 0,8 mikrometara dostupnim za područja brtvljenja.
Završetak je druga polovica odluke. Površine od lijevanog aluminija funkcionalne su, ali izgledaju porozno, a oksidacija potamni metal tijekom vremena. Najčešći načini završne obrade su premazivanje prahom za zaštitu od korozije i izgled, eloksiranje za tvrdi sloj otporan na habanje i pjeskarenje za jednoliku mat teksturu. Trebali biste se raspitati koju površinsku obradu dobavljač primjenjuje rutinski, jer su obrade u interakciji s legurom i kvalitetom odljevka.
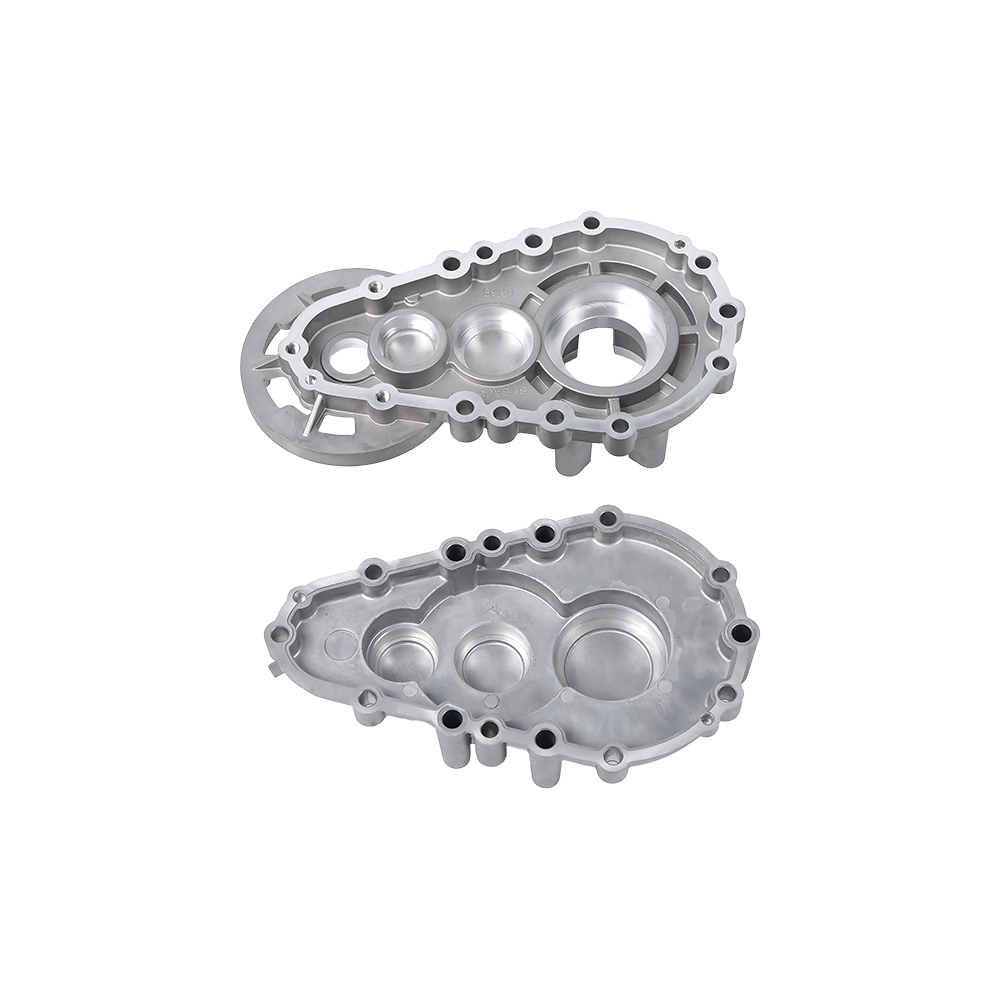
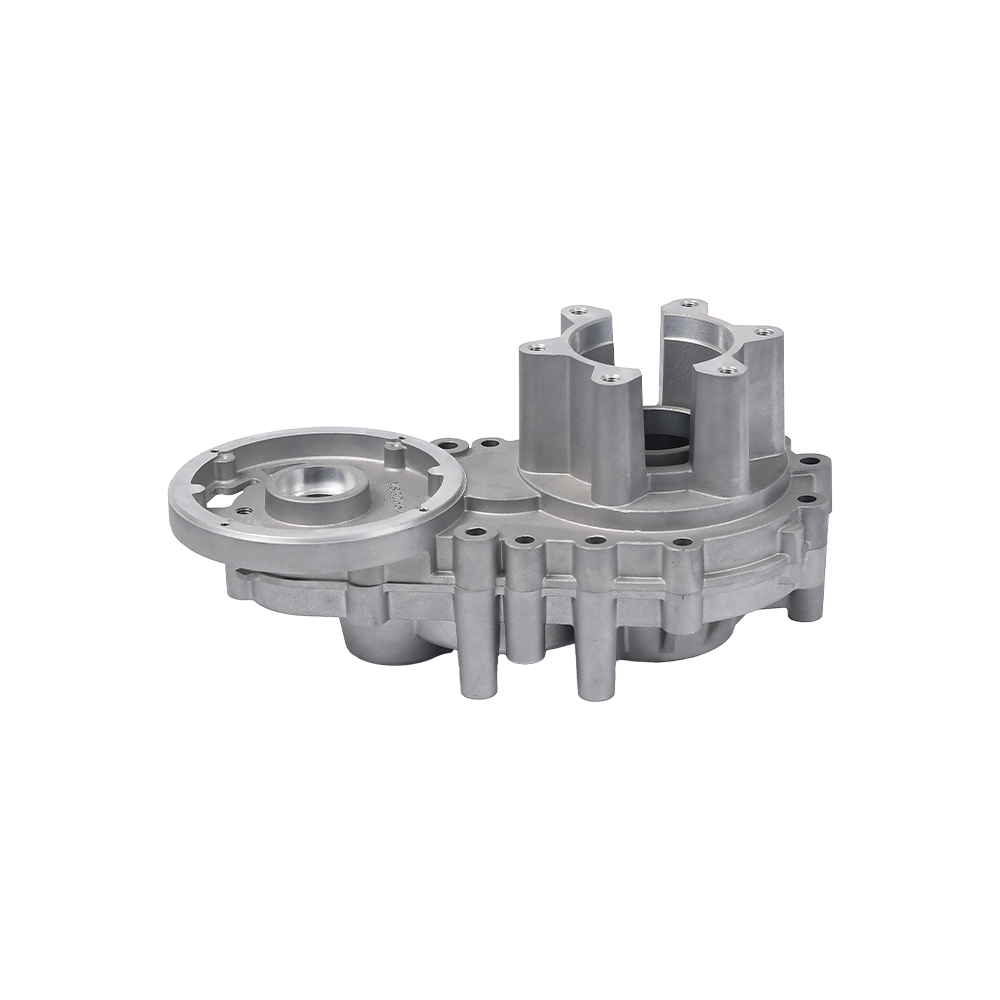
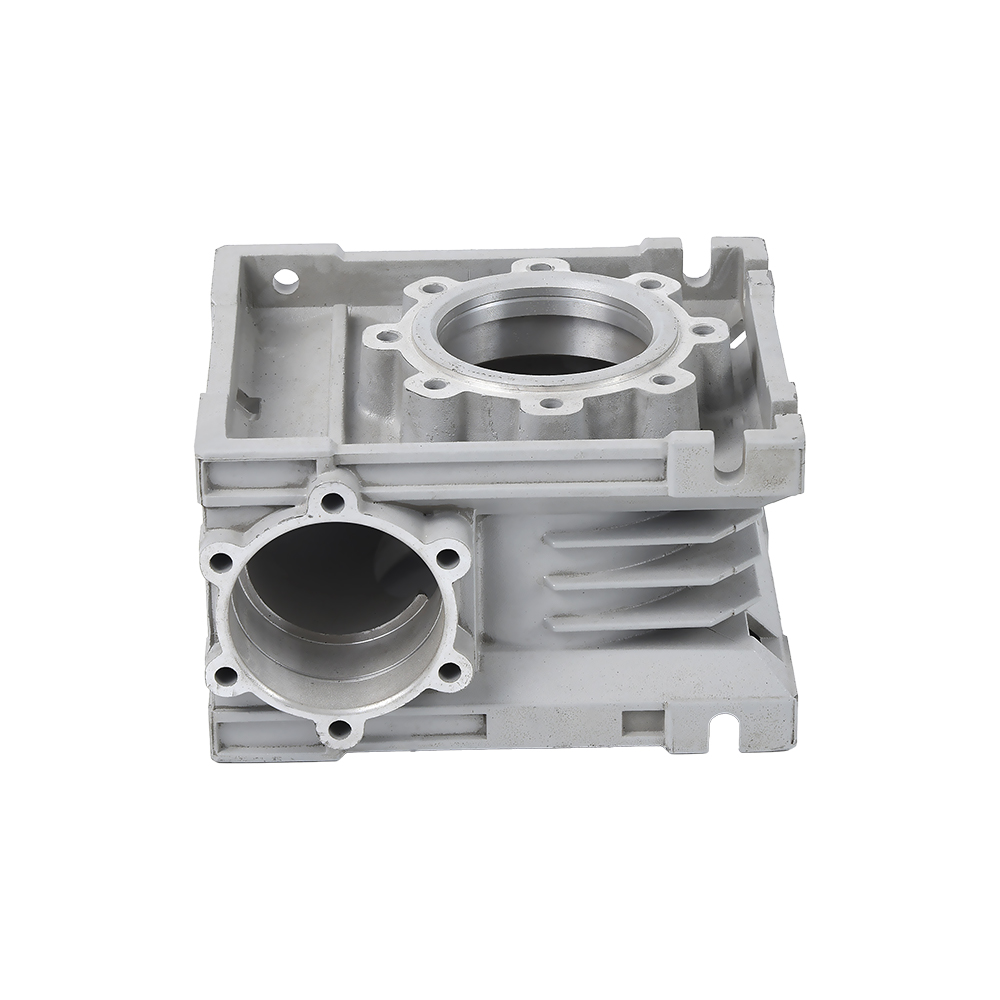
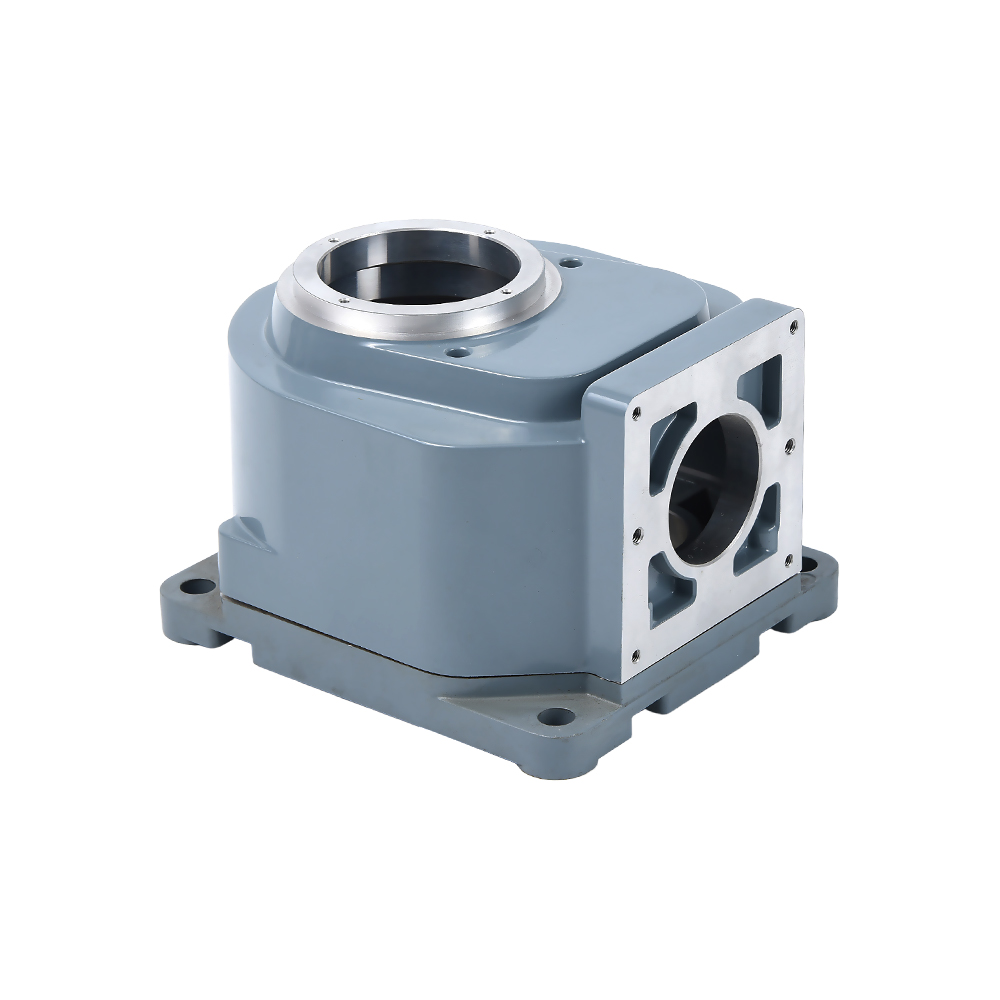
 Kućište mjenjača od aluminijskog tlačnog lijeva za izdržljivost Ovo kućište mjenjača, koje se može primijeniti na kućište radilice i reduktore motocikla, koristi se odgovarajućim površinskim tretmanima poput premazivanja prahom ili eloksiranja, potkrijepljeno potrebnom dokumentacijom za sukladnost pri uvozu. Pogledajte proizvod →
Kako provjeriti kvalitetu dobavljača bez posjeta tvornici
Za većinu uvoznih kupaca prvi fizički kontakt s odljevkom događa se kada se kutija otvori. Dokumentacija je stoga vaš primarni instrument provjere. Svaki ozbiljan dobavljač aluminijskog lijevanja pod pritiskom će bez oklijevanja pružiti sljedeće.
- Izvješća o inspekciji prvog artikla koja sadrže CMM podatke izmjerene u odnosu na vaš crtež, a ne u odnosu na referencu koju je generirao dobavljač.
- Zapisi parametara procesa za prvi rad proizvoda, uključujući tlak ubrizgavanja, brzinu klipa i temperaturu taline.
- Dokumentacija analize materijala koja potvrđuje stupanj legure i kemijski sastav svake šarže taline.
- Sljedivost serije koja povezuje sirovinu, peć, kalup, stroj i operatera za svaku pošiljku.
- Izvješća o ispitivanju curenja ili tlaka za kućišta, tijela ventila i bilo koje komponente s unutarnjim kanalima.
Dokumentacija je, međutim, samo pola provjere. Druga polovica je kvaliteta odgovora. Kada pošaljete crtež na pregled, izmjerite koliko je vremena potrebno dobavljaču da identificira potencijalne poteškoće u lijevanju. Sposoban dobavljač će istaknuti oštre unutarnje kutove koji ograničavaju protok metala, duboka rebra koja zadržavaju zrak ili neravne dijelove zidova koji uzrokuju diferencijalno hlađenje. Ako je prvi odgovor samo cijena, dobavljač nije proučio vaš dio.
Što povećava cijenu aluminijskih dijelova za tlačni lijev
Cijena koju plaćate nije za metal. To je za inženjering zaključan unutar metala. Za tipičnu prilagođenu komponentu, alat predstavlja 20 do 30 posto početnog troška projekta, a strojna obrada obično dodaje 30 do 50 posto cijeni lijevanog dijela. Razumijevanje težine svakog pokretača troškova sprječava preplaćivanje i pretjerano specificiranje.
| Pokretač troškova | Tipični utjecaj | Što pregledati |
|---|---|---|
| Alati (matrice) | 20 do 30 posto ulaganja u prvi projekt | Broj slajdova i jezgri; očekivani život |
| Izbor legure | Trošak materijala ovisi o stupnju legure | Izbor ADC12 / A380 / A356 prema mehaničkim potrebama |
| Debljina stijenke | Tanke stijenke ubrzavaju cikluse, ali rizikuju defekte ispune | Pregled dizajna za proizvodnju može smanjiti masu i cijenu dijela |
| Sadržaj strojne obrade | Dodaje 30 do 50 posto na cijenu lijevanog komada | Kombinirajte više značajki u jednu postavku obrade |
| Završna obrada površine | Anodiziranje i premazivanje prahom povećavaju vrijeme i rukovanje | Navedite samo potrebnu ocjenu, a ne kozmetički maksimum |
| Količina narudžbe | Cijena komada pada kako se količina širi alatima i postavkama | Potvrdite godišnju količinu koju dobavljač koristi u ponudi |
Najveća pojedinačna pregovaračka poluga je podjela lijevanja i strojne obrade. Ako se element može lijevati umjesto strojno obrađivati, ušteda vremena ciklusa obično je veća od troškova strojne obrade. Zato su povratne informacije o dizajnu za proizvodnju najvrjednija stvar koju vam dobavljač može dati u fazi ponude, prije nego što se posvetite izradi alata.
Crvene zastavice na koje treba paziti kod dobavljača za lijevanje aluminija pod pritiskom
Neki znakovi upozorenja pojavljuju se tek nakon postavljanja narudžbenice. Ovo su signali koje vrijedi otkriti ranije.
- Nema interne strojne obrade. Naslijediti ćete rizik koordinacije između dva nepovezana rasporeda proizvodnje.
- Nejasne brojke odbijanja. "Ukupni otpad je ispod 3 posto" ne znači ništa osim ako se ne navedu kriteriji mjerenja i koje su operacije uključene.
- Spora ili plitka DFM povratna informacija. Dobavljač koji ne može opisati kako će se vaš dio napuniti, ohladiti i izbaciti još ga nije projektirao.
- Nema plana održavanja alata. Trošenje matrica; bez planiranog održavanja, pomak dimenzija pojavljuje se nakon nekoliko tisuća snimaka.
- Jamčenje nemogućih tolerancija. Dobavljač koji navodi /-0,01 mm kao lijevano je ili neiskusan ili planira strojno obraditi svaku površinu. Oba će vam biti naplaćena.
- Ponuda jedne legure za sve. Aluminijske legure razlikuju se po fluidnosti, čvrstoći, korozijskom ponašanju i toplinskoj vodljivosti. Savjeti o legurama koje odgovaraju svima komercijalna su pogodnost, a ne inženjerska prosudba.
Dobavljač kojeg želite tretira vaš dio kao inženjerski problem, a ne kao stavku.
Prijave u kojima pravi dobavljač plaća za sebe
Aluminijski lijev pod pritiskom zaslužuje svoje mjesto gdje god se isprepliću težina, upravljanje toplinom i obujam proizvodnje. Najjači signali potražnje dolaze iz nekoliko dobro definiranih sektora.
Automobili i vozila s novom energijom
Kućišta pogonskog sklopa, pumpe za vodu, pumpe za ulje, kućišta mjenjača i kućišta elektromotora su od aluminijskog tlačnog lijeva. U novim energetskim vozilima rashladni krug se dramatično širi; ploče za raspršivanje topline i kućišta pumpe višestruko su po vozilu. Ovi dijelovi kombiniraju tanke stijenke sa zahtjevima za otpornost na pritisak, što je upravo izazov koji odvaja iskusne dobavljače od ostalih.
Motocikli i mala pogonska oprema
Kućišta radilice i mjenjača motocikla moraju biti otporni na vibracije, podnijeti opterećenja radilice i održavati ulje na radnoj temperaturi. Sekcije zida su tanke, a dizajn matrice mora precizno upravljati i punjenjem i hlađenjem. Dobavljač koji godinama proizvodi ove dijelove riješio je probleme s kojima se generičke radionice za strojnu obradu nikada nisu susrele.
Industrijska hidraulika i pneumatika
Tijela ventila, kućišta crpke i komponente aktuatora moraju održavati unutarnje kanale na radnom tlaku bez propuštanja. Tlačnim lijevanjem se te geometrije kanala proizvode ekonomično, ali zahtjev za ispitivanje tlakom zahtijeva strogu kontrolu procesa. Dobavljači s iskustvom u hidrauličkim komponentama razumiju razliku između praznine koja je kozmetička i praznine koja je katastrofalna.
Poljoprivredni strojevi
Uređaji za presađivanje riže i mikrokultivatori rade u prljavštini, vlazi i vibracijama. Mjenjači i strukturni dijelovi izliveni od aluminija čine stroj dovoljno laganim za rukovanje dok preživljava terenske uvjete. Hrpa tolerancije mora ostati stabilna tijekom dugih proizvodnih ciklusa, jer poljoprivrednik ne može pauzirati sezonu radi zamjenskog dijela.
U svim ovim primjenama zajednički je nazivnik isti: dio je dobar onoliko koliko je dobar proces kojim je proizveden.
Često postavljana pitanja o dobavljačima za lijevanje aluminija pod pritiskom
Koja je razlika između dobavljača koji nude visokotlačne i niskotlačne procese?
Visokotlačni lijev pod pritiskom koristi brzo ubrizgavanje za proizvodnju složenih dijelova tankih stijenki u trajanju ciklusa od 30 do 90 sekundi. Lijevanje pod niskim pritiskom polako ispunjava kalup odozdo, proizvodeći gušće odljevke otporne na pritisak s debljim stijenkama. Pravi izbor ovisi o funkciji dijela, mehaničkim zahtjevima i godišnjoj količini.
Koje je realno vrijeme izvedbe za prilagođeni projekt lijevanja aluminija pod pritiskom?
Izrada alata obično traje 4 do 8 tjedana, a prvi artikli slijede 2 do 4 tjedna nakon odobrenja alata. Vrijeme proizvodnje za ponovljene narudžbe obično je 2 do 4 tjedna, ovisno o dostupnosti stroja, količini i zahtjevima za završnu obradu. Ove se brojke mijenjaju sa složenošću matrice i dobavljačevom knjigom narudžbi, stoga zatražite jasan vremenski okvir po fazi prije nego što naručite.
Koje tolerancije može postići aluminijski lijev pod pritiskom?
Izlivene dimenzije obično iznose /-0,10 do /-0,30 mm. CNC strojno obrađene značajke dosežu /-0,02 do /-0,05 mm, a površine za brtvljenje mogu se održati na površini Ra 0,8 mikrometara. Dizajnirajte crtež tako da kritične dimenzije sjednu na strojno obrađene elemente, a ne na lijevane površine.
S kojim legurama obično rade dobavljači za lijevanje aluminija pod pritiskom?
ADC12 i A380 su najčešće legure opće namjene zbog svoje fluidnosti, čvrstoće i obradivosti. A356 se koristi tamo gdje je potrebna duktilnost i toplinska obrada. Dobavljači bi trebali preporučiti leguru na temelju radnog okruženja, a ne samo na dostupnosti.
Koja količina narudžbe čini lijevanje aluminija ekonomičnim?
Lijevanje pod visokim tlakom postaje ekonomično s otprilike 5000 dijelova godišnje i više, jer su troškovi alata raspoređeni po volumenu. Lijevanje pod niskim pritiskom može raditi s manjim količinama od 1000 do 2000 dijelova godišnje za strukturne komponente. Ispod tih volumena, alternativni procesi poput gravitacijskog lijevanja ili CNC obrade trupaca mogu biti praktičniji.
Trebam li odabrati dobavljača koji strojnu obradu obavlja u kući?
Da, za bilo koji dio sa strojno obrađenim provrtima, brtvenim površinama ili kritičnim montažnim dimenzijama. Vlastita strojna obrada daje dobavljaču punu odgovornost za dosljednost podataka, eliminira oštećenja prilikom transporta i skraćuje vrijeme isporuke. Dobavljač također može optimizirati granicu lijevanja i strojne obrade kako bi smanjio ukupne troškove.
Moj dio curi na tlačnim testovima. Može li drugi dobavljač to popraviti?
Često, da. Do curenja obično dolazi zbog poroznosti uzrokovane turbulentnim strujanjem metala, nedovoljnim odzračivanjem ili nepravilnim hlađenjem u kalupu. Dobavljač s iskustvom u niskotlačnom tlačnom lijevanju ili vakuumskom potpomognutom visokotlačnom lijevanju može redizajnirati strategiju punjenja za proizvodnju gustog odljevka. Zatražite rezultate testa curenja od prvog pokretanja artikla, a ne tek nakon podešavanja proizvodnje.
Pouzdan dobavljač aluminijskog tlačnog lijevanja nije onaj s najvećim strojnim parkom ili najnižom ponudom. To je onaj koji razumije kako je vaš dio napravljen, gdje može pokvariti i kako spriječiti taj kvar prije nego što se matrica izreže.
Naš tim u Ningbo Beilun Youyuan Machinery Manufacturing rješava ova pitanja za automobile, motocikle, industrijske, poljoprivredne i nove energetske komponente od 2010. Ako imate nacrt i želite drugo inženjersko mišljenje prije nego što se posvetite izradi alata, pošaljite nam ga putem naše kontakt stranice . Dobit ćete preporuku procesa, DFM pregled i transparentnu ponudu koja odvaja troškove koje možete kontrolirati od onih koje ne možete.