 JEZIK


Dom / Vijesti / Vijesti o industriji / Vodič za kupce kalupa za lijevanje aluminija: alatni čelik, vijek trajanja alata, cijena i nedostaci
Kalup za lijevanje aluminija najskuplja je pojedinačna odluka u projektu lijevanja pod pritiskom. To je alat od kaljenog čelika koji oblikuje svaki odljevak, postavlja vrijeme ciklusa, kontrolira stopu grešaka i određuje koliko će naknadne obrade trebati dijelu. Matrica je mjesto gdje se rađaju tolerancije, gdje se dobiva ili gubi plinska poroznost i gdje jeftina ponuda može postati skupa stvarnost. Za kupce i inženjere koji ocjenjuju dobavljače za tlačni lijev aluminija, kalup zaslužuje više pozornosti od veličine preše, cijene legure ili čak težine dijela.
U ovom vodiču fokusiramo se posebno na matricu, a ne na opći proces. Pronaći ćete vrste čelika koji se koriste za aluminijske matrice, realne brojeve vijeka trajanja alata, strukturu troškova iza ponude matrice, nedostatke koji počinju unutar šupljine i pravila dizajna koja drže alate i proizvodne proračune pod kontrolom. Cilj je učiniti sljedeću ponudu alata lakšom za usporedbu i mnogo težim za pogrešno čitanje.
Što je zapravo kalup za lijevanje aluminija
Kalup nije samo kalup s praznom šupljinom. To je cjelovit sustav alata izrađen od nekoliko čeličnih ploča, izmjenjivih umetaka, kliznih jezgri, klinova za izbacivanje, preljevnih otvora, vrata i unutarnjih kanala za hlađenje. Fiksna polovica matrice montirana je na stacionarnu ploču stroja za tlačni lijev s hladnom komorom; pokretna polovica je montirana na steznu ploču koja otvara i zatvara matricu za svaki hitac. Rastaljeni aluminij ulazi u šupljinu pod visokim pritiskom, skrućuje se za nekoliko sekundi, a pokretna polovica se povlači tako da sustav za izbacivanje može izgurati odljevak van.
Za aluminijske dijelove gotovo sva proizvodnja koristi postupak s hladnom komorom jer je temperatura rastaljenog metala, otprilike 620-700°C, ovisno o leguri, previsoka za stroj s vrućom komorom. Matrica stoga mora preživjeti i visoki tlak ubrizgavanja i toplinski udar u svakom ciklusu. Zbog toga su čelični kalupi, toplinska obrada, dizajn hlađenja i završna obrada površine daleko važniji kod aluminija nego kod alata za brizganje cinka ili plastike.
Komponente matrice mogu se grupirati prema funkciji. Donja tablica praktičan je popis za kupce koji žele razumjeti što zapravo plaćaju u ponudi alata.
| komponenta | Funkcija | Zamijenjen/servisiran |
|---|---|---|
| Urezne ploče | Držite umetke za šupljinu i vodite pokretnu polovicu | Nakon remonta alata ili oštećenja uslijed sudara |
| Umeci za šupljine | Strojno obrađeni čelični blokovi koji tvore površinu odljevka | Kada toplinska provjera ili erozija premaše granice izvlačenja |
| Tobogani i podizači | Napravite bočne rupe, podreze i složene kutove otpuštanja | Potrošni dijelovi, pregledani tijekom planiranog održavanja |
| Igle za izbacivanje | Gurnite stvrdnuti odljevak iz pokretne polovice | Rutinski zamijenjen nakon nekoliko tisuća udaraca |
| Vodič, vrata, preljevni bunari | Usmjerite rastaljeni metal u šupljinu i uhvatite hladni ili prljavi materijal | Izmijenjeno tijekom uzorkovanja ako se pojave problemi s protokom |
| Rashladni kanali | Uklonite toplinu iz kalupa na kontrolirani način | Očišćeno i testirano na protok tijekom održavanja alata |
Ako ste novi u široj metodi proizvodnje, pomaže da prvo razumijete postupak lijevanja aluminija pod pritiskom a zatim se vratite na detalje alata. U praksi, matrica je dio procesa koji odvaja stabilnu, ponovljivu proizvodnju od one koja stvara iznenađenja u svakoj reviziji.
Matrica upravlja kvalitetom lijevanja više nego preša
Mnogi razgovori o kupnji usredotočuju se na tonažu preše, brzinu ubrizgavanja i težinu sačme. Ti su parametri važni, ali se prilagođavaju oko matrice. Matrica odlučuje koliko dobro metal ispunjava šupljinu, koliko brzo se hladi, gdje se zadnji materijal skrućuje i ima li plin izlaz. Čak ni potpuno nova preša od 900 tona ne može proizvesti zdrav odljev iz loše dizajnirane matrice.
Tri čimbenika kontrolirana kalupom imaju najveći utjecaj na kvalitetu:
- Uzorak punjenja. Položaj vrata i geometrija klizača kontroliraju kako rastaljeni aluminij putuje kroz šupljinu. Matrica koja se ravnomjerno puni gura zrak ispred metala u preljevne otvore; matrica koja se neravnomjerno puni stvara hladne zatvarače, zatajenje i zarobljen plin.
- Brzina hlađenja. Vodene linije unutar matrice određuju gdje se odljevak prvo skrućuje. Usmjereno skrućivanje treba potisnuti posljednji tekući metal u preljevna područja ili uspone, a ne unutar stijenke dijela. Ako je raspored hlađenja pogrešan, poroznost skupljanja pojavljuje se na istom mjestu na svakom udarcu.
- Stanje površine matrice. Dobro obrađena, pravilno oslobođena šupljina proizvodi odljevke s dosljednom teksturom površine i manje problema s lijepljenjem. Kako se površina matrice počinje zagrijavati ili erodirati, kvaliteta površine lijevanja opada prije nego što defekt postane vidljiv na jednostavnim provjerama dimenzija.
U proizvodnom okruženju, kalup također kontrolira ponovljivost. Stabilna matrica, koja se izvodi pod dokumentiranim procesnim okvirom, trebala bi isporučiti istu dimenziju i istu završnu obradu na tisućama udaraca. Kada kupac vidi dimenzionalni pomak u isporučenim dijelovima, prvo pitanje bi uvijek trebalo biti o stanju matrice, a ne o aluminijskoj leguri. Za korisnu referencu o kategorijama nedostataka i njihovom značenju u tvornici, NADCA sustav klasifikacije nedostataka široko je korištena industrijska početna točka.
Vrste čelika i očekivani vijek trajanja alata za aluminijske matrice
Kvaliteta čelika je prva stvar koju treba provjeriti kada se uspoređuju dvije ponude kalupa za isti dio. Dva dobavljača mogu navesti sličnu cijenu matrice, ali jedan može koristiti standardni H13 čelik kaljen u vakuumu, dok drugi koristi skuplji vrhunski kvalitet s boljom otpornošću na toplinski zamor. Cijena matrice je slična samo do prve pojave toplinske provjere.
| Vrsta čelika | Uobičajena tvrdoća za Al matrice | Očekivani životni vijek kalupa za Al odljevke | Najprikladnije za |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000–150 000 udaraca | Proizvodni standard za većinu aluminijskih odljevaka |
| H11 | 44–52 HRC | 80 000–120 000 udaraca | Složene jezgre, duboka rebra, teške geometrije izbacivanja |
| Premium H13 / ESR stupanj | 48–54 HRC | 150 000–200 000 udaraca | Dugotrajni automobilski dijelovi i dijelovi visokog integriteta |
Legura koja se lijeva također mijenja vijek trajanja kalupa. Aluminij se nalazi u sredini raspona. Legure cinka lijevane su na nižim temperaturama i stvaraju daleko manji toplinski zamor; legure na bazi magnezija i bakra agresivnije napadaju površinu matrice. Donja tablica daje realnu usporedbu.
| Obitelj legure | Tipična temperatura taljenja | Tipičan smrtni život | Glavni uzrok trošenja matrice |
|---|---|---|---|
| Cinkove legure | 380-450°C | 500.000 udaraca | Abrazivno trošenje, mali toplinski udar |
| Aluminijske legure | 620–700°C | 100 000–200 000 udaraca | Toplinski zamor i lemljenje |
| Magnezijeve legure | 620-680°C | 80 000–120 000 udaraca | Jače kemijsko djelovanje na čelik |
| Legure bakra/mjedi | 900-1000°C | 20 000–50 000 udaraca | Teško toplinsko pucanje i erozija |
Gornji brojevi životnog vijeka matrice pretpostavljaju razumno održavanje: kontrolirana temperatura matrice, redovito čišćenje, pregled pukotina i povremene operacije otpuštanja naprezanja na jako opterećenom alatu. Bez održavanja, čak i vrhunska čelična matrica rano će se pokvariti. Nemojte tretirati životni vijek matrice kao fiksnu karakteristiku čelika; to je rezultat čelika, dizajna alata, kontrole procesa i održavanja zajedno.
Što utječe na cijenu kalupa za lijevanje aluminija
Ponuda matrice nije samo cijena strojne obrade šupljine. Čelični blok je mali dio ukupnih troškova. Pravi novac ide u inženjering, proizvodnju elektroda, CNC programiranje, poliranje, sastavljanje i probne snimke. Ako dobavljač ponudi vrlo nisku cijenu matrice, pitajte što je isključeno umjesto da slavite dogovor.
Pojednostavljena raščlamba troškova za tipičnu matricu za lijevanje aluminija izgleda ovako:
- Dizajn i simulacija toka kalupa: 5–10% cijene alata. Ovaj trošak vrijedi zaštititi jer sprječava kasnije skupe ispravke.
- Štapni čelik i toplinska obrada: 12-18%. Uključuje vakuumsko kaljenje, kaljenje i smanjenje naprezanja.
- CNC obrada i EDM: 40–50%. Ovo je srž rada na proizvodnji kalupa.
- Montaža, poliranje i montaža: 15-20%. Uključuje postizanje specificirane završne obrade površine i odziv sustava za izbacivanje.
- Probne snimke i uzorkovanje: 3–5%. Koristi se za provjeru dimenzija, kvalitete površine i parametara procesa prije puštanja u proizvodnju.
Najveća strateška odluka je broj šupljina. Matrica s jednom šupljinom je jeftinija, jednostavnija i lakša za modifikaciju. Matrica s više šupljina proizvodi više dijelova u jednom strojnom ciklusu i smanjuje cijenu po dijelu, ali višestruko povećava rizik alata. Ako jedna šupljina ima blagi pomak dimenzija, cijela proizvodnja mora se zaustaviti dok se ta šupljina popravlja.
| Broj šupljine | Relativni trošak umrijeti | Dijelovi po ciklusu | Najprikladniji volumen |
|---|---|---|---|
| 1 šupljina | 1,0x | 1 | Izrada prototipa, vrlo mali volumen, složena geometrija |
| 2 šupljine | 1,6–1,8x | 2 | Godišnje količine od nekoliko desetaka tisuća naviše |
| 4 šupljine | 2,5–3,0x | 4 | Dijelovi za automobile i uređaje velike količine |
| 8 šupljina | 4,5–5,5x | 8 | Stabilni programi vrlo velike količine s pouzdanim prognozama |
Mnogi iskusni kupci započinju s alatom s jednom ili dvije šupljine, potvrđuju postupak, a zatim dodaju još šupljina ili naprave drugu matricu. Taj pristup smanjuje financijsku izloženost pogrešci u dizajnu, a istovremeno dopušta brzi put do proizvodnje velikih količina.
Defekti kalupnog lijevanja i kako ih spriječiti
Većina grešaka kod lijevanja pod pritiskom nazvana je prema onome što inspektor vidi na gotovom dijelu, ali mnogi od njih počinju unutar matrice. Razumijevanje odnosa između kvara i umrijeti pomaže kupcima da postavljaju prava pitanja tijekom rasprava o uzorkovanju i PPAP-u. Donja tablica sažima najčešće kvarove povezane s kalupom i praktične protumjere koje koriste inženjeri za tlačni lijev.
| kvar | Uzrok vezan uz smrt | Prevencija |
|---|---|---|
| Poroznost plina | Loša ventilacija, dugi putovi protoka, pogrešno postavljeni preljevni bunari | Redizajnirajte vrata i ventilacijske otvore, dodajte vakuumsku pomoć |
| Hladno zatvara | Temperatura matrice je preniska, metal se smrzava prije nego što se šupljina napuni | Povećajte temperaturu matrice, uravnotežite vrijeme punjenja, prilagodite brzinu zatvarača |
| Lemljenje / lijepljenje | Aluminij se kemijski veže za nezaštićenu površinu kalupa | Nitriranje ili PVD presvlačenje površina šupljina |
| Provjera topline | Ponavljano toplinsko širenje i skupljanje površine matrice | Koristite H13 ili vrhunski čelik, kontrolirano hlađenje, periodično smanjenje naprezanja |
| Bljesak | Otklon matrice, istrošena linija razdvajanja, pogrešna sila stezanja | Popravite liniju razdvajanja, održavajte paralelnost ploče, podesite tonažu stezaljke |
| Oznake izbacivanja | Nedovoljan gaz, premalo klinova za izbacivanje, velika sila izbacivanja | Povećajte kut propuha, dodajte igle za izbacivanje, polirajte površinu šupljine |
Dobro dizajnirana matrica neće sama otkloniti sve nedostatke. Parametri procesa kao što su temperatura taline, profil ubrizgavanja, nanošenje raspršivanjem i vrijeme ciklusa moraju odgovarati dizajnu matrice. Ali ako se matrica ispravi, a kvar se i dalje pojavljuje na svakom udarcu, vjerojatno je prekršen procesni prozor, a ne dizajn matrice.
Pravila dizajna koja štite matricu i donji otpad
Dizajneri dijelova ponekad tretiraju matricu kao da može reproducirati bilo koji CAD model. Ne može. Matrica treba kutove naprezanja, jednake stijenke, zaobljene kutove i prostor za protok metala. Ako dio krši ova pravila, pojavljuju se problemi s kvalitetom u proizvodnji i rastu troškovi održavanja matrice. Dobra vijest je da je većina pravila jednostavna i mjerljiva.
| Značajka dizajna | Preporučeni raspon | razum |
|---|---|---|
| Kut vanjskog gaza | 1-2 stupnja | Omogućuje čisto izbacivanje bez oštećenja površine |
| Kut unutarnjeg gaza | 2-3 stupnja | Pomaže oslobađanju odljevka iz pokretne polovice |
| Nazivna debljina stijenke | 2,5–6,0 mm | Uravnotežuje ponašanje punjenja, snage i hlađenja |
| Uniformnost zidova | Držite dijelove što je moguće ravnomjernije | Izbjegava poroznost skupljanja i tragove potonuća |
| Debljina baze rebra | 0,6–1,0x susjedni zid | Učvršćuje dio bez stvaranja debelih dijelova |
| Radijus unutarnjeg kuta | 1,0 mm ili veći kada je to moguće | Smanjuje koncentraciju naprezanja i poboljšava protok metala |
To su polazišta, a ne apsolutni zakoni. Veliki dijelovi, kućišta tankih stijenki, konstrukcijski nosači i tlačno nepropusna tijela ventila odstupat će svaki u drugom smjeru. Cilj nije slijepo slijediti tablicu; to je natjerati reviziju dizajna da postavi pitanje zašto postoji određena stijenka, rebro ili radijus prije nego što se čelični kalup izreže.
Odabir aluminijske legure i njezin učinak na vijek trajanja alata i tolerancije
Aluminijska legura ne odlučuje samo o mehaničkim svojstvima konačnog dijela. Također utječe na to koliko agresivno rastaljeni metal napada matricu, koliko dobro ispunjava tanke dijelove i koju dimenzijsku toleranciju možete očekivati. Kupci koji mijenjaju legure nakon što je matrica već izrađena mogli bi biti iznenađeni rezultatom.
| Legura | Ključne karakteristike | Tipične primjene |
|---|---|---|
| A380 / ADC12 | Uravnotežena snaga, punjenje i cijena | Opća strukturna, automobilska kućišta, nosači motora |
| A383 | Bolja otpornost na vruće trganje, dobro punjenje | Tanka rebra, složeni dijelovi tankih stijenki |
| A360 | Bolja otpornost na koroziju, manji sadržaj bakra | Izloženi dijelovi, morsko ili korozivno okruženje |
| A413 | Izvrsna fluidnost i nepropusnost na pritisak | Tijela ventila, tlačno nepropusne komponente |
| B390 | Visoka tvrdoća, dobra otpornost na habanje, teža strojna obrada | Blokovi motora, bačve cilindara, površine kritične na trošenje |
Iz perspektive kalupa, sadržaj silicija i sadržaj bakra u leguri utječu na ponašanje lemljenja i erozije. Legure s više silicija, kao što su A383 ili B390, dobro teku, ali mogu biti abrazivnije za površinu čelika. Legure s nižim sadržajem željeza mogu pojačati lemljenje, zbog čega se površinska obrada kao što je nitriranje često navodi zajedno s odlukom o leguri. Prava kombinacija je legura, prevlaka kalupa, raspored hlađenja i postavke procesa, a ne bilo koja pojedinačna stavka.
Lijevanje plus strojna obrada: gdje matrica postaje gotov dio
Kalup za lijevanje aluminija proizvodi gotovo neto oblik, a ne gotovu komponentu. Provrti još uvijek moraju biti obrađeni, površine za brtvljenje trebaju ravnost, navoji trebaju rezanje, a kritične dimenzije trebaju strožu toleranciju koju može pružiti CNC proces. Zbog toga je sposobnost strojne obrade dobavljača tlačnog lijevanja važna koliko i sama matrica.
Dobavljač koji izvodi i lijevanje pod pritiskom i CNC strojnu obradu u istoj tvornici može kontrolirati kompletan tijek rada: kalup stvara odljev, CNC stroj ga dovršava, a konačna inspekcija vidi isti dio u istoj zgradi. Taj raspored smanjuje vrijeme logistike, izbjegava oštećenja tijekom transporta i održava mjerni podatak stabilnim između operacija.
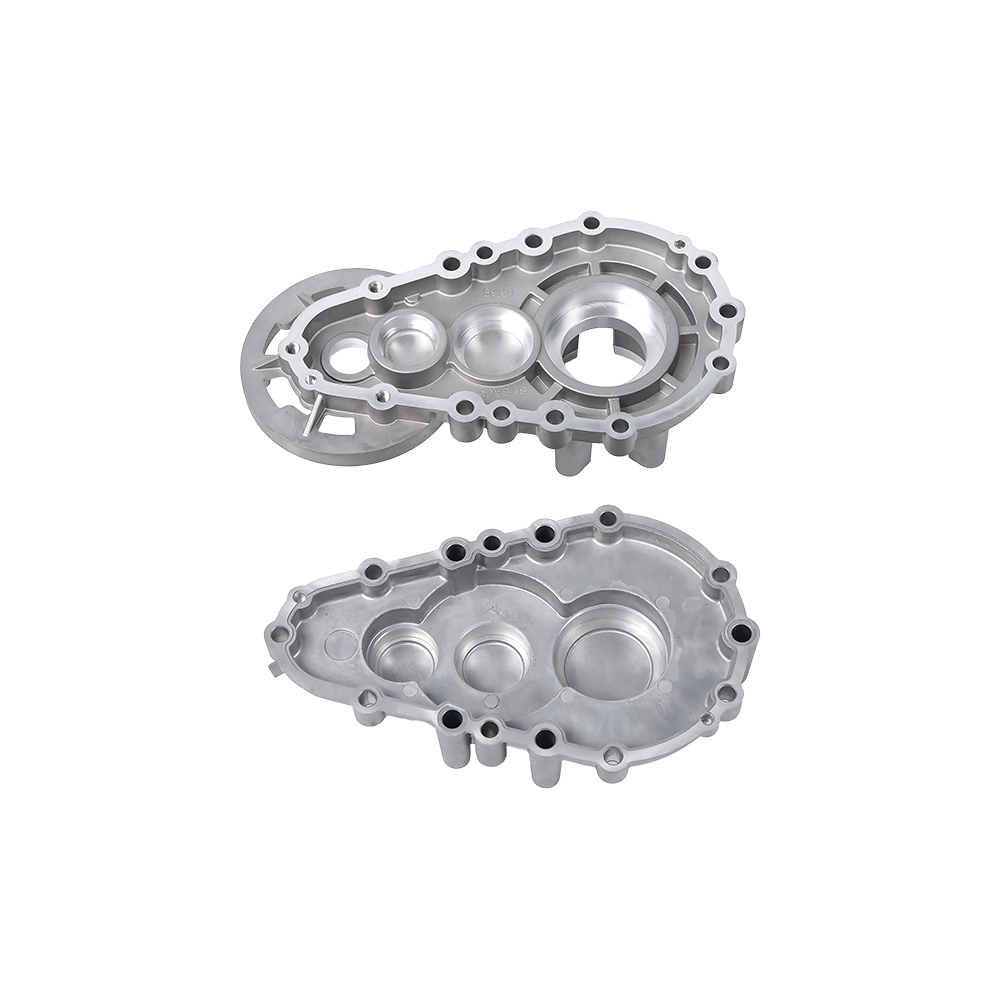
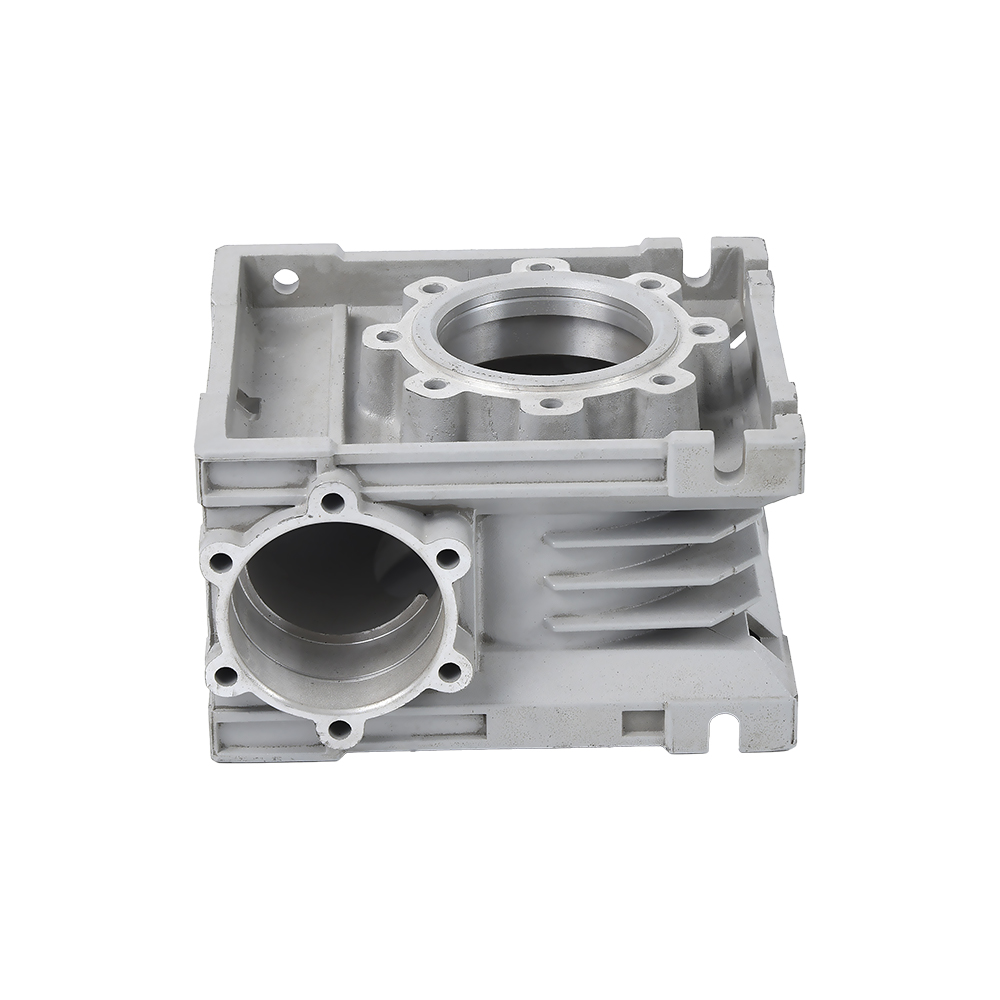
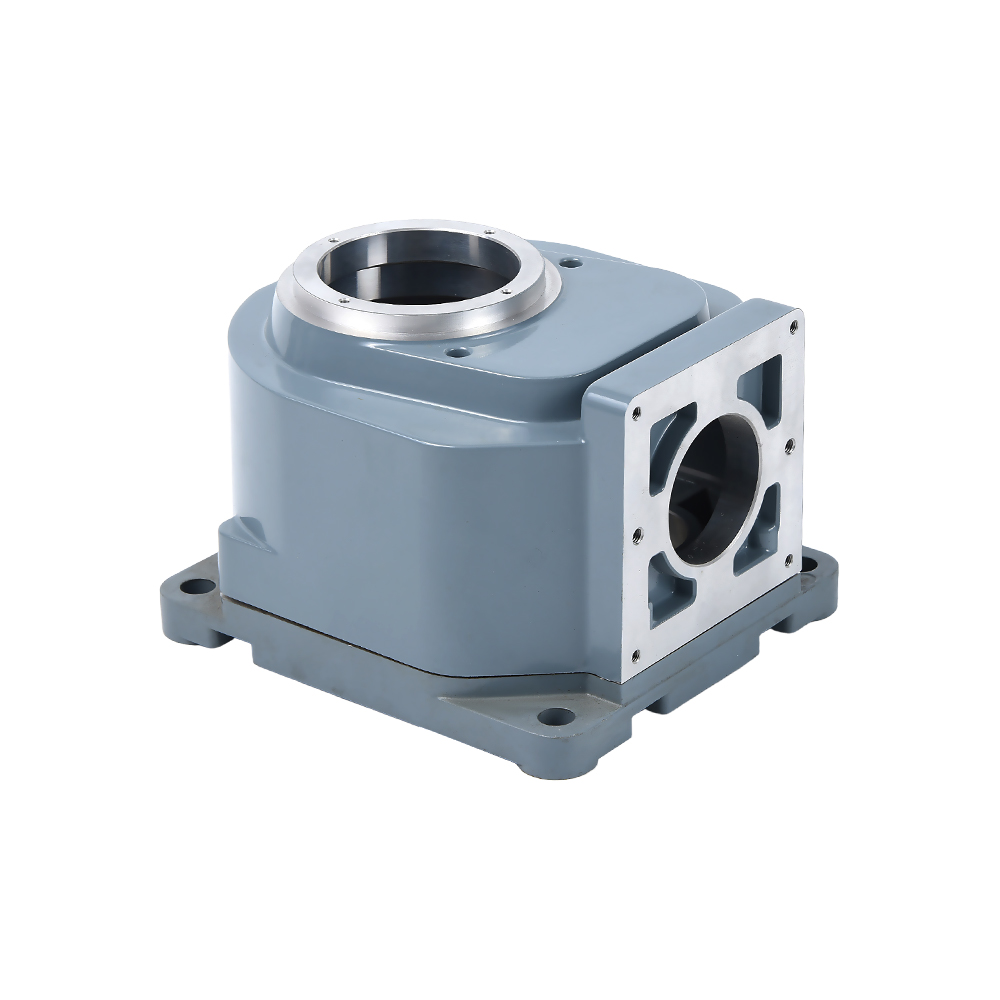
 Kućište mjenjača od lijevanog aluminija za preciznu montažu Ovo kućište mjenjača pokazuje kako lijevanje pod pritiskom oblikuje cjelokupnu geometriju, dok naknadna CNC obrada postiže uske tolerancije potrebne za sklop zupčanika i uljno brtvljenje, što ga čini jasnim primjerom integriranog tijeka rada lijevanja i strojne obrade. Pogledajte proizvod →
Tipičan primjer je kućište mjenjača. Matrica tvori ukupnu geometriju, džepove ležaja i montažne izbočine, ali brtvene površine i provrti ležaja obično zahtijevaju strojnu obradu nakon lijevanja. Bez strojne obrade, kućište je i dalje funkcionalno kao neobrađeni odljev, ali ne može zadovoljiti tolerancije potrebne za sklop zupčanika i brtvljenje ulja.
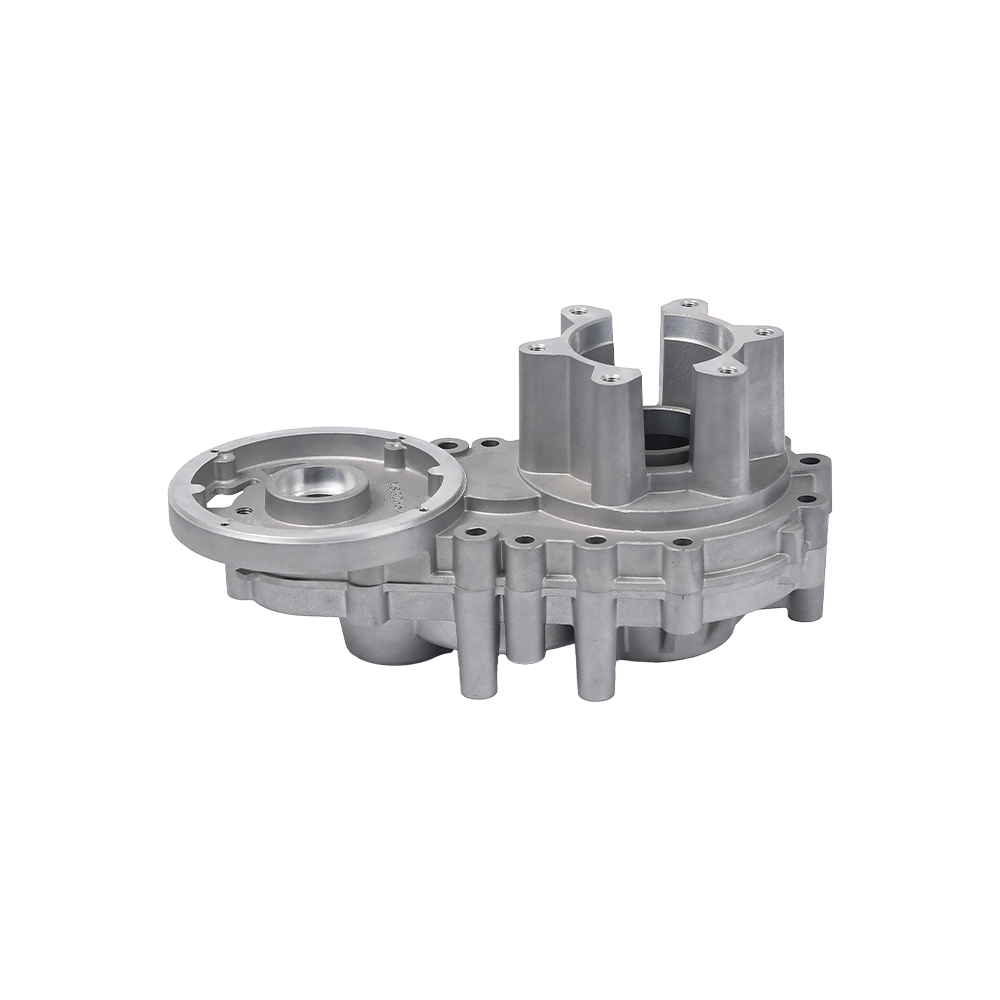
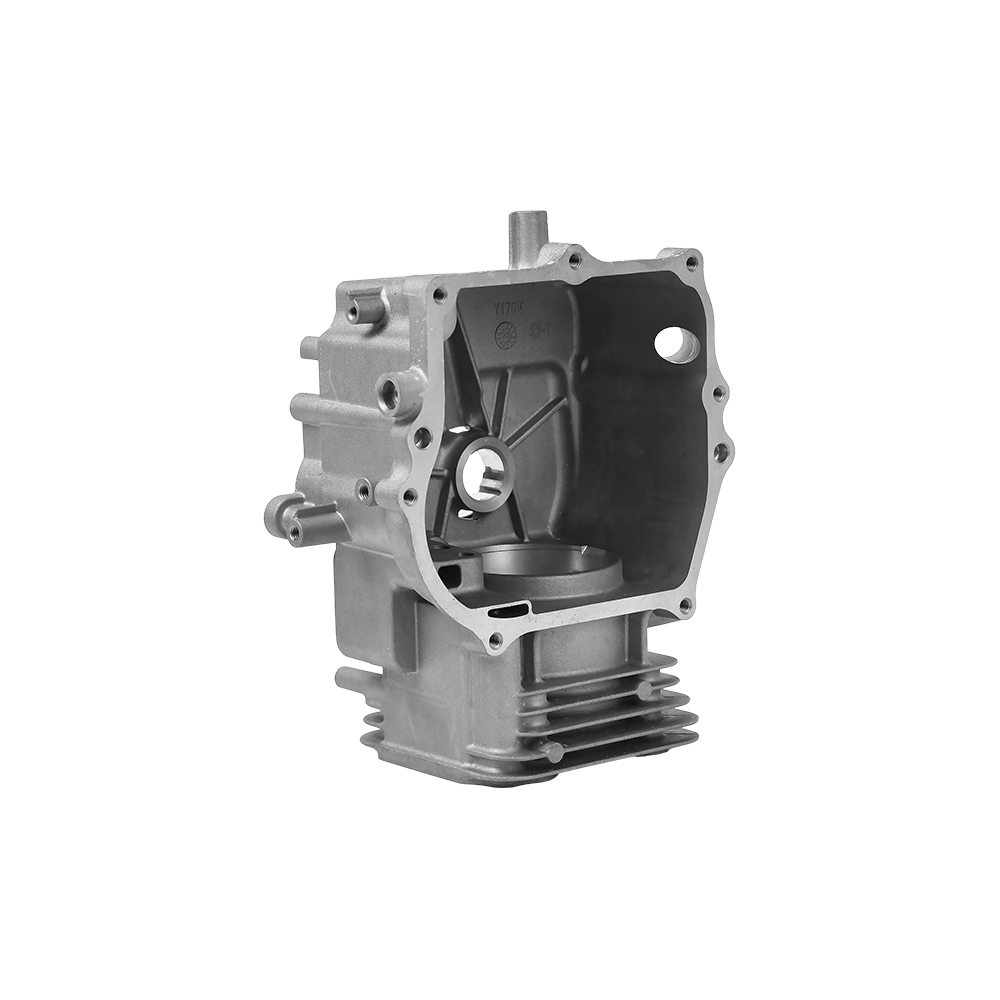
 Pribor motora bez četkica koji zahtijeva sekundarnu strojnu obradu Kućišta motora i krajnji štitovi oslanjaju se na livenje pod pritiskom za tanke stijenke i složene detalje peraja, ali trebaju preciznu strojnu obradu za okruglost provrta i sklopove površina statora, slijedeći istu logiku kao i kućišta mjenjača. Pogledajte proizvod →
Komponente elektromotora slijede istu logiku. Kućišta motora, krajnji štitovi i dodaci motora bez četkica zahtijevaju preciznu okruglost provrta, dobru toplinsku usklađenost i čistu površinu za sklop statora. Kalup za lijevanje daje tanke stijenke i složene detalje peraje; sekundarna strojna obrada stvara konačne značajke lociranja.
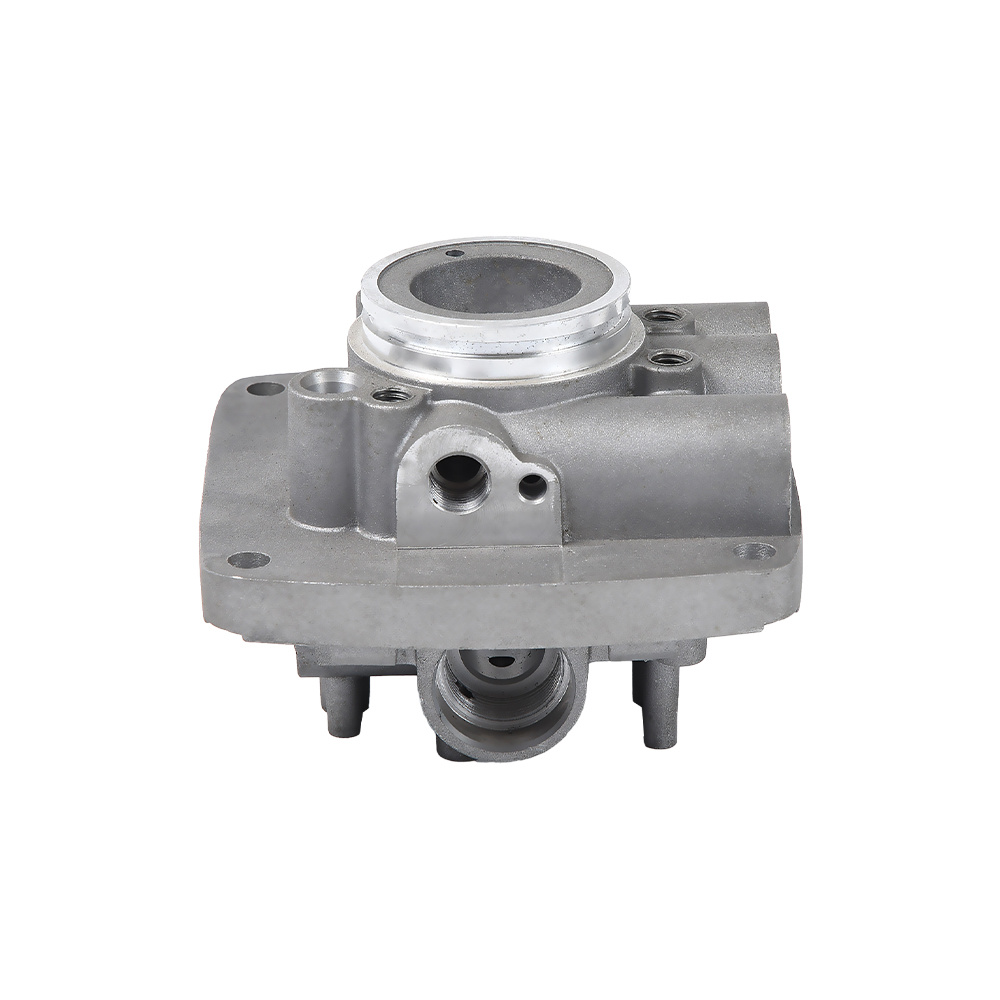
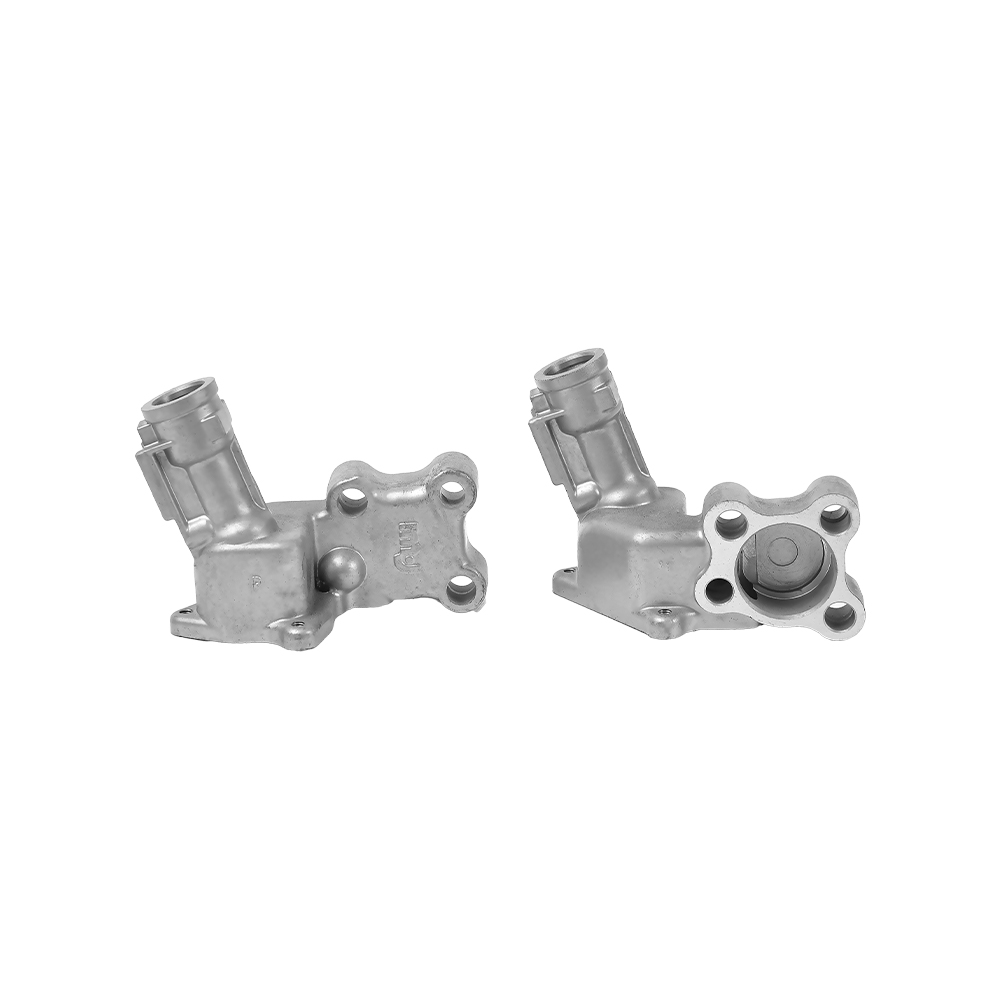
 Hidraulički ventil od lijevanog aluminija s integriranom strojnom obradom Tijela hidrauličkih ventila imaju koristi od internog lijevanja pod pritiskom i CNC strojne obrade kako bi se osigurali zidovi nepropusni za pritisak i točni provrti ventila, navoji otvora i brtvene površine, dok se istovremeno omogućuje brža dimenzionalna povratna informacija šupljini kalupa. Pogledajte proizvod →
Tijela hidrauličkih ventila imaju koristi od integriranog lijevanja i strojne obrade iz drugog razloga. Matrica osigurava stijenke nepropusne na pritisak i geometriju unutarnjeg prolaza, dok CNC obrada dovodi provrt ventila, navoje otvora i brtvene površine do njihovih konačnih dimenzija. Dobavljač koji može obaviti oboje unutar kuće ima kraću komunikacijsku petlju kada dimenzionalna povratna informacija pokazuje natrag na šupljinu matrice.
Iz perspektive kupca, praktično pitanje nije ima li dobavljač CNC radionicu. Gotovo svi to rade. Važnije je pitanje posjeduje li isti tim kalup, parametre lijevanja i opremu za strojnu obradu. Kada su sva tri u jednom objektu, problemi se rješavaju na izvoru umjesto da se prenose naprijed-natrag između podizvođača.
Pitanja koja trebate postaviti dobavljaču za lijevanje pod pritiskom prije nego što odobrite izradu alata
Ponude alata lakše je usporediti kada oba dobavljača odgovaraju na isti skup tehničkih pitanja. Koristite donji popis kao početnu točku. Pokriva informacije potrebne za usporedbu kvalitete matrice, a ne samo cijene matrice.
- Koju će vrstu čelika, toplinsku obradu i površinski premaz koristiti matrica? Odgovor bi trebao biti specifičan, kao što je H13 vakuumski kaljen plus nitriranje, a ne samo "čelik".
- Hoćete li pokrenuti simulaciju toka kalupa prije rezanja čelika? Izvješća o simulaciji pokazuju očekivani obrazac punjenja, zračne zamke i ponašanje skrućivanja. Tražite da vidite izvješće.
- Koliko je šupljina uključeno u navedenu cijenu matrice? Cijena za matricu s jednom šupljinom ne može se usporediti s onom za matricu s dvije šupljine bez prilagođavanja proizvodnje po dijelu.
- Koju dimenzijsku toleranciju će imati odljevak prije strojne obrade? To otkriva razumije li dobavljač vezu između stanja matrice i pomaka dimenzija.
- Koliko je probnih snimaka uključeno? Cijena uzorkovanja i broj uzoraka dio su ugovora o alatu.
- Koliki je očekivani životni vijek matrice i koji plan održavanja preporučujete? Životni vijek matrice utječe na dugoročnu cijenu po dijelu, a ne na početnu cijenu alata.
- Hoće li ista tvornica raditi CNC doradu nakon lijevanja? Interno lijevanje i strojna obrada smanjuju rizik prijenosa i zadržavaju vlasništvo tolerancije na jednom mjestu.
- Koji su popravci matrica pokriveni predračunskim jamstvom i za koliko udaraca? To sprječava da jeftina matrica postane skupa nakon prvih tisuću dijelova.
Odgovori na ova pitanja važniji su od uglađenog prodajnog govora. Dobavljač koji daje jasne, poštene tehničke odgovore tijekom faze izrade alata vjerojatnije će se ponašati na isti način tijekom masovne proizvodnje.
Često postavljana pitanja o kalupima za lijevanje aluminija
Koja je razlika između matrice i kalupa?
Kalup je generički izraz za šuplji oblik koji se koristi za oblikovanje materijala. Kalup je specifičan alat koji se koristi u lijevanju pod pritiskom: radi pod vrlo visokim tlakom ubrizgavanja, ima pomične dijelove kao što su klizači i izbacivači i radi mnogo brže od tipičnog pješčanog kalupa. U aluminijskom tlačnom lijevanju, riječ kalup je točan izraz.
Koliko udaraca možete dobiti iz kalupa za lijevanje aluminija?
S čelikom H13 i pravilnim održavanjem, proizvodna matrica za aluminijske dijelove obično traje između 100.000 i 200.000 hitaca. ESR čelici višeg stupnja i obrade zaštićene površine mogu to pomaknuti prema gornjem kraju. Složenost geometrije kalupa i legura koja se lijeva dvije su najveće varijable.
Koja je klasa čelika najbolja za kalup za lijevanje aluminija?
H13 je industrijski standard za proizvodnju aluminijskih kalupa. Pruža dobru ravnotežu tvrdoće, žilavosti i otpornosti na toplinski zamor. H11 se može odabrati za vrlo složene jezgre kojima je potrebna veća žilavost, dok se vrhunski H13 ESR razredi koriste za dugoročne projekte gdje su viši troškovi alata opravdani nižim troškovima po dijelu.
Može li se jedna matrica koristiti za izradu nekoliko različitih dijelova?
Niti s jednom fiksnom šupljinom. Matrica stvara jednu geometriju šupljine, iako izmjenjivi umeci mogu omogućiti obitelj sličnih dijelova koji koriste istu bazu matrice. Svaka promjena oblika dijela zahtijeva promjenu geometrije šupljine, rasporeda klizača ili oboje. Nemojte očekivati da će jedna matrica pokriti potpuno različite dizajne dijelova.
Smanjuje li matrica s više šupljina trošak po dijelu?
Da, jer više dijelova izlazi iz istog strojnog ciklusa. Ali sama matrica košta više, postavljanje postaje složenije, a kvar u jednoj šupljini može poremetiti cijeli alat. Matrice s više šupljina pravi su izbor kada je godišnji volumen velik, a dizajn dijela stabilan.
Zašto se poroznost pojavljuje čak i kada je matrica nova?
Poroznost u aluminijskim odljevcima pod pritiskom obično dolazi od zarobljenog plina ili skupljanja tijekom skrućivanja. Matrica to kontrolira kroz ventilaciju, postavljanje preljeva, dizajn vrata i raspored rashladne linije. Ako je dizajn matrice ispravan, ali se poroznost i dalje pojavljuje, parametri procesa mogu biti izvan preporučenog okvira.
Trebaju li aluminijske lijevane dijelove nakon lijevanja uvijek strojno obrađivati?
Većina funkcionalnih dijelova. Matrica stvara gotovo neto oblik, ali provrti, brtvene površine, navoji i niske tolerancije zahtijevaju CNC obradu. Dobavljač s mogućnošću tlačnog lijevanja i strojne obrade može držati tolerancije pod istim krovom i smanjiti štetu pri transportu i rukovanju.
Koliko je vremena potrebno za izradu kalupa za lijevanje aluminija?
Za matricu srednje složenosti, tipično vrijeme isporuke je šest do dvanaest tjedana, ovisno o dubini šupljine, broju klizača i je li uključena simulacija toka kalupa. Faza uzorkovanja i odobravanja dodaje još nekoliko tjedana. Ako dobavljač obećava vrlo kratko vrijeme isporuke, pitajte koliko je sati validacije dizajna uključeno.
Što je provjera topline i zašto je važna?
Toplinska provjera je mreža finih pukotina koje se pojavljuju na površini matrice nakon ponovljenih ciklusa zagrijavanja i hlađenja. Prenosi tragove na odljevak, povećava rizik od lemljenja i na kraju prisiljava na popravak matrice. Dobro hlađenje kalupa i odgovarajuća specifikacija čelika odgađaju početak toplinske provjere.
Kalup za lijevanje aluminija nije roba koju jednom kupite i zaboravite. To je precizan alat koji određuje kvalitetu vašeg dijela, stabilnost vaše proizvodnje i vaš dugoročni jedinični trošak. Usporedite kvalitet čelika, dizajn hlađenja, broj šupljina i plan održavanja prije nego što usporedite cijenu. Kada je kalup projektiran i napravljen ispravno, proces lijevanja ima priliku teći glatko; kada je matrica oslabljena radi uštede novca, svaka sljedeća serija to plaća.
Ako procjenjujete dobavljača za projekt lijevanja aluminija pod pritiskom, uključite specifikaciju alata u svoj postupak ponude i kontaktirajte izravno naš tim za raspravu o dizajnu matrice koji odgovara i vašoj geometriji dijela i vašem volumenu proizvodnje.