 JEZIK


Dom / Vijesti / Vijesti o industriji / Sastav aluminijske legure A357: objašnjenje silicija, magnezija i toplinske obrade
Ako se na crtežu navodi A357-T6, a dobavljač isporuči A356-T6, dijelovi će se i dalje pričvrstiti. Oni će i dalje ispravno mjeriti na CMM-u. Možda čak prođu test na stolu. Ono što oni neće učiniti je doseći granicu razvlačenja koju je projekt pretpostavio, a taj se nedostatak obično pojavi mjesecima kasnije kao napuknuto kućište, plakajuća brtvena površina ili kvar zbog zamora na vrhu vijka. Kemijska razlika je mala na papiru, pa upravo zbog toga prolazi dolaznu kontrolu.
Sastav aluminijske legure A357, po težini, je 6,5 do 7,5 posto silicija, 0,40 do 0,70 posto magnezija, najviše 0,20 posto željeza, najviše 0,20 posto bakra, najviše 0,10 posto mangana, najviše 0,10 posto cinka i najviše 0,20 posto titana . Aluminij čini ravnotežu. U usporedbi s A356, i magnezijski pod i magnezijski strop pomiču se prema gore, a željezna granica je stroža. Te dvije promjene su ono što daje otprilike 15 posto veću granicu razvlačenja nakon pravilne T6 toplinske obrade.
To je kratak odgovor. Ostatak ovog članka rastavlja kemiju element po element, uspoređuje A357 s A356 i 356 na stvarnim brojevima, a zatim objašnjava kako put lijevanja i ciklus starenja odlučuju hoće li ta kemija postati pouzdani strukturni dio ili skupa hrpa otpada.
Sastav aluminijske legure A357: potpuna kemija, element po element
Donja tablica navodi objavljena ograničenja sastava za oznaku odljevka A357.0, zajedno s praktičnim ciljnim prozorom koji ljevaonice zapravo ciljaju unutar tih ograničenja. Ograničenja proizlaze iz standardnih specifikacija za lijevanje aluminija koje se koriste u cijeloj industriji, a isti se brojevi pojavljuju u tablicama s oznakama Aluminijske udruge iu ASM priručniku, svezak 15: Lijevanje, koji ostaje standardna referenca za metalurgiju lijevanja aluminija.
| Element | Navedeni raspon (tež.%) | Praktična meta za ljevaonicu | Funkcija u dijelu |
|---|---|---|---|
| Silicij | 6,5 - 7,5 | 6.9 - 7.2 | Fluidnost, otpornost na vruće trganje, sposobnost lijevanja |
| magnezij | 0,40 - 0,70 | 0,55 - 0,62 | Otvrdnjavanje starenjem taloženjem Mg2Si |
| Željezo | 0,20 maks | 0,10 - 0,14 | nečistoća; kontrolira gubitak duktilnosti |
| Titanij | 0,20 maks | 0,10 - 0,15 | Usitnjenost zrna, ponašanje u hranidbi |
| Bakar | 0,20 maks | Ispod 0,05 | nečistoća; smanjuje otpornost na koroziju |
| Mangan | 0,10 maks | Ispod 0,05 | Mijenja morfologiju faze željeza |
| Cink | 0,10 maks | Ispod 0,05 | Nečistoća iz otpada |
| Drugi, svaki | 0,05 maks | Samo trag | Neodređeni ostaci |
| Ostali, ukupno | 0,15 maks | Samo trag | Plafon kumulativne nečistoće |
| Aluminij | Ravnoteža | Ravnoteža | Matrica |
Jedan detalj koji hvata kupce nespremne: neke varijante A357 dopuštaju vrlo mali dodatak berilija, u rasponu od 0,04 do 0,07 posto, kako bi se zaokružile pločice koje sadrže željezo. Drugi ograničavaju berilij na 0,0007 posto i zabranjuju ga u praksi. Ako je dio namijenjen za regulirano okruženje ili ćeliju za obradu sa strogim pravilima za rukovanje zrakom, taj jedan redak na listu sa specifikacijama mijenja koja vas talionica može ponuditi.
Što svaki element zapravo radi unutar odljeva
Silicij od 6,5 do 7,5 posto
Silicij je razlog zašto se ova legura uopće može lijevati. Smanjuje raspon taljenja i gura leguru prema eutektiku aluminija i silicija, koji se nalazi blizu 577 stupnjeva Celzijusa. S otprilike 7 posto silicija legura je hipoeutektička, tako da je skrutnuta struktura mješavina aluminijskih dendrita okruženih finom eutektičkom mrežom. Ta mreža je ono što vam daje fluidnost tankih stijenki, otpornost na vruće kidanje i relativno nizak stres skupljanja.
Spustite silicij ispod raspona i pogrešna trčanja i vruće suze postaju rutina. Gurnite ga iznad raspona i eutektički silicij postane grub u igličaste ploče koje djeluju poput unutarnjih zareza. Nemodificirani eutektički silicij u odljevku A357 može smanjiti istezanje za 40 posto ili više u usporedbi s pravilno modificiranom talinom, zbog čega je dodatak stroncija od oko 0,010 do 0,020 posto ili modifikatora na bazi natrija standardna praksa.
Magnezij od 0,40 do 0,70 posto
Magnezij je otvrdnjavajući element i glavni razlog zašto A357 postoji kao zasebna legura. Tijekom umjetnog starenja, fini magnezijev silicid taloži se nukleira kroz aluminijsku matricu i blokira kretanje dislokacija. A356 ograničava magnezij na 0,45 posto; A357 dopušta do 0,70 posto. Taj dodatni magnezij podiže granicu tečenja u vršnoj dobi za otprilike 20 do 30 MPa kada je sve ostalo jednako.
Kompromis je osjetljivost procesa. A357 nalazi se bliže rubu svoje granice topljivosti, tako da kratka obrada otopinom ili neravnomjerno gašenje ostavlja neotopljeni magnezijev silicid iza sebe, a dio tada ne ispunjava svoje specifikacije dok još uvijek prolazi spektralnu provjeru na ulaznom ingotu.
Peglajte maksimalno 0,20 posto
Željezo je tihi ubojica rastegljivosti. Iznad otprilike 0,25 posto u slitini silicija od 7 posto, željezo stvara pločice beta-faze Al5FeSi koje su krte, poput ploča i sklone pucanju pod opterećenjem. Držanje željeza na 0,20 posto ili niže, a poželjno je 0,15 posto za rad vrhunske kvalitete, te trombocite održava malim i manje štetnim. Ovo strože ograničenje željeza, više od magnezija, ono je što razlikuje vrhunsku A357 talinu od obične sekundarne legure.
Titan i profinjenost zrna
Titan u količini od 0,10 do 0,15 posto, koji se obično uvodi kroz glavnu leguru Al-5Ti-1B, ograničava rast zrna tijekom skrućivanja. Fina zrna s jednakom osovinom poboljšavaju hranidbu, šire poroznost stezanja u manje i bolje raspoređene pore i povećavaju vlačnu čvrstoću i istezanje. Talina koja je otplinjena i modificirana, ali ne i pročišćena zrna, pokazat će gruba stupčasta zrna i veće raspršenje u rezultatima mehaničkih ispitivanja.
Bakar, mangan, cink i Trace Bucket
Bakar je ograničen na 0,20 posto jer smanjuje učinak korozije u mokrom okruženju ili okruženju punom soli. Mangan s najviše 0,10 posto malo modificira fazu željeza, ali ne može spasiti taljevinu koja je već teška poput željeza. Cink od maksimalnih 0,10 posto uvelike je parametar za kontrolu otpada. Sveobuhvatna ograničenja, 0,05 posto za bilo koji pojedinačni neodređeni element i 0,15 posto ukupno, postoje kako bi se spriječilo da nepoznati ostaci pomaknu ponašanje legure pri skrućivanju.
A357 protiv A356 protiv 356: Gdje se brojevi razdvajaju
Ove tri legure često se citiraju kao sinonimi, a na reviziji crteža mogu izgledati kao svećeničke varijante. Oni nisu. Donja tablica prikazuje tipične objavljene vrijednosti T6; stvarni brojevi mijenjaju se s postupkom lijevanja, debljinom presjeka i položajem s kojeg je kupon izrezan.
| Karakteristično | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| magnezij range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Željezo limit (wt%) | 0,20 - 0,35 | 0,20 maks | 0,20 maks, often 0.15 |
| Vlačna čvrstoća | Oko 230 MPa | Oko 275 MPa | Oko 310 MPa |
| Granica razvlačenja | Oko 165 MPa | Oko 205 MPa | Oko 255 MPa |
| Elongacija | 3 - 5 posto | 5-7 posto | 4 - 6 posto |
| Tipična upotreba | Opća kućišta, poklopci | Strukturni nosači, kotači | Kućišta za velika opterećenja, dijelovi za zrakoplovstvo |
Praktično čitanje: ako je vaša analiza naprezanja pretpostavila granicu tečenja A357, a vi dobijete A356, tiho ste izgubili oko 50 MPa margine. Na dijelu sa sigurnosnim faktorom 3 to je nevidljivo. Na dijelu dimenzioniranom prema faktoru sigurnosti od 1,4, to je razlika između prolaznog testa zamora i redizajna.
Toplinska obrada: Zašto sama kemija nije dovoljna
Možete pogoditi svaki broj u tablici 1 i još uvijek proizvesti meki dio. Legura postiže svoju specificiranu čvrstoću tek nakon trostupanjskog T6 ciklusa, a svaki stupanj ima uzak praktični prozor.
- Obrada otopine na otprilike 540 stupnjeva Celzijusa tijekom 6 do 12 sati, dovoljno dugo da se faze bogate magnezijem otope natrag u čvrstu otopinu.
- Kašenje, obično u toploj vodi ili polimernoj kupelji, dovoljno brzo da uhvati prezasićenu krutu otopinu, ali dovoljno sporo da se izbjegne savijanje tankih dijelova.
- Umjetno starenje na otprilike 155 do 170 stupnjeva Celzijevih 4 do 8 sati kako bi se istaložile fine čestice magnezijevog silicida koje stvarno ojačavaju.
Klasični način kvara je odgoda gašenja koja je dulja nego što legura može tolerirati. A357 je ovdje osjetljiviji od A356 jer veće opterećenje magnezijem znači da se više otopljene tvari mora zadržati u otopini. Odgoda od nekoliko minuta između povlačenja tereta i udaranja u spremnik za kaljenje može smanjiti granicu razvlačenja znatno ispod specificiranog minimuma, ostavljajući samo rubno utjecaj na vlačnu čvrstoću, zbog čega je problem teško otkriti jednom provjerom tvrdoće.
Toplinski obrađeni aluminijski dijelovi cilindra motora i slični strukturni odljevci dobra su ilustracija isplativosti. Ista geometrija, izlivena iz iste taline, može izaći iz peći pri granici razvlačenja od 250 MPa ili 290 MPa, ovisno isključivo o tome kako je upravljano gašenjem.
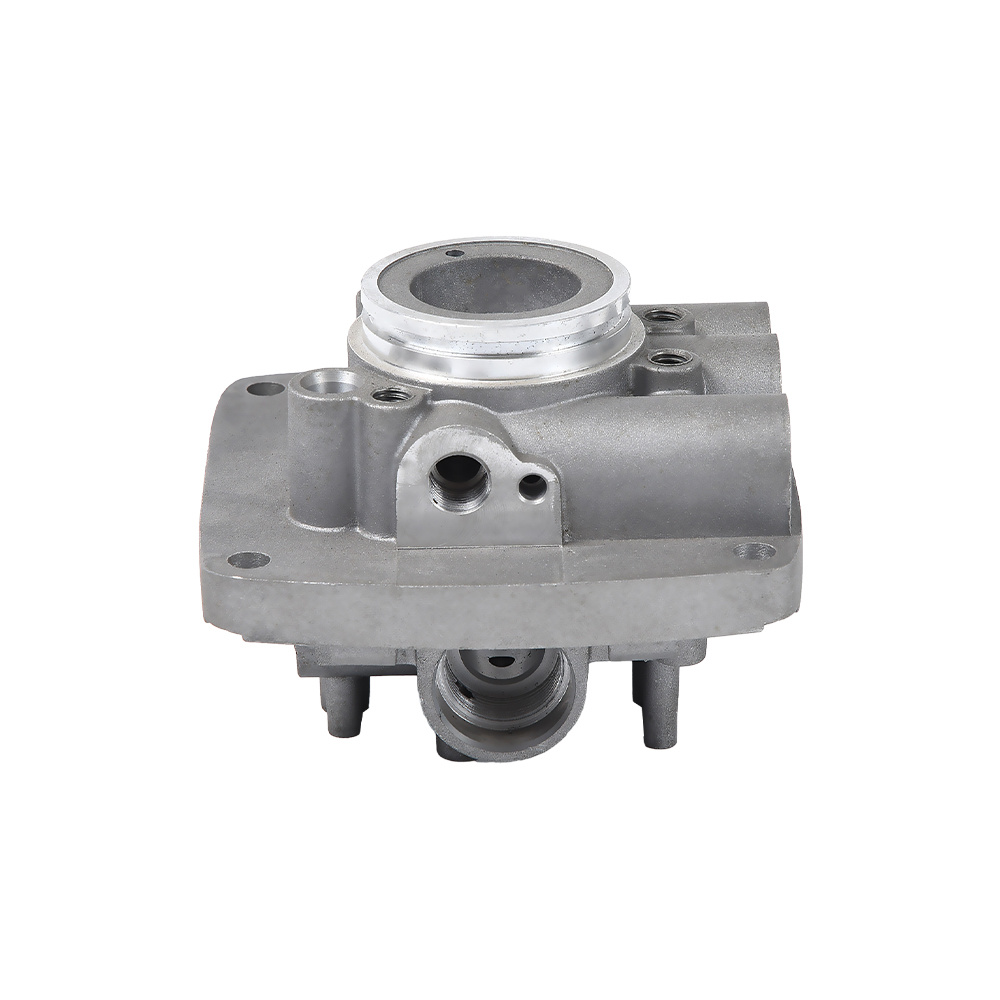
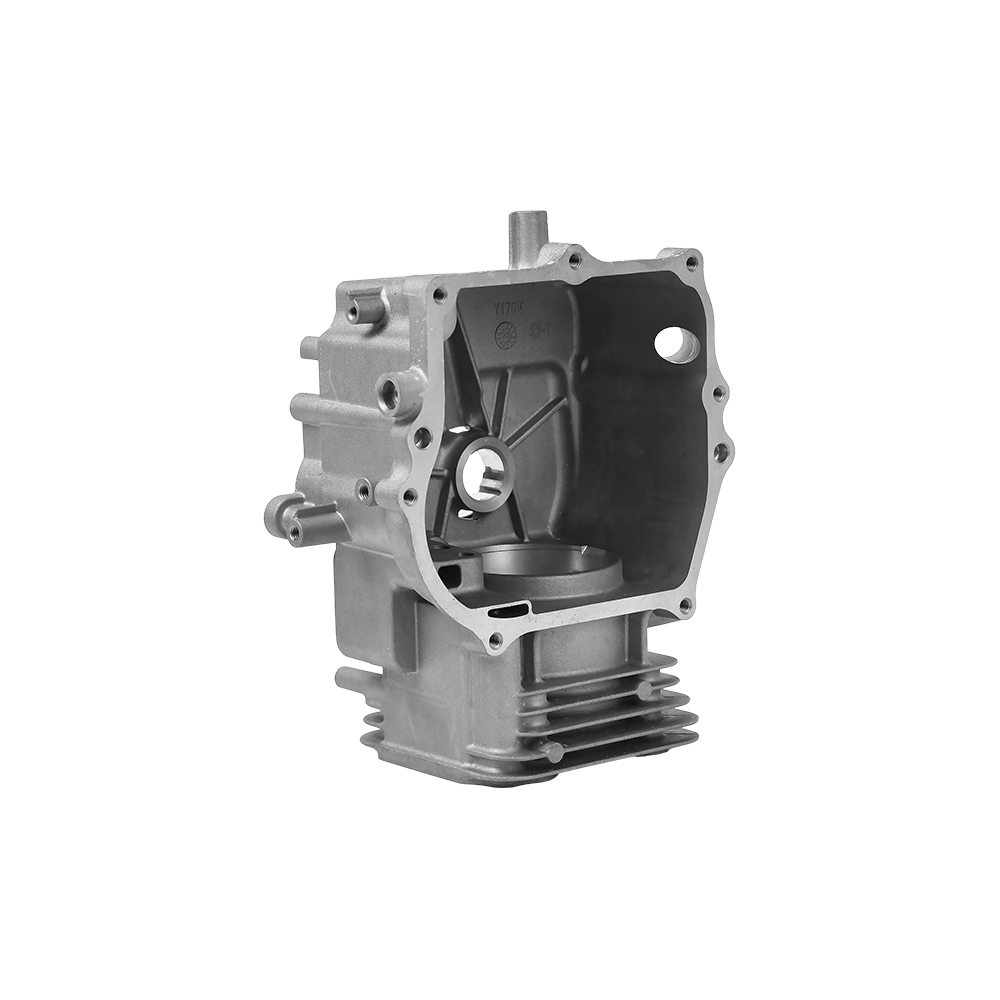
 Aluminij Auto Engine Cylinder Parts Rezervni dijelovi za presađivanje riže Pogledajte proizvod →
Ruta lijevanja mijenja ono što ista kemija daje
A357 je u velikoj većini gravitacijska legura. Ulijeva se u pješčane kalupe, kalupe za ulaganje, trajne čelične kalupe i kalupe za lijevanje pod niskim pritiskom. Nije prirodno pogodan za konvencionalno lijevanje pod visokim pritiskom, a razlog je plin, a ne kemija.
Lijevanje pod visokim pritiskom ispunjava matricu u milisekundi i zadržava zrak i produkte razgradnje maziva unutar metala. Te šupljine su nevidljive sve dok dio ne ode u peć za obradu otopinom na 540 stupnjeva Celzijusa, u kojoj točki unutarnji tlak raste i površina se mjehuri. A357 ovisi o T6 da postigne svoju snagu, tako da proces i legura vuku u suprotnim smjerovima. Ako želite kemiju A357 u visokotlačnom dijelu, općenito morate prihvatiti stanje lijevanog ili starenja na niskoj temperaturi i odgovarajuću nižu čvrstoću.
Lijevanje pod niskim pritiskom nalazi se u korisnoj sredini. Punjenje je sporo i kontrolirano, usponska cijev dovodi metal pod pritiskom kroz skrućivanje, a zarobljavanje plina daleko je manje nego kod visokotlačnog udarca. To čini niskotlačni A357 realnim putem za dijelove koji trebaju i kontrolu debljine stijenke i puna T6 svojstva. Ako želite pozadinu o tome kako proces ispunjava šupljinu, ovo objašnjenje kako radi lijevanje aluminija pod pritiskom prolazi kroz redoslijed punjenja korak po korak.
Praktična usporedba tri rute za rad tipa A357:
- Lijevanje u pijesku daje najveću slobodu dizajna i najsporije skrućivanje, što ogrubljuje mikrostrukturu i smanjuje rastezanje osim ako se ne koristi hlađenje.
- Trajno lijevanje u kalup ubrzava hlađenje, pročišćava strukturu zrna i obično dodaje 20 do 30 MPa vlačne čvrstoće u odnosu na pijesak za istu leguru.
- Lijevanje pod niskim pritiskom kombinira trajni kalup s kontroliranim punjenjem, održavajući poroznost plina dovoljno niskom za puni T6 ciklus na dijelovima s debelim stijenkama.
 Dijelovi karoserije automobilskog cilindra Aluminij Die Casting Gasoline Engine Case Pogledajte proizvod →
Greške koje se vraćaju na sastav ili rukovanje talinom
Većina odbijanja A357 nije uzrokovana pogrešnom legurom. Oni su uzrokovani pogrešnom obradom taline. Pet problema koji se ponavljaju su sljedeći:
Poroznost plina. Topljivost vodika u tekućem aluminiju je otprilike dvadeset puta veća od njegove topljivosti u čvrstom aluminiju. Sav vodik koji ostane u talini nakon otplinjavanja postaje okrugle pore kako se metal smrzava. Popravak je rotacijsko otplinjavanje argonom ili dušikom plus čisto, suho punjenje i izmjerena razina vodika ispod oko 0,15 ml na 100 g aluminija za konstrukcijske radove.
Poroznost skupljanja. A357 se kontrahira otprilike 6 do 7 posto volumena pri skrućivanju. Dovodni putevi, uzlazni vodovi i hladnjaci moraju biti dizajnirani tako da posljednja tekućina koja se smrzne nalazi se u uspravnom vodu, a ne u nastavku zavrtnja. Prijelazi od debelog prema tankom su ono gdje se ovo prvo pojavljuje.
Uključci oksida. Aluminijev oksid nastaje u nekoliko sekundi na poremećenoj površini taline. Turbulentno izlijevanje savija taj film u odljevku i stvara linearni defekt koji se pojavljuje na strojno obrađenoj površini kao tamna pruga koja se ne može ispolirati.
Vruće suzenje. Sadržaj silicija u A357 daje mu dobru otpornost, ali talina s niskim sadržajem silicija ili loše pročišćene čestice pokidat će oštre unutarnje kutove tijekom prvih minuta hlađenja. Zaokružite kutove i držite titan u sredini njegovog raspona.
Mjehurići tijekom T6. Ovo je neuspjeh u odabiru procesa, a ne kemijski neuspjeh, i to je jedini najčešći razlog zbog kojeg kupac otkrije da njihov odabrani put lijevanja ne može isporučiti specificirano stanje.
Gdje dijelovi A357 zarađuju
A357 se pojavljuje gdje god odljevak mora nositi opterećenje, preživjeti vibracije i još uvijek zadržati toleranciju strojne obrade. Sve aplikacije u nastavku dijele taj obrazac.
- Strukturalni odljevci za zrakoplove i rotorlete, gdje je težina kritična, a otpornost na zamor vodeći projektni slučaj.
- Automobilski ovjes i čvorovi šasije, uključujući kontrolne poluge, zglobove i nosače podokvira.
- Kućišta pumpe, kompresora i hidraulike koja vide unutarnji tlak i cikličko opterećenje.
- Kućišta motora i završne kapice, gdje legura mora držati provrte ležajeva kroz toplinske cikluse.
- Impeleri i rotirajuće komponente, gdje ravnoteža između čvrstoće i istezanja odlučuje o granici pucanja.
- Komponente za upravljanje toplinom u elektrificiranim pogonskim sklopovima, gdje je kombinacija krutosti i toplinskog puta važnija od sirove vlačne čvrstoće.
Kućište motora lijevano pod pritiskom je reprezentativna studija slučaja. Dio obično ima tanku cilindričnu stijenku, debelu montažnu prirubnicu i strojno obrađena ležišta ležaja na svakom kraju. Te tri značajke povlače skrućivanje u tri različita smjera odjednom: stijenka želi brzo hlađenje, prirubnica želi dovod, a provrti žele dimenzionalnu stabilnost nakon toplinske obrade. Dobiti sva tri iz jedne legure znači zadržati silicij u srednjem rasponu za fluidnost, magnezij u srednjem rasponu za čvrstoću i željezo na niskom kraju za obradivost.
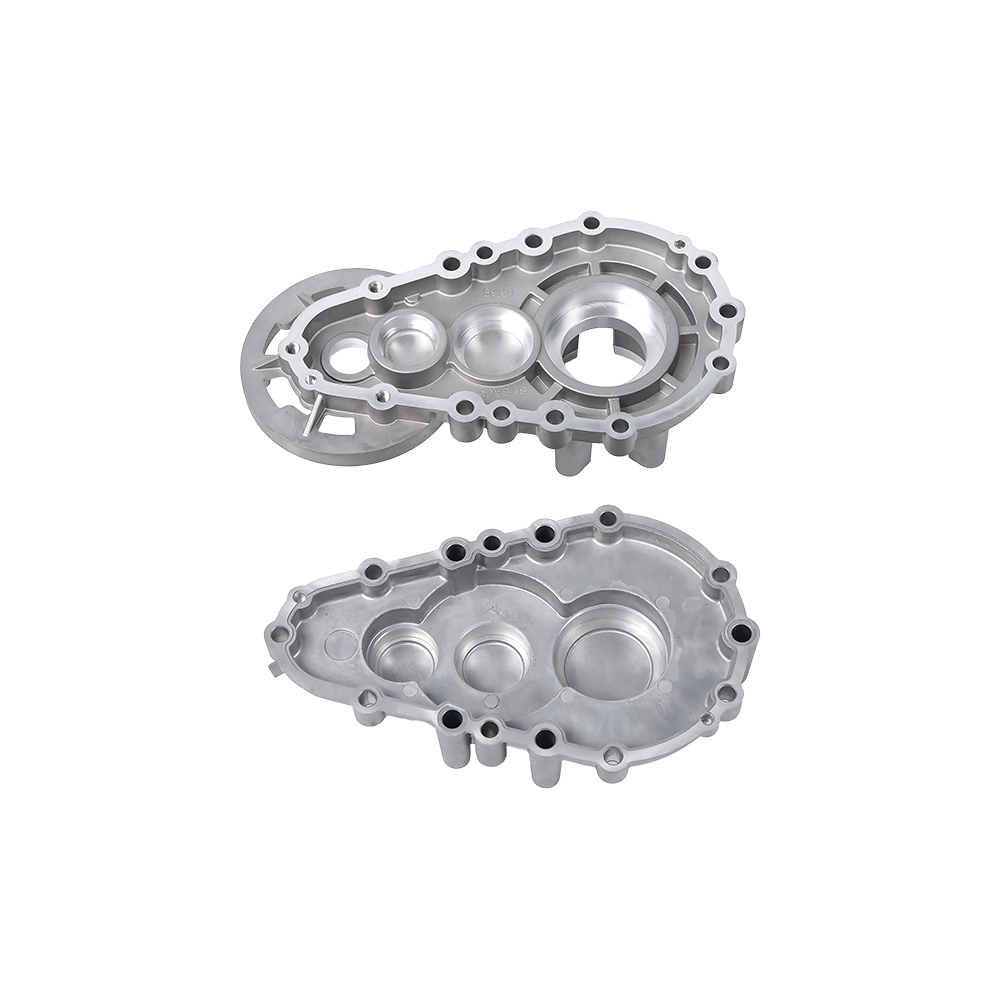
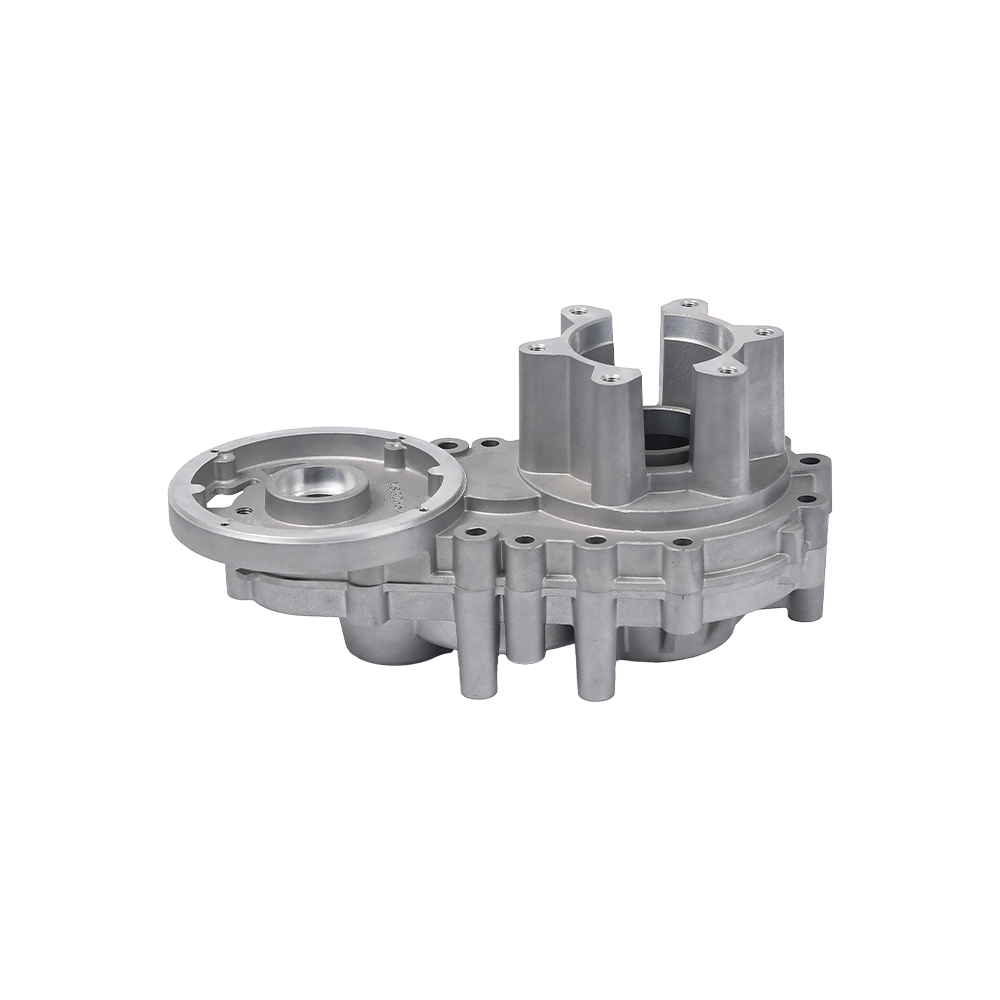
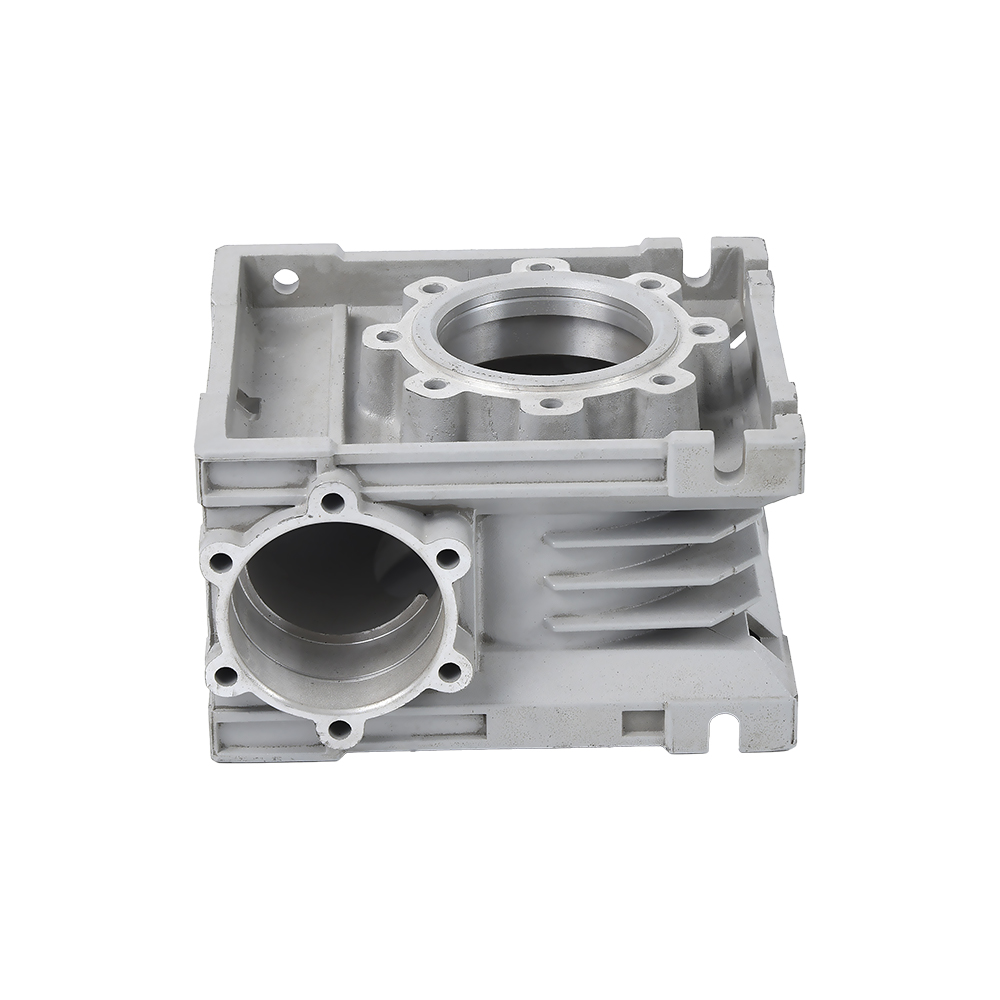
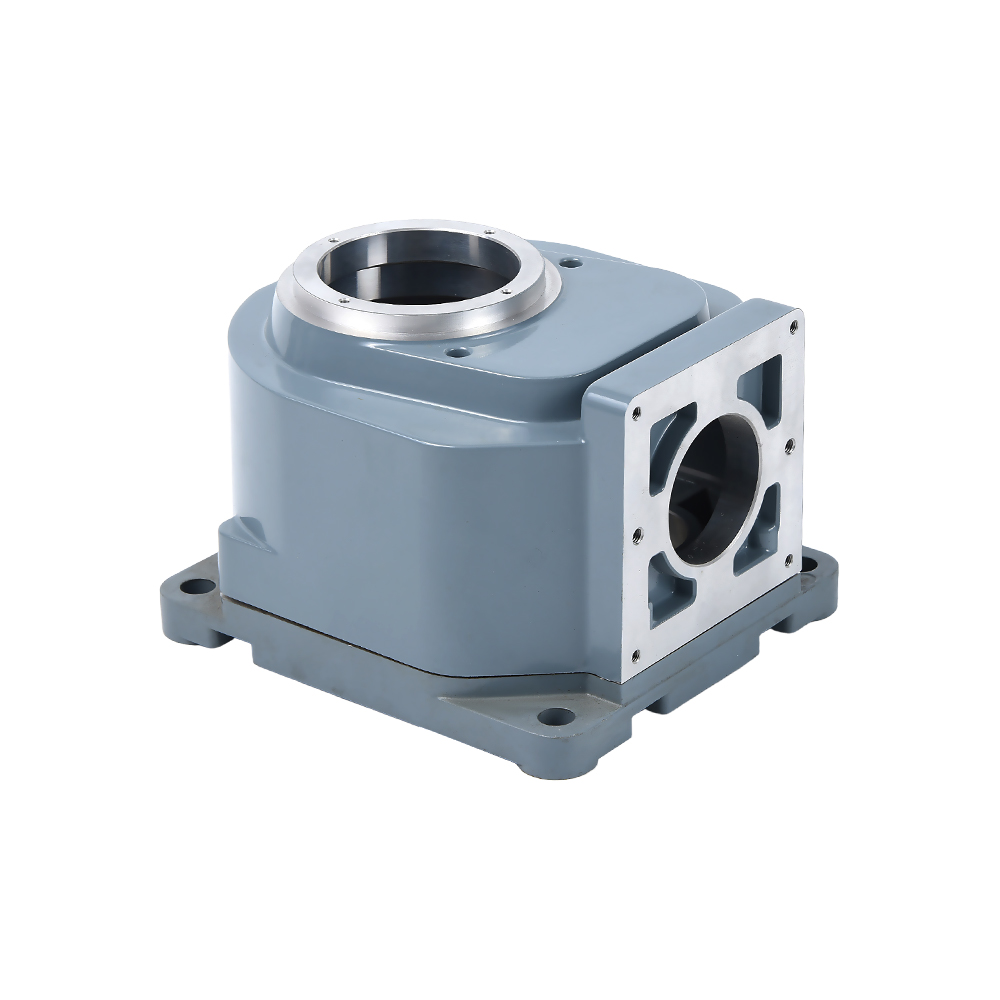
 Aluminij Die Cast Motor Housing 375 Aluminij Die Casting Gearbox Housing Pogledajte proizvod →
Popis za provjeru nabave prije nego što izdate narudžbenicu
Nekoliko pitanja unaprijed uklanja većinu rizika od narudžbe A357. Prođite kroz njih ovim redoslijedom i tehnički razgovor postaje kratak.
- Potvrdite temperament, ne samo leguru. A357-F, A357-T5 i A357-T6 različiti su proizvodi s različitim razinama čvrstoće, a na crtežu se mora vidjeti koji.
- Zatražite ciljne vrijednosti magnezija i željeza, a ne samo ograničenja. Dobavljač koji cilja na 0,45 posto magnezija učinkovito isporučuje A356 s oznakom A357.
- Navedite odakle će se izrezati kupon za mehaničko ispitivanje. Kupon izrezan iz uspona uvijek će izgledati bolje od jednog izrezanog dijela.
- Dogovoriti zapisnik o toplinskoj obradi. Vrijeme otopine, odgoda gašenja i temperatura starenja su tri brojke koje odlučuju o rezultatu.
- Odlučite o kriterijima prihvatljivosti za unutarnju ispravnost prije prvog artikla, jer rezultati radiografije i rezanja pokreću promjene alata.
- Potvrdite dodatak za obradu. A357 strojno radi čisto, ali tvrde točke od segregacije ili grube eutektike uništit će karbidni umetak i raspored isporuke na vrijeme u isto vrijeme.
Ako želite izravan odgovor o tome odgovara li vaša geometrija A357 ili drugoj leguri, pošaljite crtež i opis legure našem inženjerskom timu i vratit ćemo se s procesnom rutom, dostižnom temperaturom i dodatkom za strojnu obradu u jednom odgovoru.
Često postavljana pitanja o sastavu aluminijske legure A357
Je li A357 isto što i 357.0?
Odnose se na istu obitelj. A357 je oznaka lijevanja koja se koristi u standardima za lijevanje aluminija, a 357.0 je oznaka Aluminijske asocijacije za isti sastav. Kada vidite 357.0-T6 ili A357-T6 na crtežu, čitajte ih kao isti materijal i provjerite granice magnezija i željeza kako biste bili sigurni, jer stariji crteži ponekad sadrže labavije dopuštenje željeza od trenutne prakse.
Može li se A357 lijevati pod visokim pritiskom?
Može se lijevati u visokotlačnom stroju za tlačni lijev, ali se nakon toga ne može lako podvrgnuti potpunoj T6 obradi jer se zarobljeni plin širi na temperaturi otopine i stvara mjehuriće na površini. U praksi se visokotlačni dijelovi A357 isporučuju u izlivenom ili namjerno nedovoljno starom stanju. Ako nacrt zahtijeva A357-T6, dio treba usmjeriti na niskotlačni lijev pod pritiskom, trajni kalup, pijesak ili livenje po investiciji.
Zašto A357 košta više od A356?
Tri razloga. Stroža granica željeza zahtijeva čišći materijal punjenja i bolju kontrolu taljenja, što smanjuje količinu jeftinog otpada koji ljevaonica može koristiti. Veće opterećenje magnezijem znači strožu kontrolu procesa tijekom obrade otopine. A procesni pravci koji mogu dati pravi T6 rezultat, kao što je niski tlak ili trajni kalup, imaju dulja vremena ciklusa nego visokotlačni udar.
Kako mogu provjeriti sadržaj magnezija u ulaznoj seriji?
Optička emisijska spektrometrija na ohlađenom uzorku iz izljeva je standardna metoda, a nakon pripreme uzorka potrebno je samo nekoliko minuta. Zatražite da se količina magnezija navede kao broj, a ne kao prolaz ili pad u odnosu na širok prozor, i uzorkujte više od jedne lokacije na velikim odljevcima jer se magnezij može izdvojiti tijekom sporog skrućivanja.
Treba li A357 berilij?
Ne, i mnoge specifikacije to zabranjuju. Dodatak berilija od 0,04 do 0,07 posto poboljšava morfologiju faza koje sadrže željezo i može pomoći kod ponašanja oksidne kože, ali uvodi zahtjeve rukovanja u talionici i kod strojne obrade. Većina strukturnih radova obavlja se s A357 bez berilija i uskim ograničenjem željeza.
Mogu li se dijelovi A357 zavarivati?
Mogu, s pravim punilom i kontrolom procesa, ali zavarivanje T6 dijela stvara lokalnu zonu pod utjecajem topline koja gubi čvrstoću. Tamo gdje zavar nije strukturalni, to nije problem. Gdje se zavar nalazi na putanji opterećenja, projekt bi trebao pretpostaviti smanjenje lokalne čvrstoće u toj zoni i uzeti u obzir to.
Koju površinsku obradu i toleranciju mogu očekivati?
Lijevane površine iz trajnog kalupa ili matrice pod niskim pritiskom obično imaju između 3,2 i 6,3 mikrometra Ra, ovisno o premazu matrice i debljini stjenke. Strojno obrađene površine ograničene su alatom i pričvršćivanjem, a ne legurom, a opće tolerancije strojne obrade od plus ili minus 0,05 mm na kritičnim provrtima i površinama rutinske su na stabilnom odljevku.
Je li A357 prikladan za dijelove tankih stijenki?
Da, u granicama. Sadržaj silicija od 7 posto daje dobru fluidnost, a stijenke do oko 3 mm moguće su postići u trajnom kalupu ili lijevanju pod niskim pritiskom. Ispod toga, izazov se pomiče s fluidnosti na brzinu skrućivanja: tanki se dijelovi hlade tako brzo da magnezijev silicid može ostati djelomično neotopljen čak i nakon tretmana punom otopinom, a dio neće postići svojstva koja sugerira njegova kemija.
Da zatvorimo petlju: sastav aluminijske legure A357 definiran je od 6,5 do 7,5 posto silicija, 0,40 do 0,70 posto magnezija i maksimalno 0,20 posto željeza, s preostalim elementima koji se drže u tragovima, a aluminij čini ravnotežu. Raspon magnezija ono je što ga odvaja od A356 i daje mu otprilike 50 MPa dodatne granice razvlačenja u stanju T6. Granica željeza je ono što čuva duktilnost. A put lijevanja plus disciplina kaljenja odlučuju hoće li se bilo koja od tih prednosti stvarno pojaviti u gotovom dijelu.
Ako ponuda za A357-T6 izgleda osjetno jeftinija od ostalih, odgovor je obično na jednom od tri mjesta: magnezijska meta, željezni strop ili temperament koji se zapravo isporučuje. Pitajte za brojeve i svađa brzo završava.