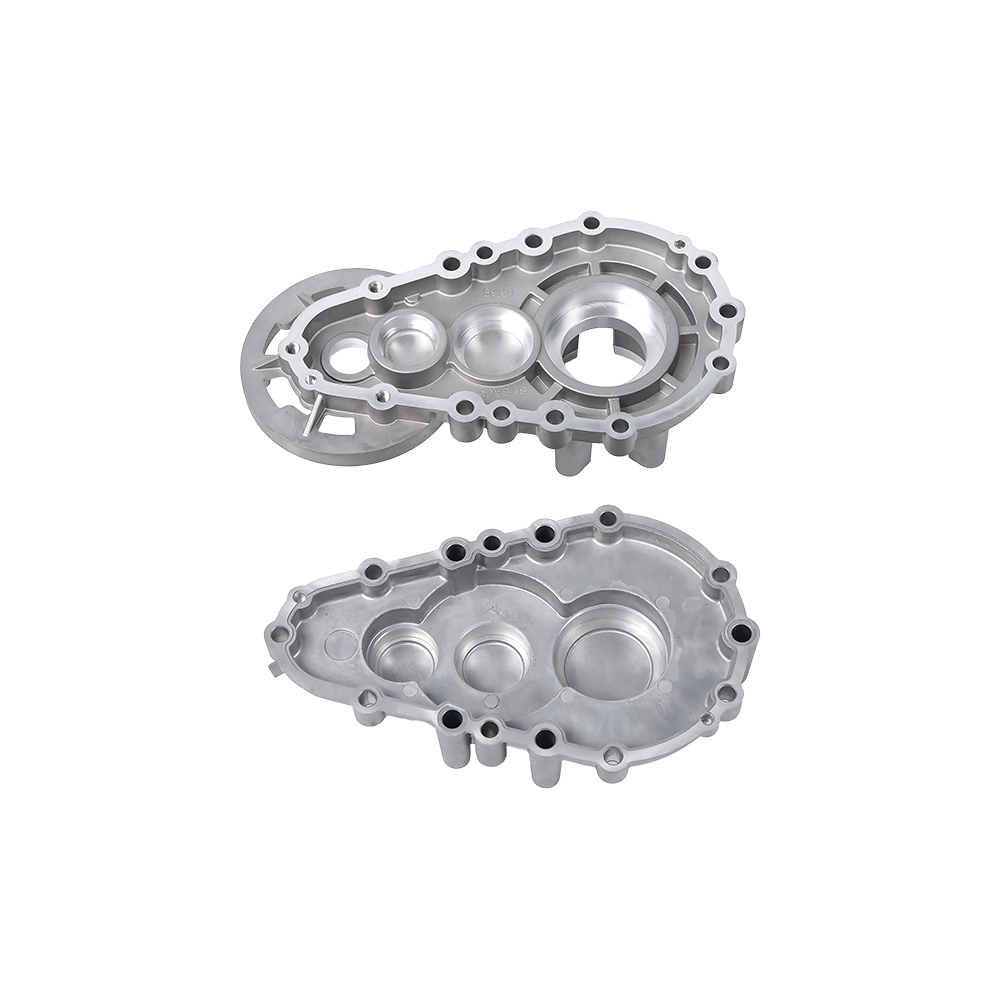
 JEZIK


Dom / Vijesti / Vijesti o industriji / Vodič za materijale za lijevanje aluminija: legure, svojstva i odabir tlačnog lijevanja
Crtež sleti na vaš stol, au bloku materijala piše samo "materijal za lijevanje aluminija". Taj izraz nije specifikacija; to je kategorija s vrlo različitim granama. Kompaktan odgovor za većinu kupaca je sljedeći: za lijevanje pod visokim tlakom, ADC12 ili A380 će riješiti većinu aplikacija kućišta, nosača i poklopca. Za strukturalne dijelove koji se moraju savijati, apsorbirati udarce ili nositi opterećenja nakon zavarivanja, A356 je sigurnija polazna točka. Razlog nije preferencija robne marke. To je način na koji se svaka legura ponaša tijekom brzog skrućivanja, koliko rastegljivosti može pružiti i koliko košta strojna i površinska obrada nakon toga. Ovaj vodič prolazi kroz legure, logiku odabira i pogreške koje se pojavljuju kada se materijal bira prije procesa.
Što je materijal za lijevanje aluminija?
Čisti aluminij nije praktičan materijal za lijevanje. Ima nisku fluidnost, brzo oksidira, a njegova lijevana čvrstoća je preniska za većinu inženjerskih dijelova. Legure za lijevanje su stoga izrađene od aluminija plus namjernih dodataka koji mijenjaju ponašanje taline i konačna mehanička svojstva.
Silicij je dominantan dodatak. Aluminijska legura sa 7–12% silicija lako se teče u tanke dijelove, manje se skuplja tijekom skrućivanja i otporna je na vruće trganje. Bakar dodaje čvrstoću lijevanog materijala i čini da se materijal čisto reže u CNC obradi. Magnezij stvara otvrdnjavanje starenjem i poboljšava otpornost na koroziju u kombinaciji s pravilnom toplinskom obradom. Željezo se drži u rasponu od 0,8–1,2% u legurama za tlačni lijev jer sprječava lemljenje na površinu matrice, iako visoka količina željeza stvara krte iglice koje smanjuju istezanje.
Također je vrijedno znati da fraza pokriva i primarne legure, koje počinju s ingotom za taljenje, i sekundarne legure, koje dolaze od recikliranog aluminija. ADC12, najrašireniji materijal za lijevanje u azijskim postrojenjima za tlačni lijev, obično je sekundarna legura. To je normalna praksa; sastav se kontrolira prema objavljenom rasponu, a nečistoće se usklađuju s JIS H5302, ASTM B85 ili ograničenjima specifičnim za kupca.
Glavne obitelji aluminijskih legura za lijevanje
Svaki materijal za lijevanje aluminija pripada jednoj od četiri praktične obitelji. Jednom kada prepoznate koja obitelj treba vašem dijelu, izbor legure postaje mnogo lakši.
Al-Si-Cu legure: ADC12, A380, A383
Ovo su radni konji visokotlačnog tlačnog lijevanja. Silicij se nalazi između 8% i 12%, dok bakar ostaje između 1,5% i 3,5%. Bakar povećava čvrstoću lijevanog i poboljšava strojnu obradu. A383 povećava silicij i blago snižava bakar kako bi se smanjilo lemljenje matrice, što je zgodno za matrice s dugim, tankim jezgrama. Ako izrađujete velike količine kućišta, nosača, poklopaca ili tijela pumpi za ulje, ova je obitelj zadana.
Al-Si-Mg legure: A356, A357
Kada se gotovi dio mora savijati, apsorbirati udarnu energiju ili biti zavaren, A356 i A357 obično su bolji od ADC12. Sadrže oko 7% silicija i 0,3–0,7% magnezija. U stanju T6, njihova granica razvlačenja je usporediva s ADC12 dok je istezanje znatno veće. Ove legure dobro se lijevaju pri nižim tlakovima i koriste se za niskotlačno i gravitacijsko lijevanje za kotače, strukturne dijelove šasije i komponente osovine.
Al-Mg legure: A514, EN AC-AlMg5Si
Tamo gdje je važna otpornost na koroziju i svijetla anodizirana površina, ističu se legure Al-Mg. Razina magnezija oko 5% daje izvrsnu otpornost na morsku vodu i blage kemikalije. No njihova je fluidnost manja i talina lakše oksidira pa su zahtjevniji u ljevanju. Koristite ih za pomorsku opremu, opremu za hranu i ukrasna kućišta.
Hipereutektičke Al-Si legure: A390
S više od 15% silicija, primarne čestice silicija pružaju izvanrednu otpornost na trošenje i nizak koeficijent toplinske ekspanzije. A390 je uobičajen u blokovima motora i cilindrima kompresora. Teže ga je obraditi i zahtijeva poseban alat; nemojte ga navoditi osim ako otpornost na trošenje nije odlučujući faktor.
Usporedba uobičajenih materijala za lijevanje aluminija
U tablici u nastavku navedeni su tipični materijali za lijevanje aluminija koji se koriste za lijevanje pod visokim tlakom, niskim tlakom i lijevanje gravitacijom. Vrijednosti predstavljaju zasebno lijevane ispitne šipke; stvarna svojstva proizvodnog odljevka ovise o debljini stjenke, brzini hlađenja i toplinskoj obradi. Izvori: JIS H5302, ASTM B85 i podatkovne tablice tipičnih dobavljača legura.
| Legura | Si % | Cu % | Mg % | UTS MPa | Istezanje % | Tipičan proces |
|---|---|---|---|---|---|---|
| ADC12 | 9,6-12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7.5–9.5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6.5–7.5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / Gravitacija |
| A357 | 6.5–7.5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / Gravitacija |
Kako odabrati pravi materijal za aluminijski odljev
Počnite s uvjetom usluge, a zatim krenite unatrag. Ovaj slijed sprječava najčešću pogrešku: prvo odabrati jeftinu leguru i kasnije otkriti da ne može proći test zamora ili tlaka.
- Najprije odlučite o postupku lijevanja. Tanke stijenke, veliki volumen i niske tolerancije upućuju na lijevanje pod visokim pritiskom i Al-Si-Cu legure. Veliki ili strukturni dijelovi upućuju na niskotlačno ili gravitacijsko lijevanje i Al-Si-Mg legure.
- Definirajte zahtjeve za istezanje i udar. Ako je potrebno istezanje veće od 5%, standardne HPDC legure poput ADC12 neće imati problema. A356-T6 ili duktilni HPDC tipovi su bolji izbor.
- Provjerite nepropusnost pod pritiskom. Uljne posude, tijela ventila i hidraulični razvodnici trebaju materijal bogat silicijem s kontroliranim sadržajem plina. A413 i niskotlačni A356 popularni su za te slučajeve.
- Uzmite u obzir radnu temperaturu. Za dijelove u blizini blokova motora ili u električnim sustavima, toplinska vodljivost i otpornost na puzanje mogu biti važniji od statičke granice razvlačenja.
- Pogledajte rutu završne obrade površine. Za eloksiranje, niske razine bakra i niske razine cinka vrlo su važne. ADC12 anodizira tamnije i manje ravnomjerno od Al-Mg legura.
- Procijenite trošak obrade. Legure koje sadrže bakar obrađuju se u kratke strugotine i dobro drže tolerancije. Hipereutektičke legure uništavaju standardni alat i zahtijevaju posebne umetke.
Općenito pravilo:
- Jednostavno kućište tankih stijenki, veliki volumen: ADC12 ili A380.
- Strukturni nosač koji će biti zavaren ili savijen: A356.
- Posuda nepropusna na tlak ili kućište nepropusno za ulje: A413 ili niskotlačni A356.
- Potrošna površina ispod klipa ili cilindra: A390.
Visokotlačni lijev u odnosu na materijale za niskotlačni lijev
Isti materijal za lijevanje aluminija rijetko je optimalan i za lijevanje pod visokim pritiskom i za lijevanje pod pritiskom pod pritiskom. HPDC puni matricu u milisekundi pod visokim pritiskom, što vam omogućuje izlijevanje stijenki od 1,5–3 mm, ali također zadržava zrak. Standardne HPDC legure kao što je ADC12 stoga daju samo 1-4% istezanja jer unutarnja poroznost ograničava rastezljivost. Niskotlačni lijev puni se sporije, skrućivanje se dovodi iz uspona, a odljevak je dovoljno gušći da prihvati T6 toplinsku obradu.
- HPDC odgovara složenim oblicima, tankim stijenkama i visokim stopama proizvodnje. ADC12, A380 i duktilni tipovi potpomognuti vakuumom standardni su raspon materijala.
- LPDC proizvodi gušće, zavarljive dijelove koji se mogu toplinski obraditi s većom duktilnošću. A356 i A357 tipične su početne točke.
- Gravitacijski trajni lijev nalazi se između to dvoje i odgovara jednostavnim oblicima koji zahtijevaju svojstva T6.
Bitno je razumjeti kako proces mijenja ponašanje materijala. Proizvođač koji pokreće obje rute, kao što je tvornica s HPDC i LPDC linijama, može spojiti leguru s dijelom umjesto da tjera dio u jedan proces. Za pozadinu osnovnog procesa pogledajte ovaj tehnički pregled lijevanje aluminija pod pritiskom .
Ponašanje materijala za aluminijski odljev u strojnoj obradi i površinskoj obradi
Lijevanje ne završava u ljevaonici. Većina tlačnih odljevaka ide na CNC strojnu obradu i površinsku obradu, a materijal određuje koliko je to jednostavno.
- Obradivost: Al-Si-Cu legure daju kratke lomljene strugotine i izvrsnu završnu obradu pod standardnim karbidnim alatom. Legure visoke duktilnosti proizvode duge, žilave strugotine i teže su podnijeti toleranciju. Hipereutektičke legure brzo troše alate i mogu zahtijevati polikristalne dijamantne umetke.
- Anodizacija: Za prozirnu, svijetlu anodiziranu završnu obradu, izbjegavajte visok sadržaj bakra i cinka. Al-Mg legure proizvode najčišće filmove.
- Toplinska vodljivost: Za LED hladnjake i EV rashladne ploče, toplinska vodljivost je ključni čimbenik odabira. Čisti aluminij je blizu 230 W/m·K; ADC12 je otprilike 96 W/m·K; A356-T6 je oko 151 W/m·K.
| Legura | Stanje | Toplinska vodljivost (W/m·K) |
|---|---|---|
| ADC12 | Kao lijevano | 96 |
| A380 | Kao lijevano | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Primjene u industriji i primjeri iz stvarnog svijeta
Budući da legura utječe na izvedbu, primjena određuje materijal. U našoj vlastitoj proizvodnji, isto se pravilo pojavljuje u svim sektorima kojima služimo, od dijelova motora automobila do poljoprivrednih mjenjača.
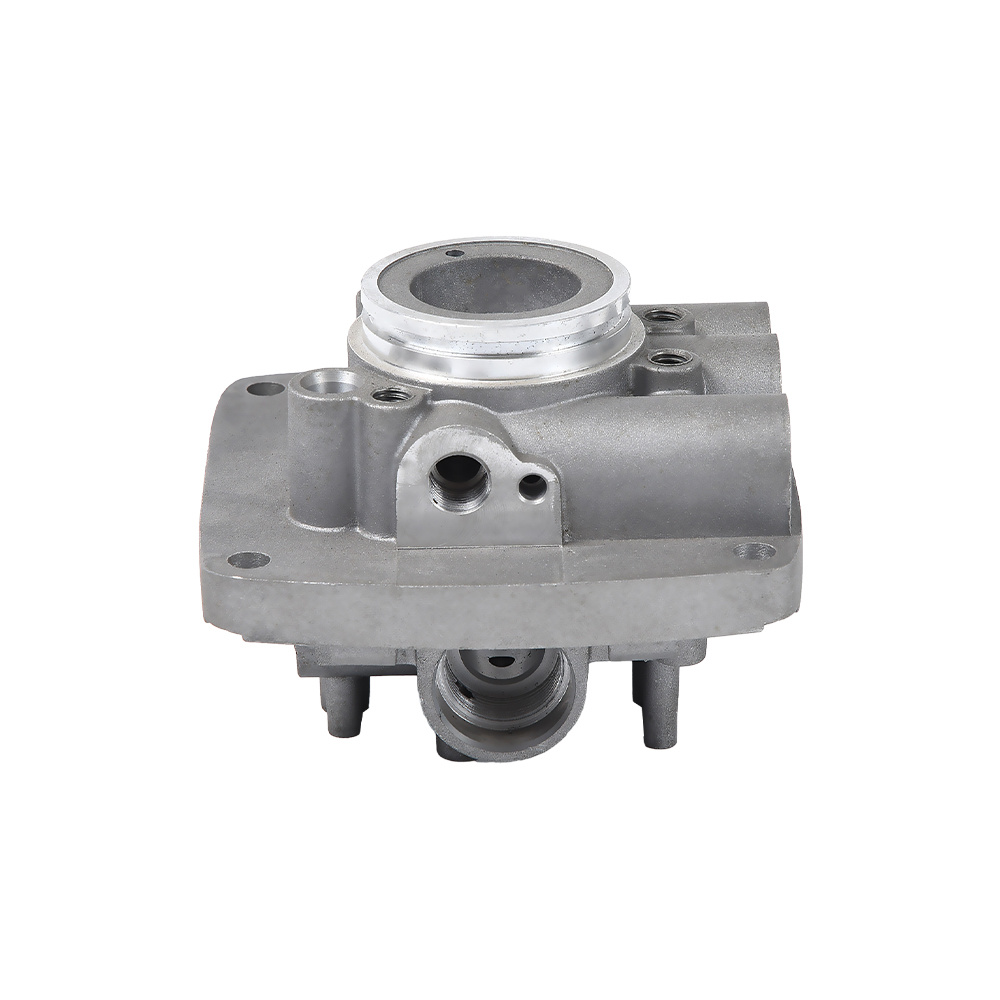
- Komponente automobilskog motora: poklopci glava motora, kućišta pumpi za ulje, kućišta pumpi za vodu, nosači ležajeva. Većina se izrađuje od ADC12 ili A380 zbog cijene, obradivosti i otpornosti na pritisak.
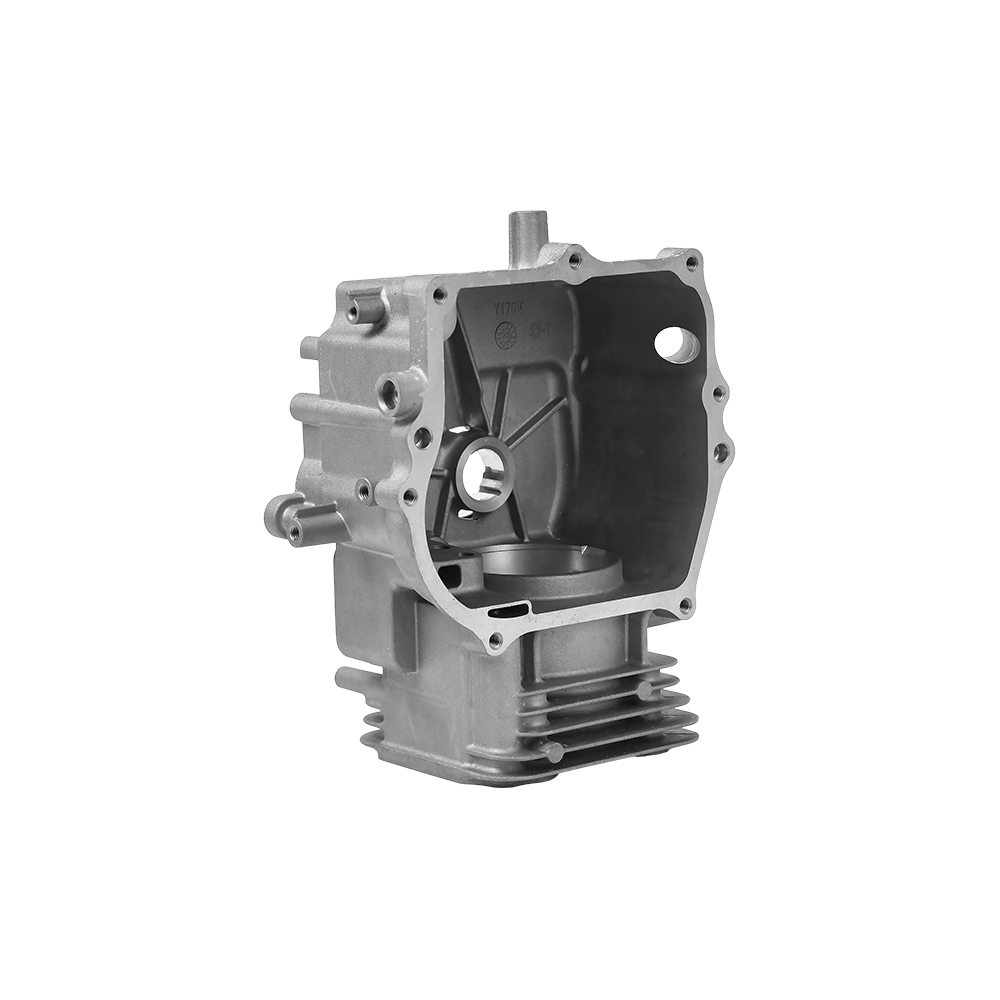
 Aluminijski dijelovi cilindra automatskog motora za visoke performanse Izrađeni od aluminijskog tlačnog lijevanja, ovi dijelovi cilindra motora daju snagu i rasipanje topline za automobilske primjene. Uparite ih s gore navedenim načelom odabira materijala kako biste procijenili vlastiti slučaj upotrebe. Pogledajte proizvod →
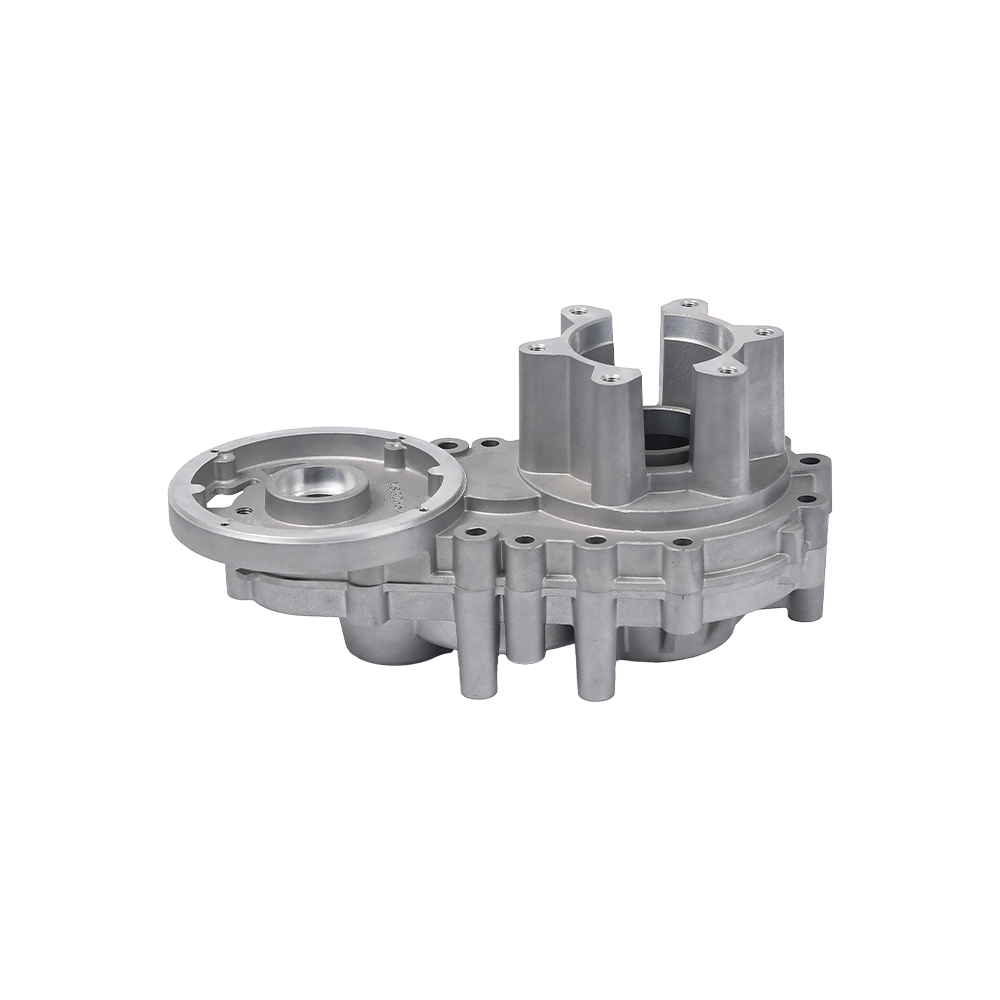
- Kućišta prijenosa i mjenjača: njima je potrebna krutost, dimenzionalna stabilnost i nepropusnost za ulje. ADC12 s kontroliranom poroznošću ili A356 u niskotlačnom lijevanju koriste se oba, ovisno o slučaju opterećenja.
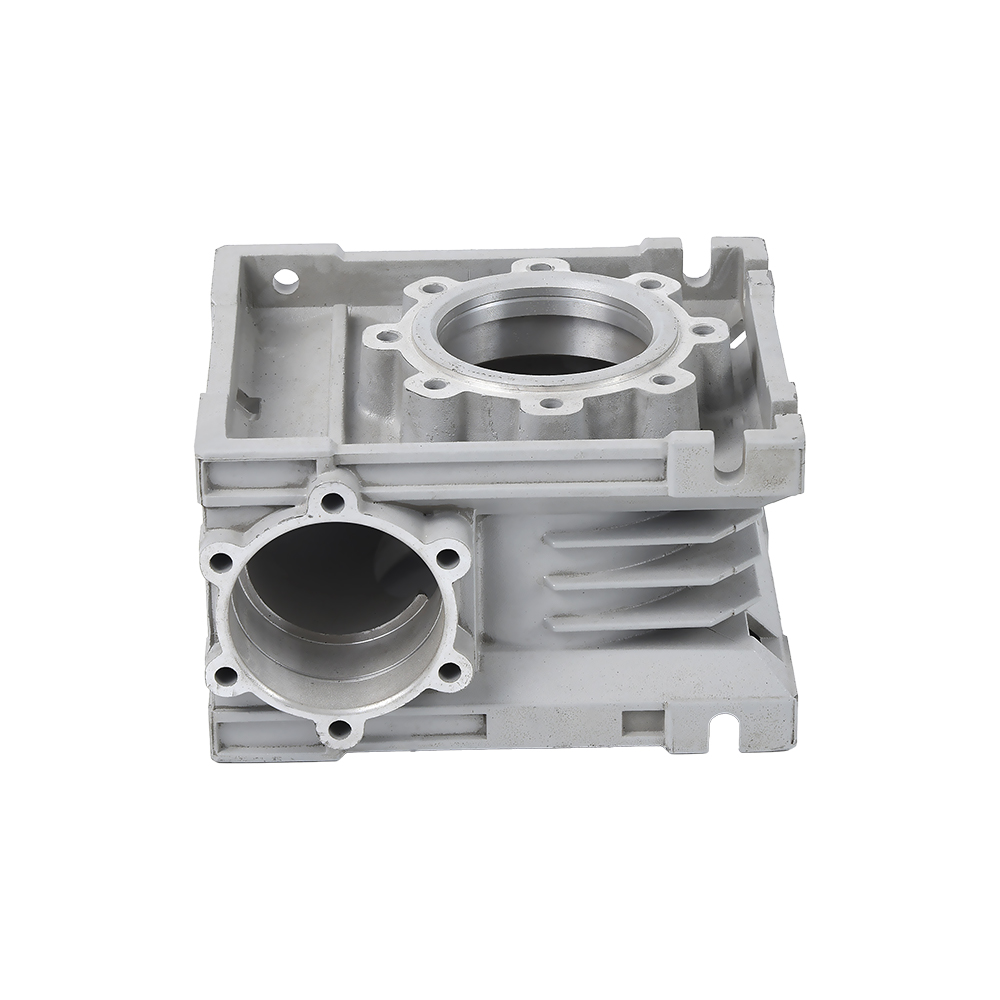
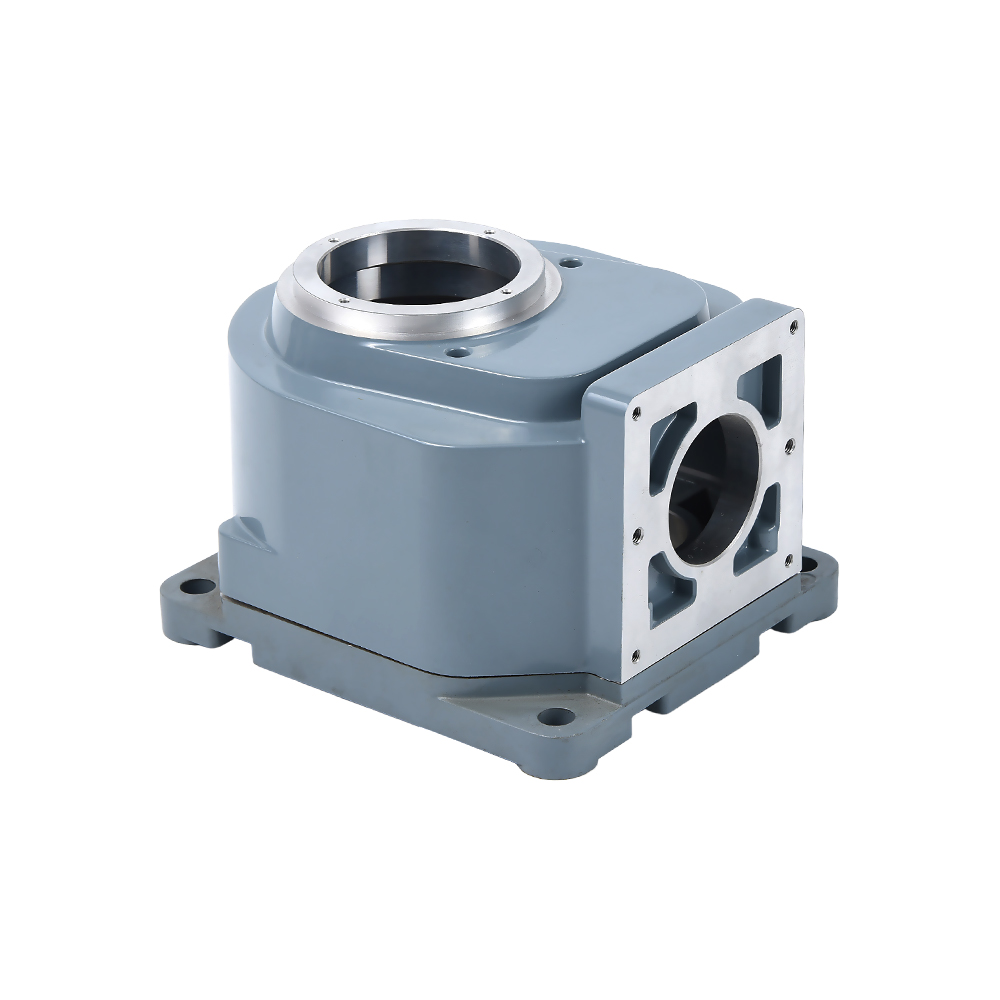
 Kućište mjenjača od aluminijskog tlačnog lijeva za izdržljivost Ovo kućište mjenjača koristi aluminijski lijev pod pritiskom kako bi se smanjila težina uz zadržavanje strukturalnog integriteta. Idealno za one koji uspoređuju rute lijevanja, kao što je istaknuto u sljedećoj tehničkoj bilješci. Pogledajte proizvod →
- Hidraulički ventili i pneumatske komponente: nepropusnost na pritisak i dobra obrada su prioriteti. Al-Si-Cu legure s visokim sadržajem silicija su uobičajene, dok se niskotlačni A356 koristi za gušća tijela ventila.
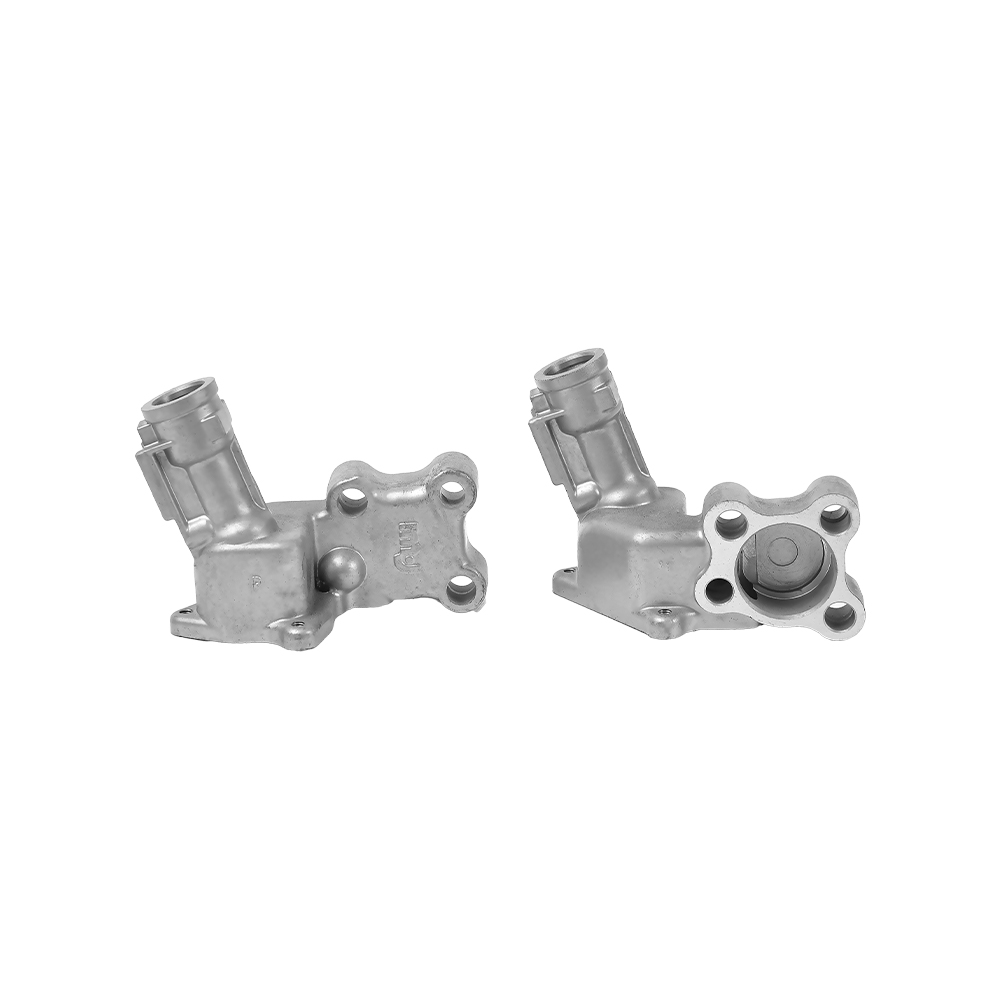
 Hidraulički ventil od lijevanog aluminija za preciznost Precizni hidraulički ventil proizveden putem aluminijskog tlačnog lijevanja, nudi pouzdanu kontrolu tekućine. Okolni paragrafi naglašavaju performanse koje pokreću legure, što ovaj primjer čini relevantnim za vašu procjenu. Pogledajte proizvod →
- Kućišta radilice i prijenosa za motocikle: tanke stijenke u kombinaciji s vibracijskim opterećenjima; Tipičan je ADC12 ili A383.
- Poljoprivredni mjenjači: mjenjači mikro freza i dijelovi presađivača riže izloženi su udarcima i prljavštini; duktilnost i otpornost na koroziju tvar.
- Nove podloge za raspršivanje topline energetskih vozila: kontrolirane razine bakra i željeza pomažu vodljivosti i ravnosti.
- Pametni dom i medicinski pribor: kvaliteta površine i ponovljivost dimenzija određuju izbor legure.
Za kupce koji vagaju je li ova ruta prikladna, prednosti aluminijskog tlačnog lijevanja sažeti su u zasebnoj tehničkoj bilješci.
Standardi i specifikacijski ekvivalenti
Crtež odljevka često specificira jednu leguru JIS brojem, a drugu ASTM ili EN AC oznakom. Mogućnost unakrsnog upućivanja izbjegava skupe pogreške u nabavi. Donja tablica daje bliske funkcionalne ekvivalente za uobičajene ocjene.
| Uobičajeno ime | JIS | ASTM | EN AC | Tipičan proces |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 slično | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356.0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravitacija |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | LPDC / Gravitacija |
| A413 | ADC12 sličan protok | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Uobičajeni nedostaci lijevanja povezani s izborom materijala
Izbor materijala određuje koliko će se od ovih nedostataka pojaviti u odljevku. Zbog toga bi se pregled materijala trebao dogoditi prije rezanja alata, a ne nakon što se prvi uzorak vrati.
- Poroznost plina: uzrokovan otopljenim vodikom i zarobljenim zrakom. Više legure silicija smanjuju poroznost stezanja, ali plinska poroznost ostaje; pomoć pri vakuumu ili manja brzina punjenja je popravak procesa.
- Poroznost skupljanja: pojavljuje se u posljednjim dijelovima kako bi se učvrstio. Legure koje sadrže bakar imaju duži raspon smrzavanja, što otežava unošenje skupljanja. A356 s pravilnim dizajnom hranjenja više oprašta.
- Lemljenje kalupa: odljevak se lijepi za površinu matrice. Željezo iznad 0,8% namjerno se drži u legurama za tlačni lijev kako bi se smanjio ovaj problem, iako višak željeza stvara krte faze.
- Hladna zatvaranja: loš protok materijala i oksidni filmovi. Legure s visokim sadržajem silicija smanjuju rizik jer duže ostaju tekuće; viša temperatura matrice također pomaže.
- Uključci oksida: češći u Al-Mg legurama gdje magnezij lako oksidira na temperaturi taljenja. Pažljivo rukovanje talinom i filtracija su neophodni.
Razmatranja troškova i nabave materijala za aluminijski odljev
Cijena legure samo je dio stvarne cijene. Strojna obrada, otpad, proizvodni učinak i prerada obično su važniji u proizvodnom programu.
- Cijena legure: ADC12 je najjeftiniji uobičajeni izbor. A356 košta više, a A390 ili posebni duktilni HPDC tipovi koštaju znatno više.
- Sekundarna strojna obrada: legure koje sadrže bakar obrađuju kratke strugotine, smanjujući vrijeme ciklusa i trošenje alata. Hipereutektičke legure zahtijevaju vrhunski alat.
- Kontrola otpada: interne povrate od tlačnog lijevanja treba pretopiti u kontroliranim omjerima; previše recikliranog otpada povećava sadržaj željeza.
- Integracija dobavljača: proizvođač sa vlastitim kalupima, tlačnim lijevanjem i CNC obradom može brže riješiti probleme vezane uz materijal. Ako isto postrojenje izvodi i visokotlačno i niskotlačno lijevanje, materijal se može uskladiti s dijelom umjesto da se dio tjera u jedan proces.
- Dosljednost: za dijelove velikog volumena potvrdite da dobavljač održava raspon sastava i redovito prati mehanička svojstva.
Često postavljana pitanja o materijalu za aluminijski odljev
Koji je najčešći materijal za lijevanje aluminija?
ADC12 u JIS sustavu i A380 u ASTM sustavu najčešći su materijali za tlačni lijev pod visokim pritiskom. Oba pripadaju obitelji Al-Si-Cu i pokrivaju širok raspon kućišta, nosača i strukturalnih poklopaca.
Koja je razlika između ADC12 i A356?
ADC12 je optimiziran za visokotlačno lijevanje pod pritiskom: ispunjava tanke stijenke, otporan je na lemljenje u kalupu i dobro se obrađuje, ali ima ograničenu rastezljivost. A356 je Al-Si-Mg legura koja se može toplinski obraditi do T6, što daje mnogo veće istezanje i bolju zavarljivost.
Mogu li se aluminijski odljevci toplinski obrađivati?
Standardni odljevci pod visokim tlakom sadrže zarobljeni plin, tako da toplinska obrada T6 može uzrokovati mjehure i iskrivljene površine. Ako je potrebna toplinska obrada, odaberite niskotlačno lijevanje s A356 ili upotrijebite HPDC potpomognut vakuumom s namjenskom duktilnom legurom.
Koji je materijal za lijevanje aluminija najbolji za tanke stijenke?
Legure s blizu 12% silicija, kao što su A413 ili ADC12, imaju najbolju fluidnost. Debljina stijenke ispod 1,5 mm i dalje zahtijeva pažljivu kontrolu procesa, uključujući temperaturu kalupa, brzinu ubrizgavanja i ventilaciju.
Zašto se bakar dodaje legurama za lijevanje aluminija?
Bakar povećava čvrstoću lijevanog materijala i poboljšava obradivost, ali smanjuje otpornost na koroziju. Legure koje sadrže bakar ne bi se trebale odabrati za morska ili jako kemijska okruženja osim ako nisu zaštićene premazom.
Koja legura daje najbolju anodiziranu površinu?
Al-Mg legure kao što je A514 anodiziraju sa svijetlom, čistom završnom obradom. ADC12 s visokim udjelom bakra anodizira tamnije i manje konzistencije. Ako je dekorativna anodizacija dio specifikacije, pregledajte leguru prije početka izrade alata.
Pravi materijal za aluminijsko lijevanje nije onaj s najvećim brojem u podatkovnoj tablici. To je onaj koji odgovara procesu i uvjetima usluge. Počnite s debljinom stijenke i obujmom proizvodnje, zatim postavite mehaničke zahtjeve i na kraju usporedite legure s ukupnim troškom. Ako imate nacrt i trebate izravnu preporuku, najbrži je put razgovarati o tome s proizvođačem odljevaka koji pokreće i visokotlačne i niskotlačne vodove.