 JEZIK


Dom / Vijesti / Vijesti o industriji / Prilagođeni aluminijski odljevci: postupak, tolerancije i vodič za odabir dobavljača
Prvo izravan odgovor: aluminijski odljevak po narudžbi je metalni dio proizveden taljenjem aluminijske legure, oblikovanjem u kalupu za višekratnu upotrebu, a zatim usklađivanjem s vašim crtežom za geometriju, toleranciju dimenzija i završnu obradu. Za proizvodnju od nekoliko stotina do nekoliko milijuna komada godišnje, lijevanje je obično najekonomičniji put do laganog, snažnog i toplinski vodljivog dijela u usporedbi sa strojnom obradom od čvrste gredice ili proizvodnjom od metalnog lima.
Vaš uspjeh ovisi o četiri odluke: koja legura, koji postupak lijevanja, koje su vam tolerancije zapravo potrebne i kojeg dobavljača odaberete . Ovi izbori su međusobno povezani, a promjena jednog utjecat će na druge. Informacije u nastavku daju vam praktičnu osnovu za sva četiri izbora bez ostavljanja novca na stolu.
Također se isplati raditi s partnerom koji kontrolira cijeli lanac, alate, lijevanje i CNC obradu, pod jednim krovom. Kada je jedan tim odgovoran za sve korake, inženjerske promjene se rješavaju brže, tolerancije se postižu s manje naprijed-natrag, a dio stiže s dosljednom pričom od početka do kraja.
Zašto su aluminijske legure zadani materijal za prilagođene lijevane dijelove
Aluminij se bira češće nego bilo koji drugi obojeni metal za prilagođene lijevane dijelove, a brojke objašnjavaju zašto. Njegova gustoća je 2,7 g/cm³, otprilike jedna trećina čelika na 7,85 g/cm³ . Ovisno o leguri, toplinska vodljivost pada otprilike između 90 i 160 W/m·K, a lijevanje pod visokim tlakom proizvodi čvrste stijenke tanke od 2 mm. Ova tri svojstva omogućuju lagane dizajne koji rasipaju toplinu na koje se oslanjaju proizvođači automobila, elektronike i strojeva.
Odabir prave legure za lijevanje
Izbor legure mora biti usklađen s postupkom lijevanja. A380 i ADC12 dominiraju visokotlačnim lijevanjem pod pritiskom. A356 je standard za niskotlačno trajno lijevanje u kalupe i pijesak. Razlike se pokazuju u vlačnoj čvrstoći, rastezljivosti i toplinskoj vodljivosti.
| Legura | Postupak lijevanja | Vlačna čvrstoća (MPa) | Granica razvlačenja (MPa) | Istezanje (%) | Toplinska vodljivost (W/m·K) |
|---|---|---|---|---|---|
| A380 | Lijevanje pod visokim pritiskom | 320 | 160 | 3.5 | 96 |
| ADC12 | Lijevanje pod visokim pritiskom | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Niskotlačni / trajni kalup / pijesak | 262 | 186 | 6 do 12 | 150 |
| A413 | Lijevanje pod visokim pritiskom | 295 | 130 | 3.5 | 121 |
Ako vaš dio mora biti otporan na pritisak u tankim dijelovima, A413 je uobičajeni izbor jer proizvodi manje mikropora u matrici koja se brzo puni. Ako vam je potrebna duktilnost, A356 u T6 temper je bolji izbor. Potvrdite svoje ciljne vrijednosti u odnosu na vlastitu strukturnu simulaciju; slaba točka gotovo nikada nisu objavljeni podaci o materijalu već unutarnja poroznost debelih presjeka.
Četiri procesa lijevanja za prilagođene aluminijske dijelove
Gotovo svaki prilagođeni projekt lijevanja aluminija koristi jedan od ovih procesa: lijevanje pod visokim pritiskom, lijevanje pod niskim pritiskom, trajno lijevanje u kalupe ili lijevanje u pijesku. Svaki ima drugačiji kompromis između vremena ciklusa, troškova alata, poroznosti i dostižne debljine stijenke. Razumijevanje osnova svakog procesa pomaže vam da izbjegnete navođenje procesa koji je preskup ili ne može postići potrebnu kvalitetu. Za dublje objašnjenje metode pročitajte temeljna načela aluminijskog tlačnog lijevanja u našem tehničkom vodiču.
| Proces | Debljina stijenke | Tipično vrijeme ciklusa | Trošak alata | Rizik od poroznosti | Tipična godišnja količina |
|---|---|---|---|---|---|
| Lijevanje pod visokim pritiskom | 2 do 4 mm | 30 do 90 sekundi | visoko | Srednji (plinska poroznost) | Više od 10.000 |
| Lijevanje pod niskim pritiskom | 3 do 8 mm | 3 do 10 minuta | srednje | Niska | 1.000 do 50.000 |
| Trajna plijesan / gravitacija | 3 do 8 mm | 5 do 20 minuta | srednje | Niska to medium | 500 do 10.000 |
| Lijevanje u pijesak | 4 do 10 mm | 30 minuta do nekoliko sati | Niska | Niska | 1 do 1000 |
Lijevanje pod visokim pritiskom nudi najbrži ciklus i najoštriju površinu, ali brzo metalno punjenje predstavlja veći rizik od plinske poroznosti. Lijevanje pod niskim pritiskom ispunjava kalup odozdo kontroliranim pritiskom, tako da je dio gušći i lakše ga je učiniti nepropusnim pod pritiskom; to je razlog zašto se niskotlačni preferira za hidrauličke i konstrukcijske dijelove. Trajni lijevi u kalupe srednji je put za srednje količine i dijelove koji trebaju toplinsku obradu. Lijevanje u pijesku još uvijek je pravi odgovor za prototipove, vrlo velike dijelove i male serije.
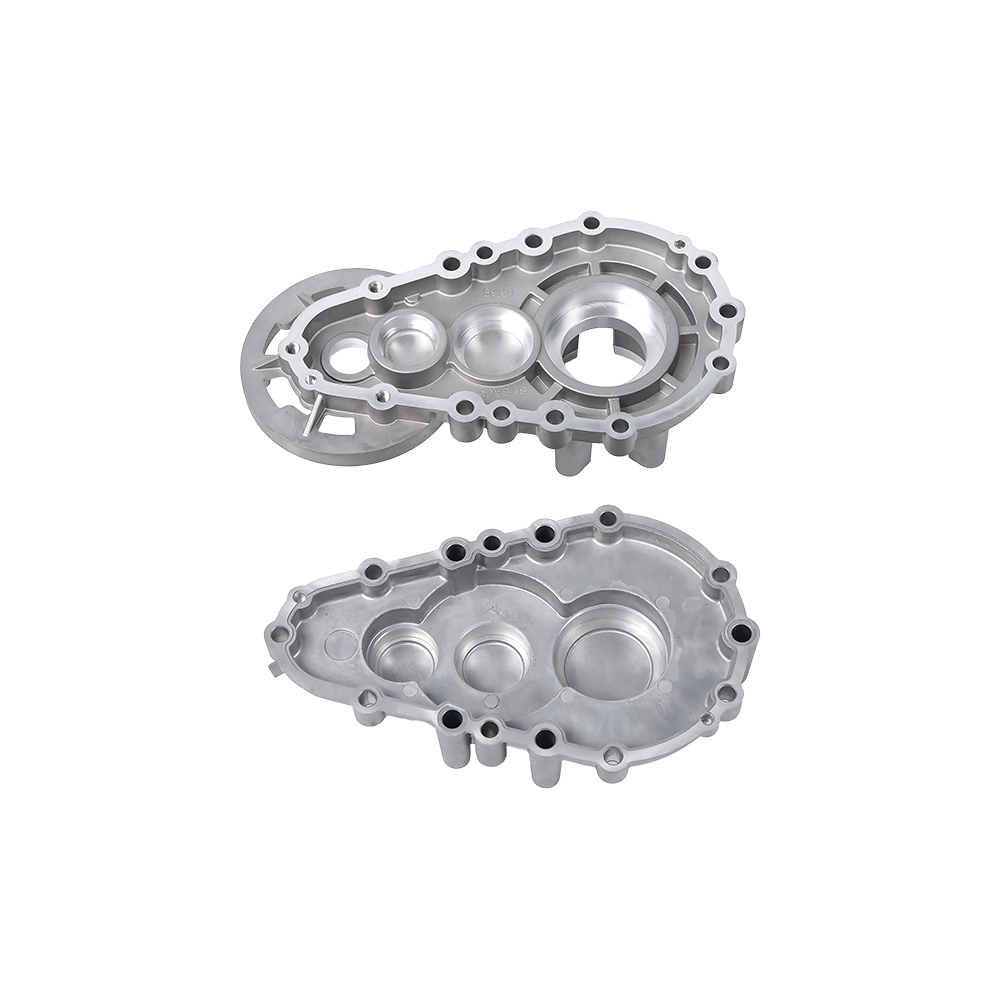
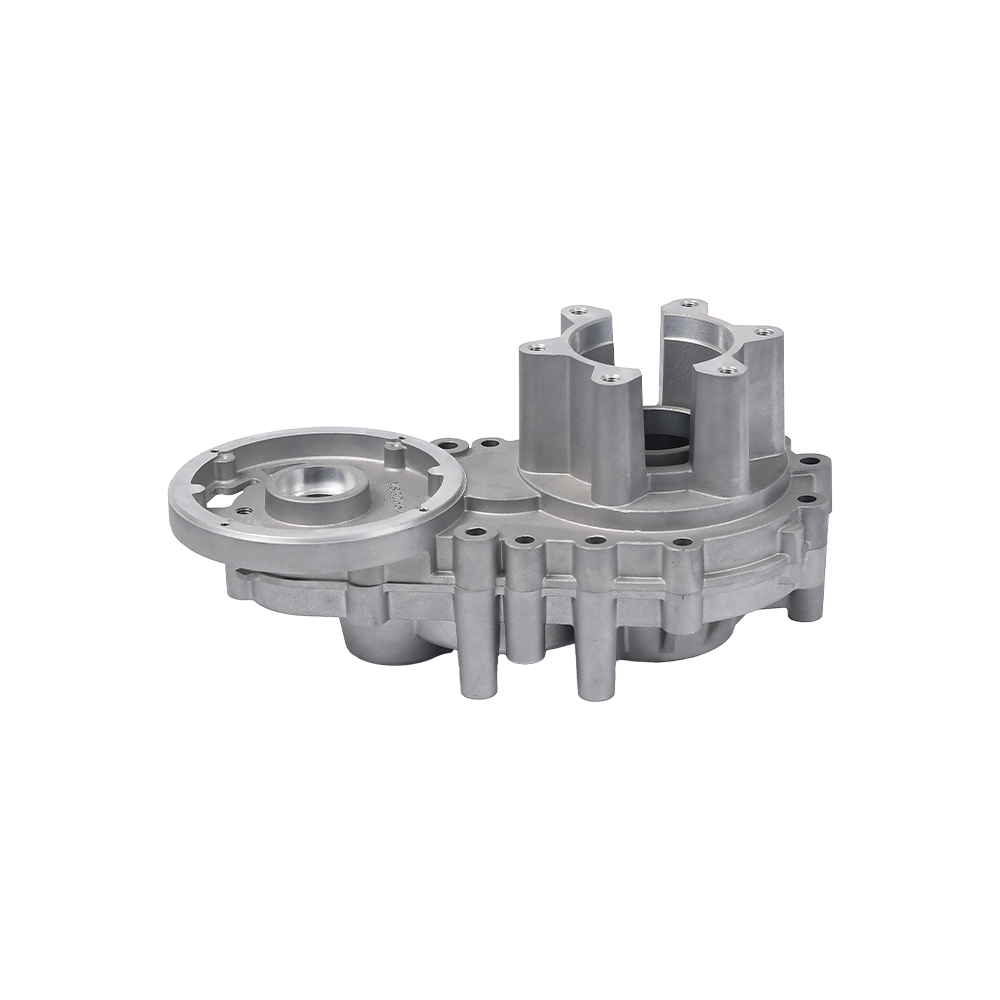
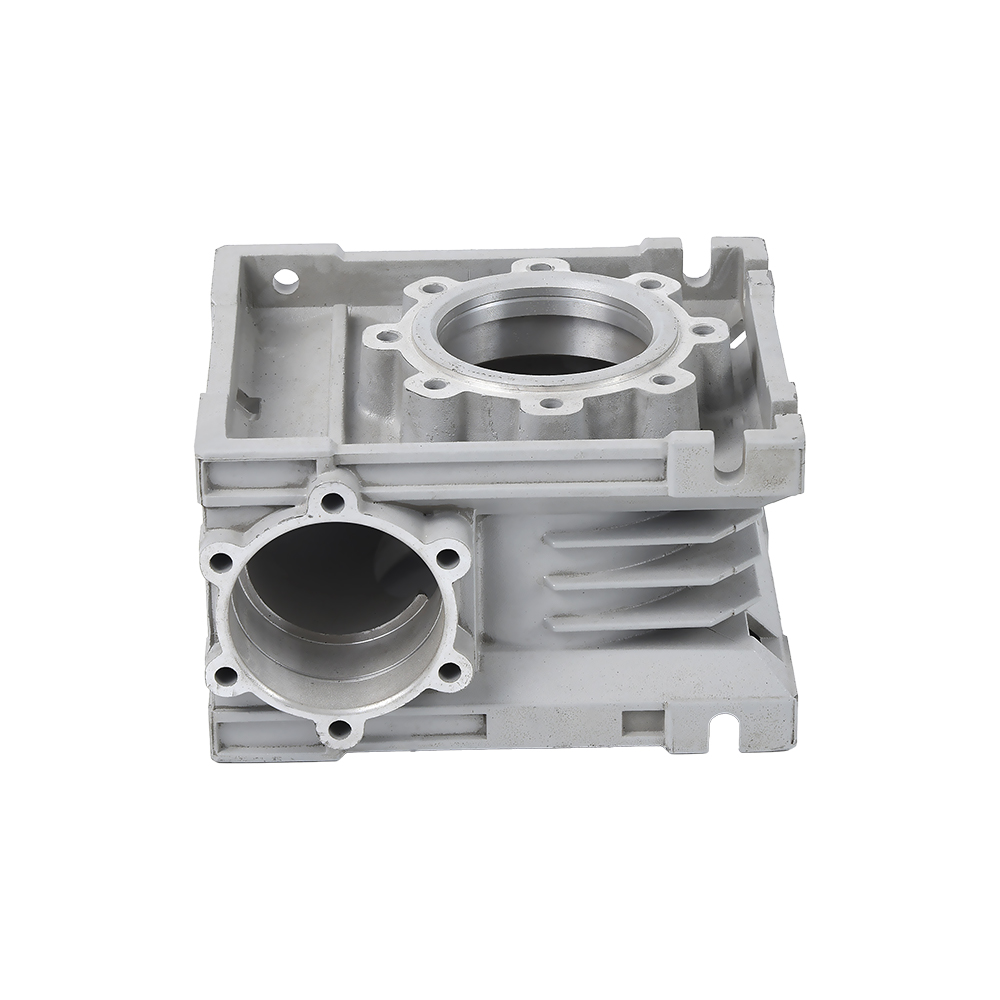
 Kućište mjenjača od aluminijskog tlačnog lijeva za aplikacije otporne na pritisak Ovo kućište mjenjača idealno je za dijelove koji zahtijevaju strojnu obradu na ležajnim i brtvenim površinama. Lijevanje pod niskim pritiskom proizvodi gušći metal s manje unutarnjih pora, čime se smanjuju nedostaci nakon strojne obrade. Pogledajte proizvod →
Mnoge procjene dobavljača nisu uspjele jer uspoređuju samo cijenu lijevanja pod pritiskom. U stvarnosti proces odlučuje o mehaničkom rezultatu. Kućište mjenjača koje će se strojno obrađivati za ležajeve i zabrtvljena lica, na primjer, ima koristi od niskotlačnog ili pažljivo kontroliranog lijevanja pod visokim pritiskom, jer će strojna obrada otvoriti unutarnje pore i pretvoriti skrivene plinske rupe u površinske nedostatke.
Geometrijska pravila koja pojednostavljuju proizvodnju aluminijskih odljevaka po narudžbi
Najbrži put do niže cijene i manje odbijenica u proizvodnji je slijediti osnovni dizajn za lijevanje. Najvažnije pravilo je održavanje jednake debljine stijenke. Kod tlačnog lijevanja obično bi se trebali koristiti zidovi između 2 mm i 4 mm . Kada vam je potrebna krutost, dodajte rebra umjesto povećanja cijelog zida.
Pet parametara dizajna koji imaju najveći učinak
- Kut gaza od 1 do 3 stupnja na unutarnjim i vanjskim zidovima. Bez dovoljno propuha, dio se zalijepi u kalup, a prisilno izbacivanje može iskriviti geometriju.
- Polumjer unutarnjeg kuta od najmanje 0,5 mm, idealno 1,0 mm. Oštri kutovi koncentriraju naprezanje i povećavaju rizik od vrućeg pucanja aluminija.
- Debljina rebra na 70% do 80% susjednog zida. Rebra koja su debela kao zid stvaraju tragove sudopera na suprotnoj površini.
- Omjer visine i promjera ležišta ispod 2:1. Visoke glave se neravnomjerno skupljaju i uzrokuju pomicanje dimenzija na vrhu.
- Izbjegavajte slijepe rupe dublje od trostrukog promjera, inače će vam trebati skupo izvlačenje jezgre i riskirati da se dio pokida tijekom izbacivanja.
Gdje biti strog, a gdje opušten
Pretjerano specificirane tolerancije najčešći su ubojica proračuna u prilagođenim aluminijskim odljevcima. Samo brtvene površine, provrti za ležajeve i montažne površine trebaju čvrste klase. Sve druge površine treba ostaviti prirodnim mogućnostima procesa. Što više dimenzija stežete, to više koraka obrade i vremena inspekcije dodajete, a cijena brzo raste.
Tolerancije i površinska obrada: Što vaš crtež može realno zahtijevati
Dimenzija lijevanja i dimenzija strojne obrade nisu iste stvari. Linearna dimenzija lijevanog na visokotlačnom tlačnom lijevanju obično vrijedi /- 0,10 mm u prvih 25 mm , dok se strojno obrađeni provrt rutinski drži / - 0,02 mm . Prvi korak je razdvojiti ove dvije grupe na vašem crtežu.
| Proces | Linearna tolerancija (prvih 25 mm) | Dodatno po 25 mm | Površinska obrada Ra (mikroni) |
|---|---|---|---|
| Lijevanje pod visokim pritiskom | /- 0,10 mm | / - 0,02 mm | 1,6 do 3,2 |
| Lijevanje pod niskim pritiskom | /- 0,20 mm | / - 0,05 mm | 3.2 do 6.3 |
| Trajna plijesan | / - 0,25 mm | / - 0,05 mm | 3.2 do 6.3 |
| Lijevanje u pijesak | /- 0,8 mm | /- 0,1 mm | 6,3 do 12,5 |
Strojno obrađena ravna površina lako doseže Ra 0,8 mikrona, dok je dobra lijevana površina u rasponu od Ra 3,2 mikrona. Za dijelove poput tijela ventila gdje je brtvljenje kritično, specifikacija bi uvijek trebala zahtijevati strojnu obradu površine brtve. Za nefunkcionalna područja ostavite lijevanu površinu i uštedite troškove dodatnih koraka.
Gdje se koriste prilagođeni aluminijski odljevci i što svaka industrija zahtijeva
Svaka industrija koja koristi prilagođene aluminijske odljevke postavlja različite zahtjeve. Razumijevanje tog profila potražnje pomaže vam definirati vlastitu specifikaciju kupnje.
- Automobilska i nova energetska vozila: blokovi motora, kućišta mjenjača, vodene pumpe i kućišta elektromotora. Mala težina i toplinska vodljivost su odlučujući. Volumeni dijelova su obično veliki, tako da dominira lijevanje pod pritiskom.
- Motocikli i oprema male snage: karteri i kutije mjenjača. Otpornost na zamor vibracija je kritična.
- Poljoprivredni strojevi: mjenjači za presađivanje riže i mjenjači za mikro freze. Prašina, vlaga i udarna opterećenja zahtijevaju robusne zidne dijelove i čvrsto brtvljenje.
- Hidraulika i pneumatika: tijela ventila, kočione pumpe i tijela za regulaciju tlaka. Niska poroznost i tlačna nepropusnost ključni su kriteriji.
- Elektronika i električni strojevi: kućišta motora, podloge za odvođenje topline za nova energetska vozila i kućišta senzora. Najvažniji su dimenzionalna stabilnost i toplinska izvedba.
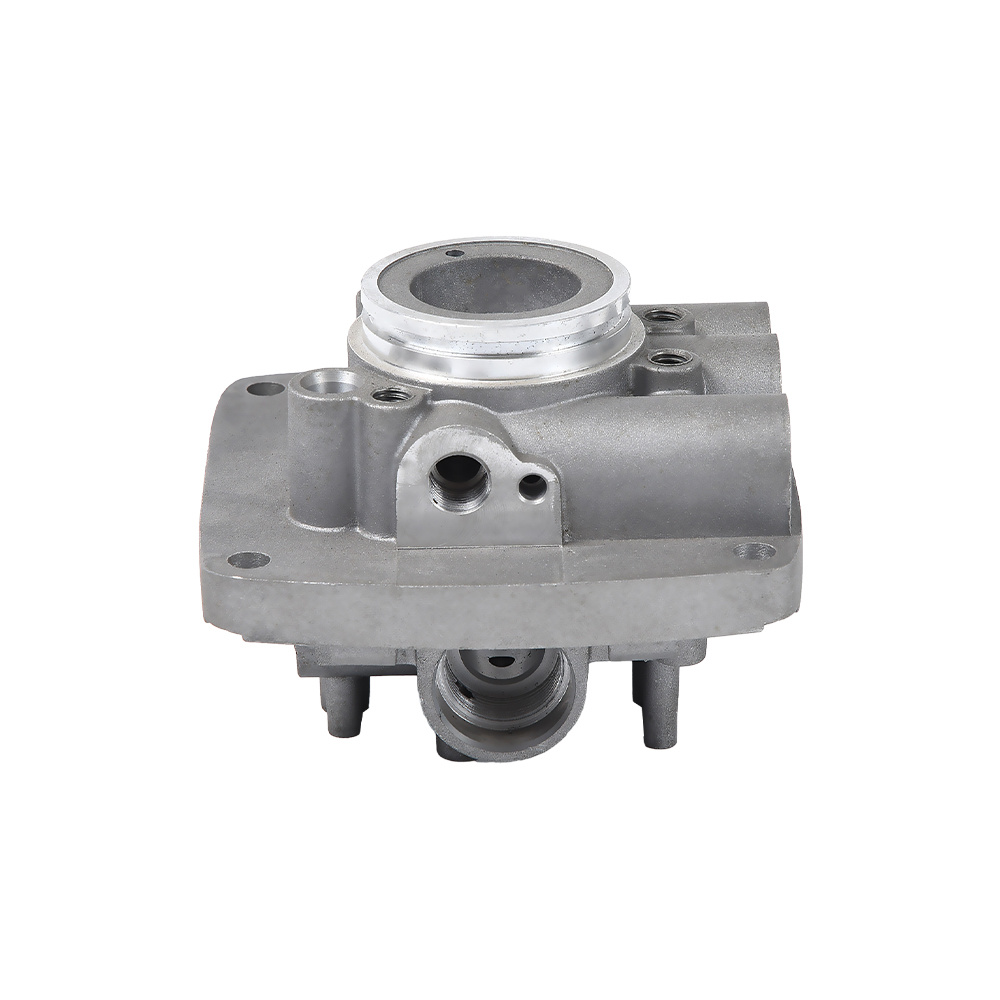
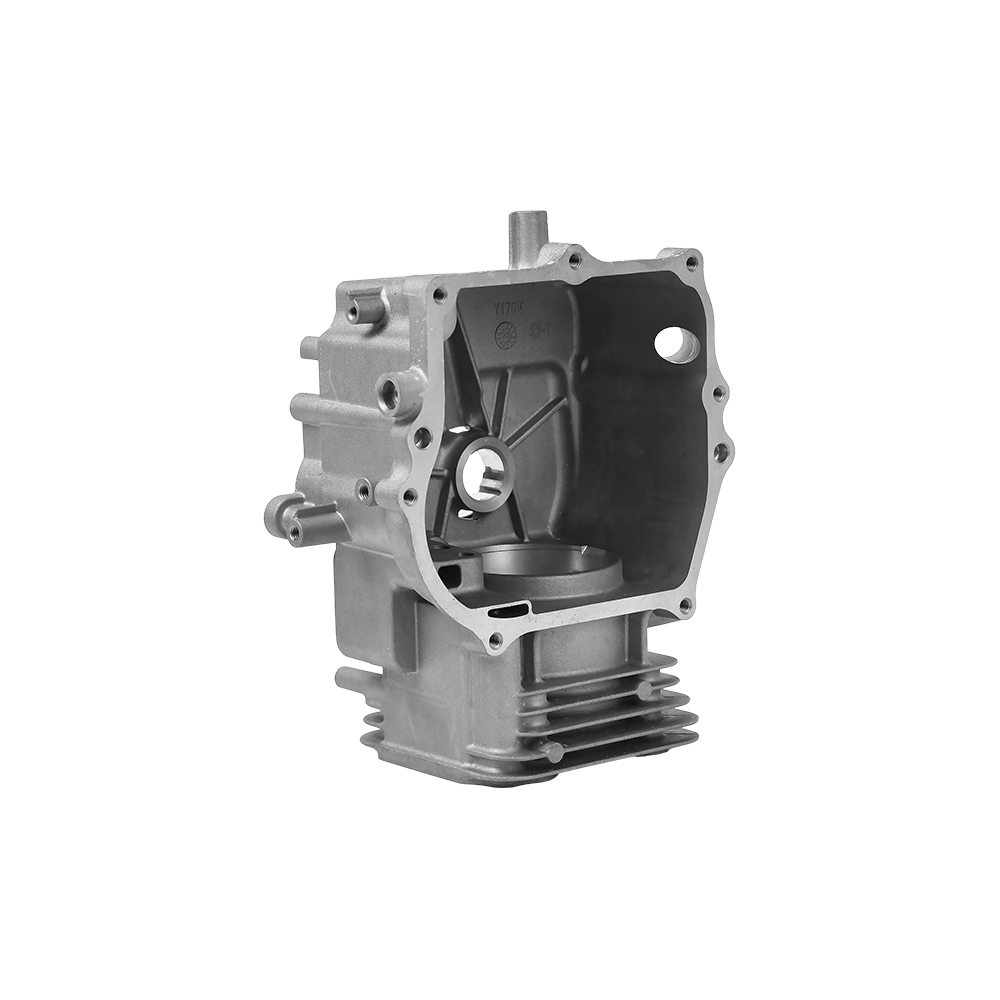
 Aluminijski dijelovi cilindara auto motora za kvalifikaciju dobavljača Procijenite sposobnost dobavljača provjerom je li proizveo slične dijelove cilindra motora. Njihovo prethodno iskustvo pomaže u predviđanju problema s poroznošću i deformacijom koji nisu prikazani na crtežima. Pogledajte proizvod →
Neobično je da jedna ljevaonica bude jednako jaka u svim tim sektorima. Pravo pitanje koje treba postaviti dobavljaču nije "možete li lijevati aluminij" već "jeste li već proizveli dijelove slične mojima". Dobavljač koji je izradio vodene pumpe za vozila i kućišta mjenjača, na primjer, predvidjet će probleme s poroznošću i deformacijom koji se ne pojavljuju na crtežu.
Pokretači troškova i realno vrijeme isporuke za prilagođene aluminijske odljevke
Ukupni trošak prilagođenog aluminijskog odljeva sastoji se od alata, cijene komada i završnih operacija. Alati su jednokratna investicija i ovise o veličini dijela, broju šupljina i složenosti kalupa. Cijena komada ovisi o vremenu ciklusa i potrošnji materijala. Završna obrada ovisi o tome koliko operacija treba vaš crtež.
- Alati: jednostruki kalup za visokotlačno lijevanje za kućište srednje veličine obično se kreće od 10.000 do 50.000 dolara , ovisno o geometriji i vrsti čelika. Uzorak za lijevanje u pijesku može koštati znatno ispod 3000 USD, tako da je za male količine ekonomičniji unatoč višoj cijeni komada.
- Cijena legure: cijena aluminija prati tečaj Londonske burze metala (LME). Odgovorni dobavljači uključuju klauzulu o prilagodbi metala kako dugi proizvodni programi ne bi postali nerentabilni.
- Vrijeme ciklusa: ciklusi tlačnog lijevanja mjere se u sekundama, dok ciklusi pod niskim pritiskom i trajnim kalupima traju u minutama. Ova razlika dominira cijenom komada.
- Sekundarne operacije: strojna obrada, narezivanje, eloksiranje i ispitivanje nepropusnosti povećavaju troškove. Njihovo kombiniranje s jednim dobavljačem smanjuje troškove logistike i administracije.
Tipični vremenski raspored projekta izgleda ovako: alati traju 4 do 8 tjedana od odobrenja crteža, uzorci i izvješće o dimenzijama slijede unutar 2 do 3 tjedna nakon završetka alata, a serijska proizvodnja počinje kada se uzorci odobre. To daje realan ukupni iznos 7 do 12 tjedana od početka do masovne proizvodnje za izravni dio.
Kako provjeriti dobavljača aluminijskih odljevaka po narudžbi
Određivanje cijene je neophodno, ali nije dovoljno. Ono što je važnije je koliko procesa dobavljač kontrolira unutar kuće. Lijevanje i strojna obrada različite su discipline, a kada su odvojene, problemi s tolerancijom postaju vježba upiranja prstom.
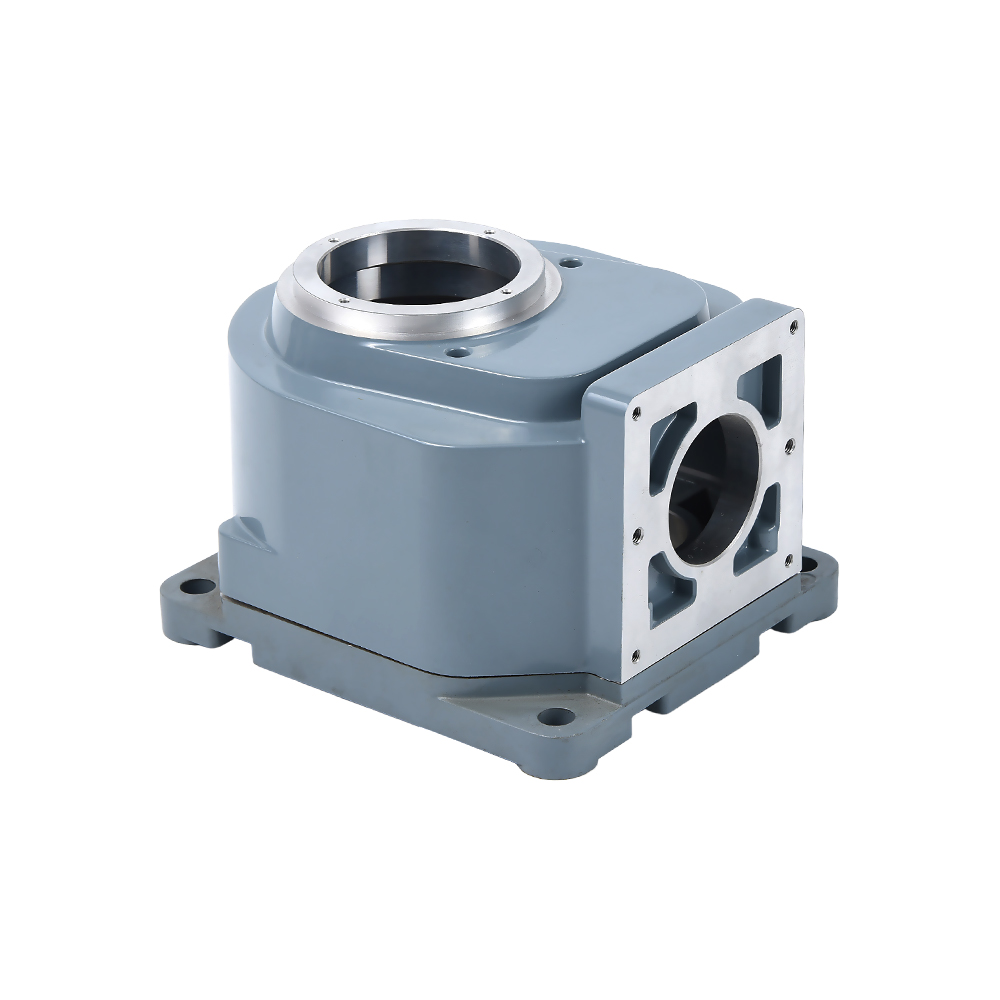
 Hidraulički ventil od lijevanog aluminija s internom kontrolom Odaberite dobavljača koji kontrolira i lijevanje i strojnu obradu kako biste izbjegli sporove oko tolerancije. Jednostavan ispitni dio otkriva stvarnu dimenzijsku sposobnost cijelog procesa. Pogledajte proizvod →
Šest pitanja koja trebate postaviti prije nego što pošaljete crtež
- Nudi li dobavljač lijevanje pod visokim i niskim pritiskom? Raspon je bitan kada se projekt razvija.
- Izvodi li se CNC obrada unutar tvrtke? Ovo je najbrži način za rješavanje problema s tolerancijom otkrivenih tijekom odobrenja uzorka.
- Imaju li dokumentiran postupak nesukladnosti? Želite znati kako će se postupiti s preradom i ponovnim pregledom.
- Mogu li dokazati slične dijelove? Zatražite zapise o isporuci ili priče o slučajevima, ne samo fotografije opreme.
- Koji je standardni postupak odobravanja uzorka? Dobavljač treba definirati prvo izvješće o artiklu s izmjerenim vrijednostima prema vašem crtežu.
- Koliko brzo odgovaraju na tehnička pitanja? Dobavljač koji odgovori na pitanja o crtežima u roku od 24 sata vjerojatno će brzo odgovoriti i tijekom proizvodnje.
Jedan praktični test je slanje jednog jednostavnog dijela s većom tolerancijom od potrebne na jednoj dimenziji, a zatim promatranje s čime se dobavljač vraća. Zreli dobavljač će vam reći koju klasu tolerancije zapravo može držati.
Kontrola kvalitete koja svaku seriju održava dosljednom
Projekt lijevanja nije gotov kada se odobri prvi uzorak. Pravi izazov je održati sljedećih deset tisuća dijelova identičnim uzorku. Vrući procesi se kreću: temperatura taline, brzina ubrizgavanja, temperatura kalupa i vrijeme hlađenja mijenjaju strukturu pora i konačne dimenzije.
Kontrolne točke koje su važne za svaku narudžbu
- Prva inspekcija artikla, gdje se mjere sve dimenzije u odnosu na nacrt i izdaje se izvješće s uzorkom.
- Inspekcija tijekom procesa u fiksnim intervalima, tako da se trošenje matrice ili pomak u procesu rano uhvate.
- Ispitivanje nepropusnosti namjenske opreme za tijela ventila, kućišta crpki i bilo kojeg dijela koji nosi pritisak.
- Praćenje poroznosti destruktivnim uzorkovanjem ili rendgenskim pregledom kritičnih presjeka.
- Konačna provjera dimenzija nakon strojne obrade za tolerancije koje su navedene kao strojno obrađene.
Atribut koji odvaja dobre dobavljače je sljedivost procesnih parametara po šarži. Pitajte bilježi li dobavljač krivulju lijevanja, temperaturu kalupa i duljinu jastuka za svaku seriju. Kada se pojavi problem, ti zapisi omogućuju timu da dijagnosticira uzrok u danima umjesto u tjednima.
Često postavljana pitanja o aluminijskim odljevcima po narudžbi
Koja je razlika između lijevanja pod visokim pritiskom i lijevanja pod niskim pritiskom za prilagođene dijelove?
Visokotlačno lijevanje pod pritiskom ubrizgava talinu u kalup velikom brzinom, dajući brze cikluse i tanke stijenke, ali veću vjerojatnost plinske poroznosti. Lijevanje pod niskim pritiskom ispunjava kalup odozdo pod kontroliranim pritiskom, stvarajući gušću strukturu koja je otpornija na pritisak, ali sa sporijim ciklusom. Odaberite visokotlačno lijevanje za volumen i niskotlačno za nepropusnost ili konstrukcijske zahtjeve.
Koliko košta alat za prilagođeni aluminijski odljev?
Za kućište srednje veličine, kalup za lijevanje pod visokim pritiskom često je u rasponu od 10.000 do 50.000 dolara , dok uzorak za lijevanje u pijesak može biti ispod 3000 USD. Izbor je ekonomičan: rasporedite troškove alata na svoju godišnju količinu. U malim količinama, niži troškovi alata za lijevanje u pijesak pobjeđuju; kod velike količine, niža cijena komada tlačnog lijevanja pobjeđuje.
Koja je minimalna debljina stjenke za aluminijske odljevke pod pritiskom?
Kod livenja pod visokim pritiskom, Tipično je 2 mm, a na malim površinama može se postići 1,5 mm . Niskotlačno i trajno lijevanje u kalupe obično zahtijeva 3 mm i više. Tanje stijenke zahtijevaju fluidniju leguru, što može malo smanjiti mehaničku čvrstoću.
Jesu li sekundarne operacije strojne obrade uvijek potrebne?
Ne. Ako su vaše tolerancije crtanja unutar mogućnosti izlivanja i nisu potrebne brtvene površine ili rupe s navojem, možete izravno koristiti dio. Ali većina kritičnih automobilskih i hidrauličkih dijelova strojno se obrađuje jer precizni provrti, brtve i navoji moraju biti puno čvršći od onoga što može dati bilo koji proces lijevanja.
Koliko je potrebno novom projektu lijevanja po narudžbi od crtanja do masovne proizvodnje?
Tipično 7 do 12 tjedana . Izrada alata traje 4 do 8 tjedana, priprema uzorka i pregled prvog artikla traju 2 do 3 tjedna, a serijska proizvodnja slijedi nakon odobrenja uzorka. Zreli crtež i ljevaonica s vlastitim alatom skraćuju tu vremensku liniju.
Može li se isti dio prenijeti s prototipa odljevka u pijesak na lijev pod pritiskom?
Da, ali geometrija mora biti dizajnirana za lijevanje pod pritiskom od samog početka. Lijevanje u pijesak omogućuje deblje stijenke i nema propuha; tlačni lijev zahtijeva propuh, jednoliku debljinu stjenke i dobro izbacivanje. Ako rano planirate prijenos s ljevaonicom koja nudi oba procesa, prijelaz postaje jednostavna promjena alata.
Praktična riječ za kraj
Prilagođeni aluminijski odljevci dokazani su način za proizvodnju laganih, jakih i toplinski učinkovitih dijelova u velikom broju, ali svaki projekt uspijeva ili ne uspijeva u detaljima: izbor legure, usklađenost procesa, proračun tolerancije i disciplina dobavljača. Pretjerano razmišljanje o bilo kojem od toga uz ignoriranje ostalih najbrži je način da se poveća proračun.
Započnite s cjelovitim crtežom, tražite ulazne podatke o procesu, a ne samo cijenu, i odaberite dobavljača koji zajedno kontrolira alate, lijevanje i strojnu obradu. Ako je vaša uloga u fazi u kojoj bi drugo mišljenje o procesu odabira glumaca pomoglo, obratite se našem inženjerskom timu sa svojim crtežom; mi ćemo vam pokazati što je realno prije nego što se posvetite alatu.