 JEZIK


Dom / Vijesti / Vijesti o industriji / Aluminijske legure za lijevanje: Praktični vodič za stupnjeve, svojstva i odabir
Crtež pada na vaš stol s blokom materijala na kojem piše samo "aluminijska legura". Ta jedna linija može značiti A356 za konstrukcijski nosač, A380 za kućište od tlačnog lijeva velikog volumena ili B390 za cilindar kompresora koji mora preživjeti godine kliznog kontakta. Odaberite pogrešnu kvalitetu i prvi prototipovi mogu izgledati besprijekorno—tada se nakon strojne obrade pojave pukotine, curi površina na testu tlaka u seriji od 2000 dijelova ili eloksirana završna obrada ispadne mrljasta i tamna.
Evo izravnog odgovora prije detalja. Za lijevanje pod visokim pritiskom, praktične zadane vrijednosti su A380 i A383 , s ADC12 kao azijskom oznakom za sličnu leguru. Za lijevanje pod niskim pritiskom, gravitaciju i pijesak, stiardni su izbori A356 i 356 . Ako klizna istrošenost dominira dizajnom - košuljice cilindara, cilindri kompresora, površine ležaja - B390 zaslužuje ocjenu. Ako otpornost na koroziju i kozmetički završni izgled nadjačaju sirovu snagu, 518 je legura za ispitivanje. Ostatak ovog članka objašnjava te zaključke brojevima koje možete unijeti u razgovor s dobavljačem.
Kako funkcioniraju oznake legura lijevanog aluminija
Lijevane aluminijske legure u Sjevernoj Americi slijede četveroznamenkasti sustav Udruge aluminija s decimalnom točkom. Prva znamenka identificira glavni legirajući element, a sama ta znamenka vam govori većinu onoga što trebate znati o ponašanju legure u kalupu i tijekom upotrebe.
- 1xx.x — 99,0% ili više aluminija, koristi se uglavnom za električne vodiče i kemijsku opremu.
- 2xx.x — bakar kao glavni element. Ova obitelj proizvodi najveću čvrstoću od svih legura lijevanog aluminija nakon toplinske obrade, ali otpornost na koroziju trpi.
- 3xx.x — silicij s dodatkom bakra i/ili magnezija. Ovo je obitelj radnih konja za lijevanje pod pritiskom i gravitacijsko lijevanje.
- 4xx.x — silicij kao glavni element, koji nudi izvrsnu fluidnost i nepropusnost za dijelove kritične za curenje.
- 5xx.x — magnezij, koji daje najbolju otpornost na koroziju i najkonzistentniji anodizirani završni sloj.
- 7xx.x — cink, otvrdljiv starenjem s visokom čvrstoćom u lijevanju, ali rjeđi u komercijalnom lijevanju.
Što brojevi, slova i decimale zapravo znače
Druga znamenka označava modifikaciju osnovne legure; posljednje dvije znamenke identificiraju specifičnu leguru unutar obitelji. Decimala je također važna: x.x je forma lijevanja, x.xx je forma ingota. Slovni prefiks, kao što je A u A356, znači stroža ograničenja nečistoća nego neslovna osnovna legura. U praksi, specifikacija kao što je A356-T6 potpuna je uputa: obitelj legura 3xx.x, modificirani sastav 356, čvršće nečistoće i toplinska obrada T6.
Oznake ćudi ukratko objašnjene
Iza legure, odvojene crticom, piše se temper. T6 znači toplinsku obradu otopinom nakon koje slijedi umjetno starenje—temperatura koja se najčešće navodi kada konstrukcijski odljevak mora podnijeti opterećenje. T5 znači da se dio hladi od lijevanja, a zatim umjetno stari, preskačući korak otopine, koji se obično koristi za tlačne odljevke kako bi se izbjegla deformacija i stvaranje mjehurića. F znači kako je proizvedeno, što je način na koji se isporučuje većina odljevaka. Ove razlike izravno utječu na granicu razvlačenja: A356-T6 doseže otprilike Granica razvlačenja 186 MPa , dok lijevani A356 stoji uokolo 125 MPa .
Najčešće legure aluminija za lijevanje
Prema Institutu za lijevanje metala, najčešće legure za lijevanje u pijesak, gravitacijsko lijevanje i lijevanje pod niskim pritiskom su 356 i 357 , koji sadrže oko 6% odnosno 7% silicija. Pregled znanosti o materijalima objavljen na ScienceDirect potvrđuje obrazac, napominjući da A319 (Al-6Si-3Cu-1Fe-1Zn) i A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) predstavljaju većinu industrijskih primjena u gravitacijskom lijevanju. Za lijevanje pod visokim tlakom, smjernice za odabir legure pokazuju da dominira serija 3xx.x, a slijede je 4xx.x, 5xx.x i 2xx.x.
| Legura | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Prinos (MPa) | Istezanje % | Tipičan proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6.5–7.5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Niski tlak / gravitacija / pijesak |
| 356 | 6.5–7.5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | Niski tlak / gravitacija / pijesak |
| 319 | 5.5–6.5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravitacija / pijesak |
| A380 | 7.5–9.5 | 3,0–4,0 | 0.10 | 1.3 | 324 (kao lijevano) | 160 (kao lijevano) | 3.5 | Lijevanje pod pritiskom |
| A383 / ADC12 | 9.5–11.5 | 2,0–3,0 | 0.10 | 1.3 | 310 (kao lijevano) | 150 (kao lijevano) | 3.5 | Lijevanje pod pritiskom |
| B390 | 16–18 (prikaz, stručni). | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (kao lijevano) | 240 (kao lijevano) | 1 | Lijevanje pod pritiskom |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (kao lijevano) | 190 (kao lijevano) | 4–7 | Lijevanje pod pritiskom |
Gornje vrijednosti svojstava slijede objavljene podatke ASM International za zasebno lijevane ispitne poluge. Tretirajte ih kao početnu točku za inženjersku procjenu, a ne kao jamstvo za određenu geometriju dijela.
Kako proces lijevanja ograničava izbor legure
Proces lijevanja je prvi filtar u izboru legure. Svaki proces drugačije ispunjava kalup, a legura mora tolerirati uvjete punjenja.
Lijevanje pod visokim pritiskom: brzina i tanke stijenke
The postupak lijevanja aluminija pod pritiskom ubrizgava rastaljeni metal u kalup od kaljenog čelika pod tlakom između 10 i 175 MPa. Vrijeme punjenja se mjeri u milisekundama, tako da legura mora biti izuzetno tekuća na temperaturi lijevanja. A380 i A383 su dominantni izbori jer njihov sadržaj silicija daje fluidnost potrebnu za tanke stijenke i složena rebra. A356 se može lijevati pod pritiskom, ali njegov niži sadržaj silicija otežava čisto ispunjavanje tankih dijelova i povećava rizik od lemljenja pod pritiskom.
Lijevanje pod niskim pritiskom: čisto punjenje i manje pora
Niskotlačno lijevanje ispunjava matricu iz peći ispod, gurajući talinu prema gore kroz usponsku cijev pod kontroliranim tlakom plina. Protok je stalan i laminaran u usporedbi s visokotlačnim ubrizgavanjem. Razine poroznosti obično su niže, a mehanička svojstva su ponovljivija - zbog čega su kotači, poluge ovjesa i strukturni nosači napravljeni na ovaj način. A356 u T6 je standardna kombinacija za ove komponente. Kada je poroznost glavni razlog odbijanja, vrijedi to provjeriti kod dobavljača lijevanje pod niskim pritiskom može smanjiti plinske rupe dovoljno da zadovolji vaš standard ispitivanja nepropusnosti.
Lijevanje gravitacijom i pijeskom: svestranost s debljim dijelovima
Gravitacijsko trajno lijevanje u kalupe koristi jednostavnu geometriju punjenja na dnu ili nagiba i izlijevanja, dok lijevanje u pijesak nudi najširu slobodu oblika. Oba procesa više opraštaju manju fluidnost, pa se A356, 356, 319 i 357 najviše koriste. Budući da je hlađenje sporije nego kod tlačnog lijevanja, mikrostruktura je grublja, a vi to kompenzirate određivanjem toplinske obrade umjesto da pokušavate zadržati čvrsta svojstva lijevanog.
Koja su svojstva legure važna u stvarnim komponentama
Osim vlačne čvrstoće, legura za lijevanje mora preživjeti sam proces lijevanja i ponašati se u konačnom okruženju. Ovih šest svojstava odlučuje o većini odabira u stvarnom svijetu.
Otpornost na vruće pucanje
Pukotine nastaju tijekom skrućivanja kada legura ima širok raspon smrzavanja i nedovoljan unos tekućeg metala između dendrita. 2xx.x legure bogate bakrom ovdje su najgore. A356 se skrućuje u uskom rasponu, što mu daje jaku otpornost na pucanje u vrućem stanju i objašnjava zašto dominira strukturnim gravitacijskim odljevcima.
Sklonost lemljenju
Rastaljeni aluminij može reagirati s čeličnim površinama kalupa, zavarivajući se na alat. Željezo u leguri to ublažava stvaranjem intermetalnih faza bogatih željezom koje smanjuju vlaženje. Legure za tlačni lijev stoga navode željezo do 1,3%, dok legure gravitacijskog lijevanja poput A356 zadržavaju željezo do 0,20% jer nema kalupa za lemljenje. Ako uzmete gravitacijski lijevanu leguru i pokušate je lijevati pod pritiskom, očekujte probleme s lemljenjem.
Nepropusnost na pritisak
Tijela hidrauličkih ventila, kućišta pumpi i kućišta mjenjača suočavaju se sa zahtjevima ispitivanja nepropusnosti. A413 s otprilike 12% silicija ima izvrsnu nepropusnost na pritisak. A356 i A380 također rade dobro. B390, sa 16-18% silicija, manje je pouzdan za odljevke nepropusne jer primarne čestice silicija ometaju kontinuitet matrice i mogu stvoriti mreže mikroporoza.
Otpornost na koroziju
518 je najjači kandidat u većini vanjskih ili slanih okruženja među legurama za tlačni lijev, zahvaljujući svom sadržaju magnezija od 7,5–8,5%. Legure koje sadrže bakar poput A380 i 319 brže korodiraju na zraku punom soli. A356 nalazi se u sredini i prihvatljiv je za većinu strojeva i automobilskih aplikacija ispod haube ako se primijeni odgovarajuća površinska zaštita.
Obradivost
A380 i 319 dobro se obrađuju, proizvode kratke slomljene strugotine i daju dobar vijek trajanja alata pri velikim brzinama rezanja. Visok sadržaj magnezija 518 stvara žilavu strugotinu koja se može petljati oko alata, pa su potrebni oštriji umeci i geometrija lomača strugotine. Ako će vaš dio trebati opsežno bušenje i narezivanje, uračunajte to u odluku o leguri.
Toplinska vodljivost
Dijelovi za upravljanje toplinom, poput hladnjaka i kućišta motora, ovise o brzini širenja topline kroz metal. A356 u T6 doseže otprilike 151 W/(m·K) , dok A380 mjeri oko 96 W/(m·K) . Ako dio odvodi toplinu od elektromotora ili energetske elektronike, ta razlika od oko 55 W/(m·K) značajno mijenja temperaturu spoja.
Odabir legure prema primjeni
Odabir legure obično je sjecište strukturnih zahtjeva i ekonomičnosti procesa lijevanja. Donja tablica prikazuje uobičajene komponente u ocjenama koje radionice za lijevanje zapravo izvode za njih.
| Primjena | Preporučene ocjene | Što pokreće odluku |
|---|---|---|
| Dijelovi cilindra motora | A380, A383, B390 | Volumen, nepropusnost na pritisak, otpornost na habanje |
| Kućišta mjenjača i mjenjača | A380, A383 | Krutost, nepropusnost, točnost dimenzija |
| Pumpe za ulje i pumpe za vodu | A356, A380 | Nepropusnost na pritisak, machinability, thermal fatigue |
| Hidraulički ventili i blokovi | A356, A380 | Nepropusnost, čvrstoća, strojno obrađene brtvene površine |
| Kućišta motora i završni poklopci | A380, ADC12 | Ispuna tankih stijenki, točnost dimenzija, čvrstoća |
| Poljoprivredni mjenjači | A356, 319 | Žilavost, otpornost na zamor u gravitacijskom/pješčanom lijevanju |
| Hladnjaci za vozila s novim pogonom | A383, A356 | Toplinska vodljivost, flatness, thin-wall detail |
| Pametna kuća i medicinska kućišta | A383, ADC12 | Složena geometrija, kozmetička površina, tanki zidovi |
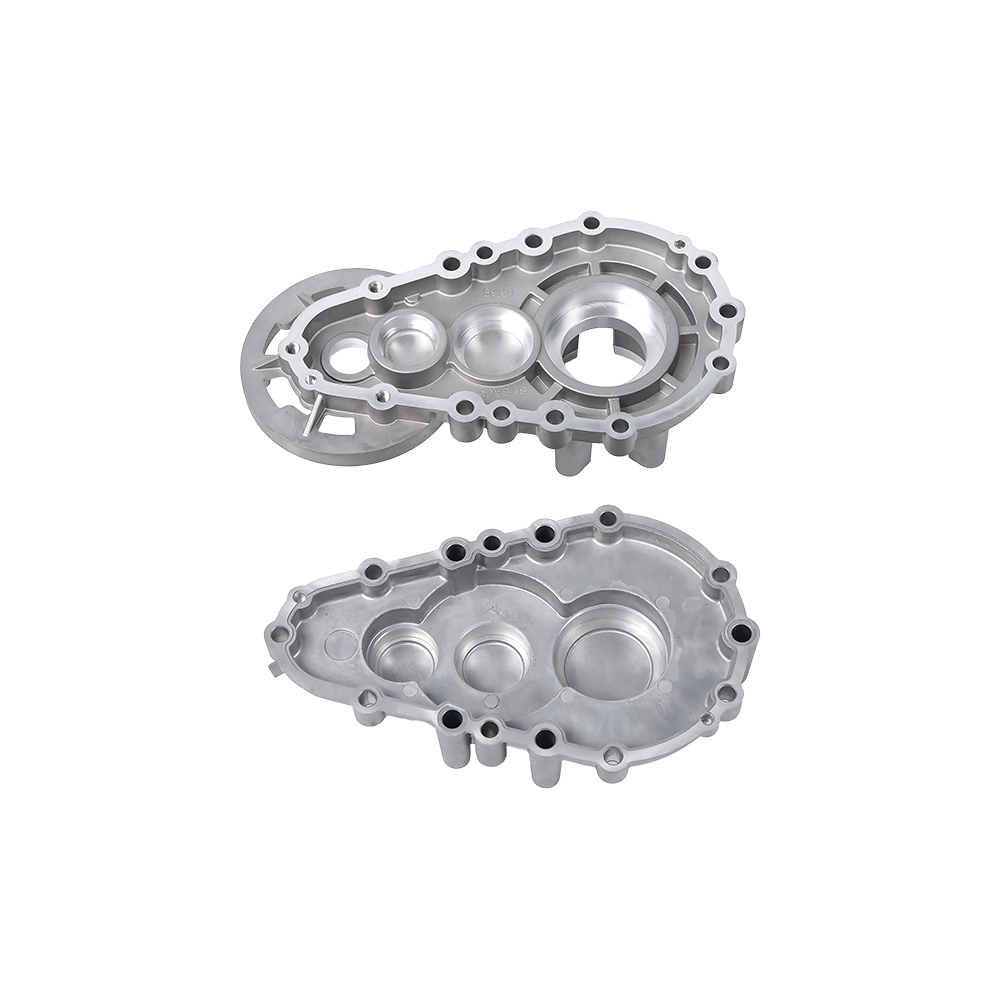
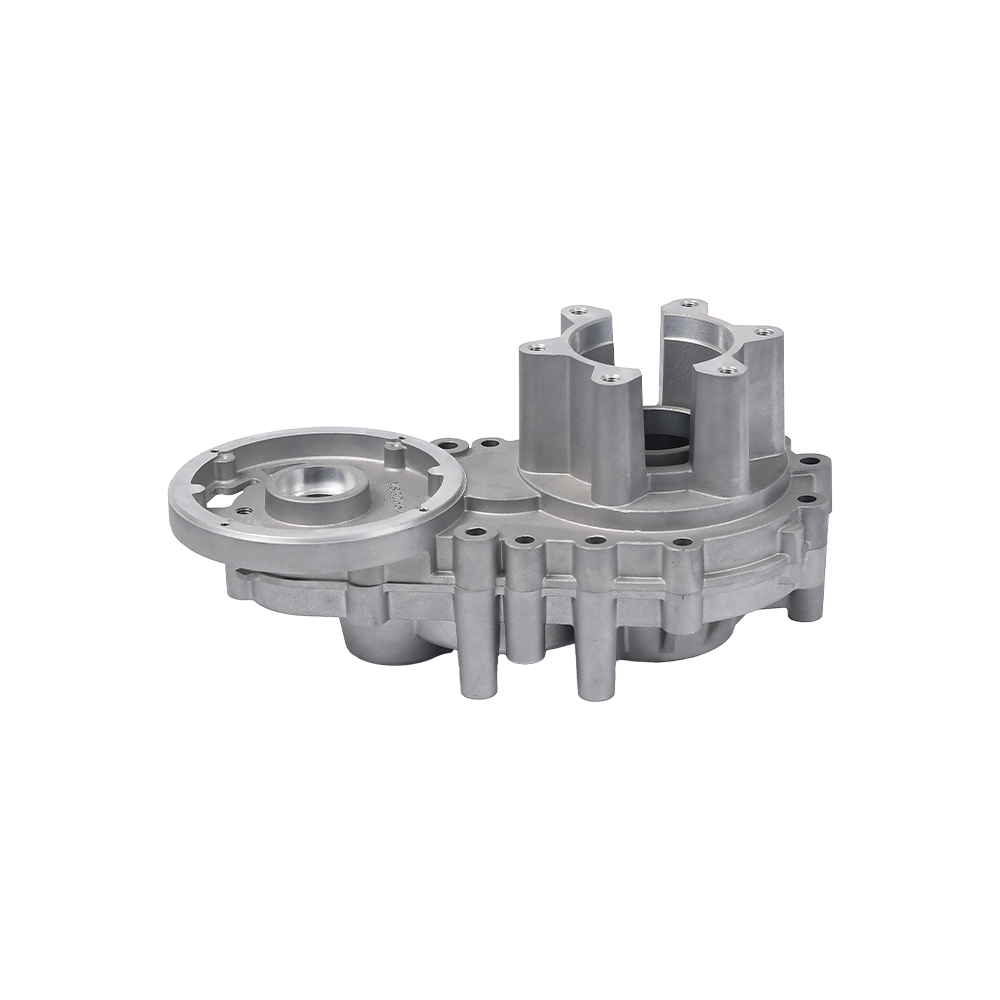
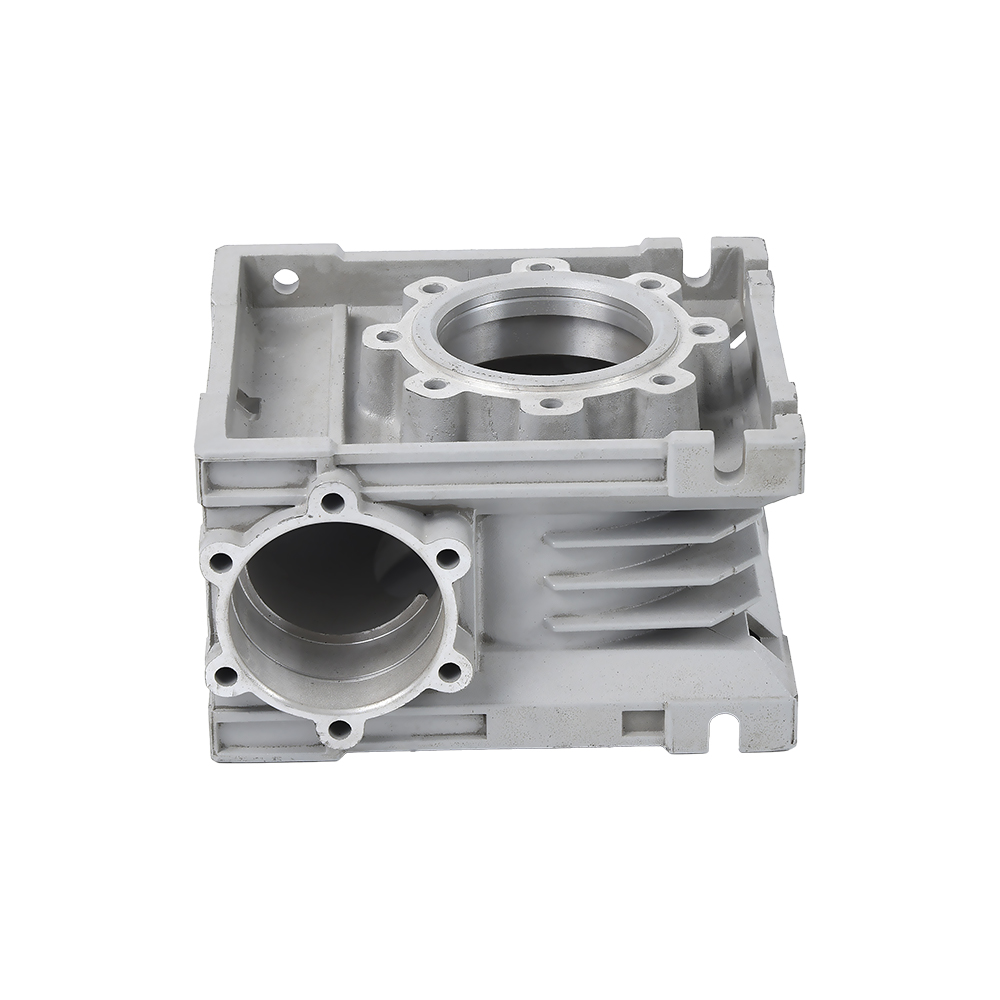
Za pogonske i konstrukcijske primjene dobavljači obično proizvode aluminijska tlačno lijevana kućišta mjenjača u A380 ili A383 jer ove legure daju krutost i nepropusnost na pritisak potrebne u radu prijenosa. Kada kućište mjenjača također mora preživjeti zamor od vibracija, A356 s T6 temperamentom vrijedi razmotriti čak i ako je vrijeme ciklusa dulje.
 Kućište mjenjača od lijevanog aluminija - Ningbo Beilun Youyuan Machinery Manufacturer Kućište mjenjača od aluminijskog tlačnog lijeva predstavlja vrhunac inženjerske izvrsnosti, besprijekorno spajajući izdržljivost, preciznost i... Pogledajte proizvod →
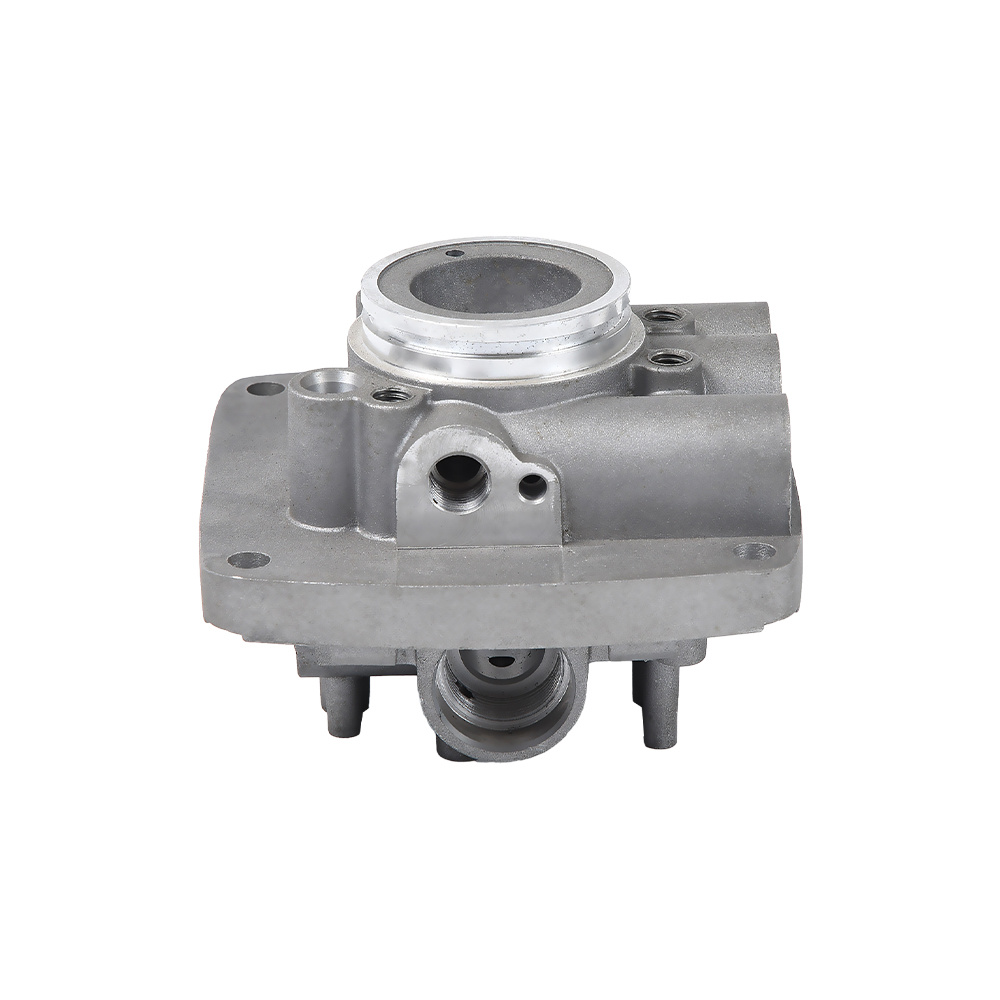
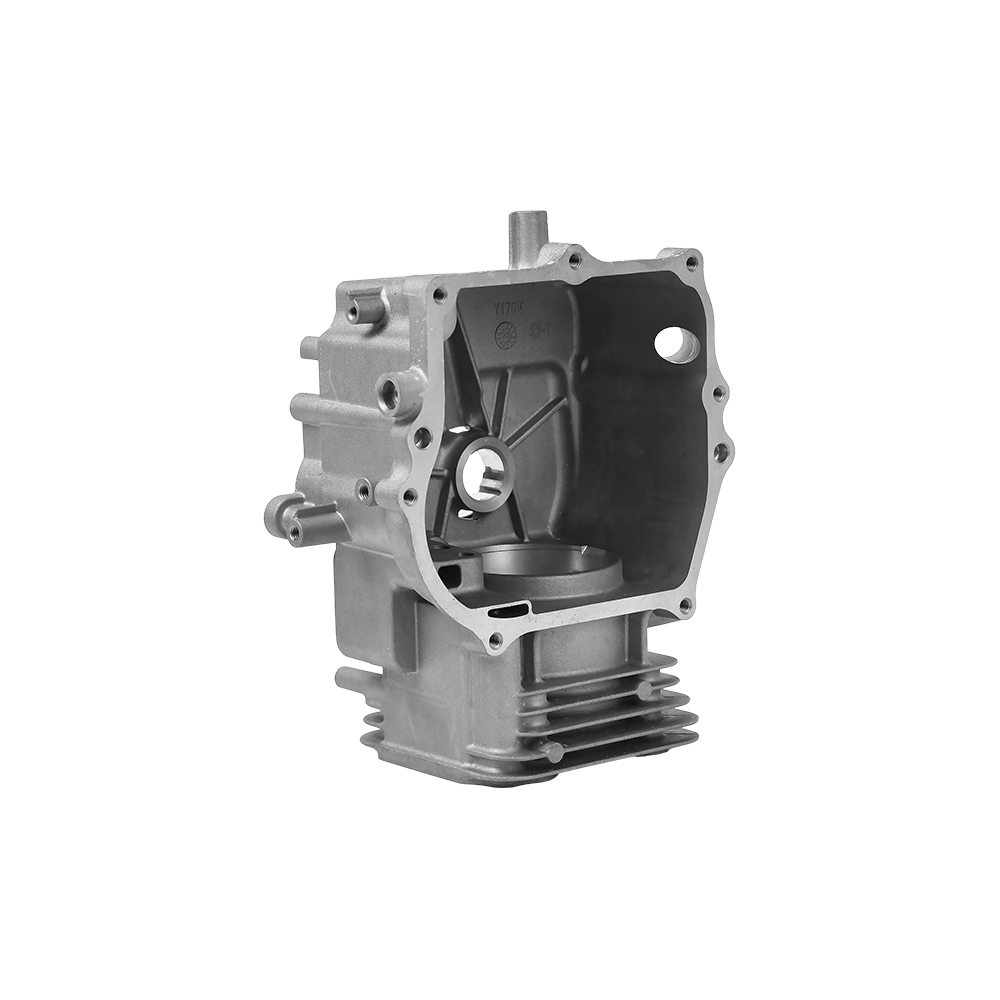
U kategoriji automobilskih motora, aluminijski dijelovi cilindara auto motora obično su navedeni u A356-T6 kada su strukturni integritet i performanse hlađenja bitni, ili A380 kada obujam proizvodnje zahtijeva najnižu moguću cijenu po komadu. B390 se odabire kada područje provrta cilindra treba visoku otpornost na klizno trošenje bez posebne košuljice.
 Proizvođači prilagođenih aluminijskih dijelova cilindara motora automobila. OEM dobavljači - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd je kineski OEM/ODM proizvođač aluminijskih dijelova cilindara za automobile i aluminij za automobile... Pogledajte proizvod →
Za komponente fluidne snage, aluminijski tlačno lijevani hidraulički ventil tijela se obično lijevaju u A380 jer se strojno obrađuje u ravne brtvene površine i drži pritisak bez makroporoznosti. Za umjerene serije s većim zahtjevima za umor, A356 u T6 ostaje mjerilo.
 Proizvođači prilagođenih hidrauličkih ventila za lijevanje aluminija pod pritiskom. OEM dobavljači - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd je kineski proizvođač hidrauličkih ventila za lijevanje aluminija pod pritiskom za OEM/ODM i Ca... Pogledajte proizvod →
Razmatranja dizajna koja utječu na izbor legure
Legura je samo pola odluke. Geometrija dijela, očekivana tolerancija i naknadna obrada površine utječu na to koji je stupanj realan za proizvodnju po navedenoj cijeni.
Debljina stijenke
- Lijevanje pod pritiskom — minimalne stijenke od 0,8–1,5 mm za male komponente; 2–3 mm je praktična podnica za srednja kućišta s rebrima i izbočinama.
- Lijevanje pod niskim pritiskom — minimalne stijenke od 2,5–4 mm, ovisno o rasponu smrzavanja legure.
- Gravitacija i lijevanje u pijesak — minimalne stijenke od 3–5 mm kako bi se izbjegle neispravnosti i defekti skupljanja.
Tolerancije dimenzija
- Lijevanje pod pritiskom drži oko ±0,1 mm na malim dimenzijama i ±0,3–0,5 mm na 100 mm. Zbog toga je većina preciznih kućišta i nosača lijevana pod pritiskom.
- Lijevanje pod niskim pritiskom i gravitacijom obično rade ±0,5 mm preko 100 mm. Strukturni dijelovi A356-T6 strojno se obrađuju nakon toplinske obrade ako je potrebna veća točnost.
- Lijevanje u pijesak daje ±0,8 mm ili više, a strojna obrada je gotovo uvijek potrebna na funkcionalnim površinama.
Kut gaza
Za čisto izvlačenje dijela potrebno je najmanje 1–2 stupnja propuha na vanjskim stijenkama i 1,5–2,5 stupnjeva na unutarnjim jezgrama. Niskotlačni i gravitacijski alati također trebaju propuh, ali nešto manje jer su sile punjenja i izbacivanja manje. Ako vaš dizajn dopušta nulti propuh zbog zahtjeva za sklapanje, očekujte razgovor o dodacima za strojnu obradu ili kliznim radnjama koje povećavaju troškove.
Toplinska obrada i izobličenje
T6 toplinska obrada značajno povećava granicu razvlačenja, ali također dovodi do izobličenja iz koraka kaljenja. Kod odljevaka s tankim stijenkama često je potrebna operacija ravnanja nakon T6. Tlačno lijevane aluminijske legure obično se koriste u F temperi jer sadržaj plina zarobljen ubrizgavanjem pod visokim pritiskom može uzrokovati stvaranje mjehurića na površini tijekom toplinske obrade otopine. Potvrdite treba li vaš dio stvarno T6; nadogradnja s F na T6 može povećati i troškove procesa i stopu otpada.
Kompatibilnost površinske obrade
Premazivanje prahom i bojanje rade na svakoj leguri u ovom članku. Iznimka je eloksiranje. Razine silicija iznad oko 7% proizvode tamniji, mrljasti anodni premaz, a tlačno lijevane obloge često sadrže fini porozni sloj koji izgleda loše nakon eloksiranja. Ako vam je potrebna dekorativna anodizirana završna obrada, odaberite leguru s niskim sadržajem silicija poput 518 ili planirajte strojno skinuti lijevanu površinu prije anodiziranja. Primjeri referenci za čistu završnu obradu pokazuju kako primjene lijevanja aluminija pod pritiskom sve se više oslanjaju na korake pripreme površine kako bi zadovoljili kozmetičke standarde.
Često postavljana pitanja o aluminijskim legurama za lijevanje
Koji je stupanj aluminija najbolji za lijevanje?
Ne postoji samo jedna najbolja ocjena. Koristite A356 ili 356 za lijevanje pod niskim tlakom, gravitaciju i pijesak kada su snaga i rastezljivost važni. Koristite A380 ili A383 za lijevanje pod visokim pritiskom kada obujam proizvodnje, tanke stijenke i isplativost dominiraju odlukom. Najbolji nagib je onaj koji prvo odgovara vašem procesu, a zatim vašem slučaju opterećenja i zahtjevima površine.
Je li ADC12 isto što i A383?
Bliski su, ali nisu identični. ADC12 je japanska JIS oznaka za leguru za tlačno lijevanje s otprilike 9,5-11,5% silicija i 1,5-3,5% bakra. A383 je oznaka Udruge za aluminij za sličnu leguru s uskim granicama željeza i mangana. U praksi, mnogi azijski lijevači pod pritiskom koriste nomenklaturu ADC12 čak i kada izvoze dijelove nacrtane na A383, stoga potvrdite točnu kemiju na certifikatu materijala umjesto da pretpostavljate da su međusobno zamjenjivi.
Mogu li se dijelovi od tlačno lijevanog aluminija anodizirati?
Da, ali rezultat ovisi o sadržaju silicija. A380 i A383 anodiziraju do tamne, mrljave završnice koja ne odgovara arhitektonskim specifikacijama. Legure za tlačno lijevanje s niskim udjelom silicija, kao što je 518, daju puno bolju anodnu prevlaku. Za dosljedan izgled, strojno ili brusite površinu prije eloksiranja i testirajte predprodukcijske uzorke sa stvarne matrice prije nego što se posvetite završnim specifikacijama.
Što znači T6 u A356-T6?
T6 je oznaka temperiranja za toplinsku obradu u otopini, kaljenje i umjetno starenje. Za A356, ovo podiže granicu razvlačenja s otprilike 125 MPa u lijevanom stanju na oko 186 MPa, uz zadržavanje 5-10% istezanja. To je zadana temperatura za strukturne odljevke koji će biti izloženi značajnom mehaničkom opterećenju.
Koja legura za lijevanje aluminija ima najbolju nepropusnost na pritisak?
A413, s oko 12% silicija, naširoko se navodi kao najnepropusnija legura za tlačni lijev. A356 se također dobro ponaša za gravitacijske i niskotlačne odljevke koji trebaju držati ulje ili hidrauličku tekućinu. Izbjegavajte 2xx.x bakrene legure za primjene otporne na pritisak i dizajnirajte dio s ravnomjernom debljinom stijenke kako biste spriječili poroznost skupljanja bez obzira na leguru.
Zašto se B390 koristi za aplikacije kompresora i cilindara motora?
B390 sadrži 16-18% silicija i 4-5% bakra. Visok sadržaj silicija stvara tvrde primarne čestice silicija koje daju iznimnu otpornost na trošenje pri klizanju, što je bitno u provrtima cilindara i cilindrima kompresora. Kompromisi su niža duktilnost, teža strojna obrada i slabija nepropusnost na pritisak, pa se odabire samo kada je trošenje dominantan način kvara.
Praktična završna preporuka
Stavite odluku o leguri na stol prije nego što se kocka izreže. Pitajte svog dobavljača za odljeve koje legure redovito koriste na svojoj opremi—ljevaonica koja svaki dan proizvodi dijelove A380 ponudit će ih uz kratka vremena ciklusa i predvidljive stope otpada, dok dio koji se prvi put koristi pod pritiskom A356 nosi razvojni rizik koji kupac na kraju plaća. S druge strane, ako vaš dio dobije certifikat za zamor ili nepropusnost, prelazak s željene legure vašeg dobavljača na bližu prilagodbu za primjenu mogao bi smanjiti kvarove na terenu dovoljno da opravda višu cijenu komada. Provjerite kemijski sastav putem certificiranog izvješća o ispitivanju materijala, obradite probnu seriju u proizvodnim uvjetima i provjerite ispunjavaju li mehanička svojstva iz stvarne geometrije dijela zahtjeve crteža. Taj će slijed uvijek biti jeftiniji od otkrivanja neusklađenosti legure tijekom revizije kupca.