 JEZIK


Dom / Vijesti / Vijesti o industriji / CNC glodanje aluminija: Potpuni vodič za proces, tolerancije i odabir dobavljača
CNC glodanje aluminija subtraktivan je proizvodni proces koji koristi računalno kontrolirane rotirajuće rezače za uklanjanje materijala s aluminijskih obradaka. Omogućuje visoku točnost dimenzija i izvrsnu kvalitetu površine, a standardni je završni korak za aluminijske odljevke koji zahtijevaju strojno obrađene površine, provrte i navoje za montažu.
Ako nabavljate prilagođene aluminijske dijelove, odluka se ne odnosi samo na glodanje. Najučinkovitiji put počinje postupkom lijevanja koji stvara oblik gotovo neto, nakon čega slijedi CNC glodanje za precizne karakteristike. U Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd., kombiniramo lijevanje aluminija pod pritiskom s CNC obradom u jednom proizvodnom lancu kako bismo smanjili outsourcing i brže isporučili gotove dijelove.
Ovaj vam vodič daje izravan uvid u to kako funkcionira CNC glodanje aluminija, koje tolerancije možete očekivati, koje je aluminijske legure najlakše obraditi i kako svoj projekt održati ekonomičnim.
Što je CNC glodanje aluminija?
CNC glodanje je fleksibilna operacija strojne obrade. Za razliku od tokarenja, koje rotira obradak u odnosu na fiksni alat, glodanje rotira alat za rezanje i pomiče ga duž više osi. Za aluminijske dijelove to omogućuje stvaranje ravnih površina, utora, džepova i složenih trodimenzionalnih geometrija u jednom postavu.
Moderni CNC obradni centri obično se klasificiraju kao 3-osni, 4-osni ili 5-osni strojevi. Stroj s 3 osi pomiče alat u smjerovima X, Y i Z, što pokriva većinu ravnih ploča i monolitnih kućišta. Stroj s 4 osi dodaje rotirajući stol za cilindrične značajke. Stroj s 5 osi daje punu slobodu za podrezivanja i složene konture, što je često potrebno za aluminijske komponente u zrakoplovstvu i automobilima.
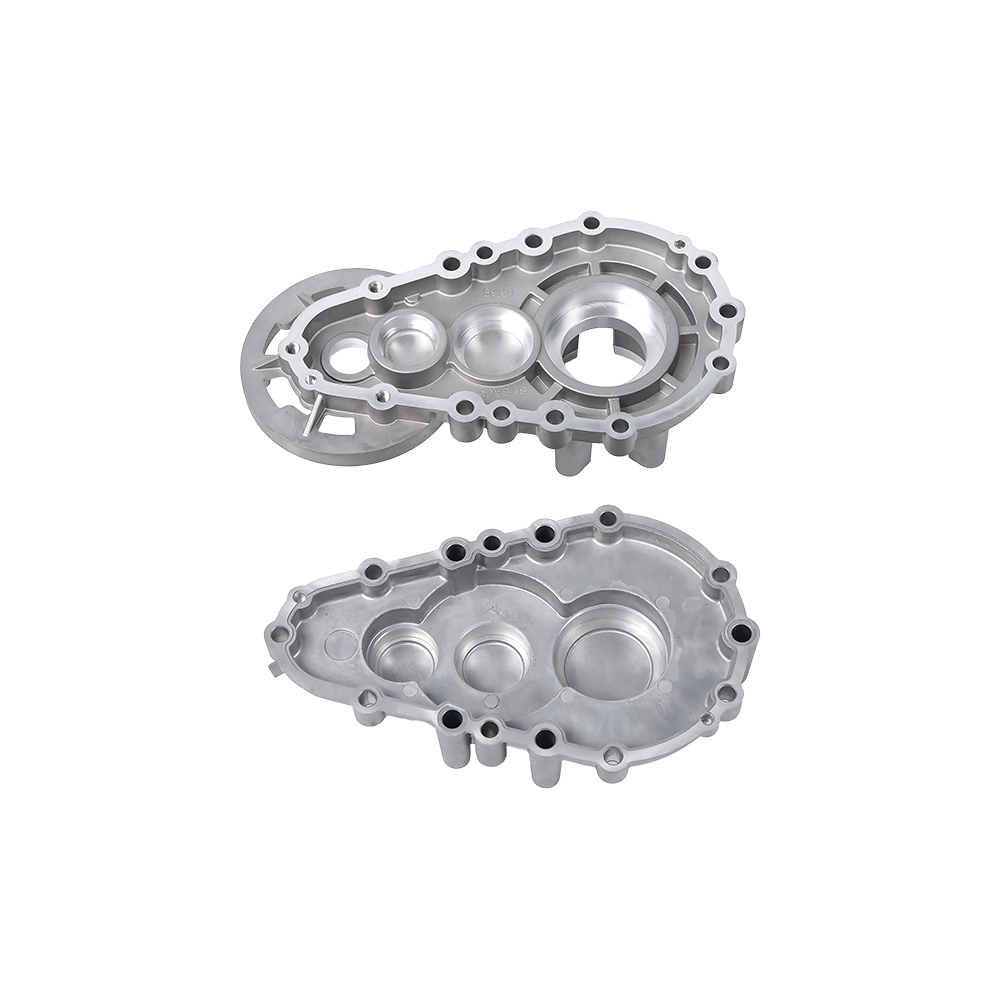
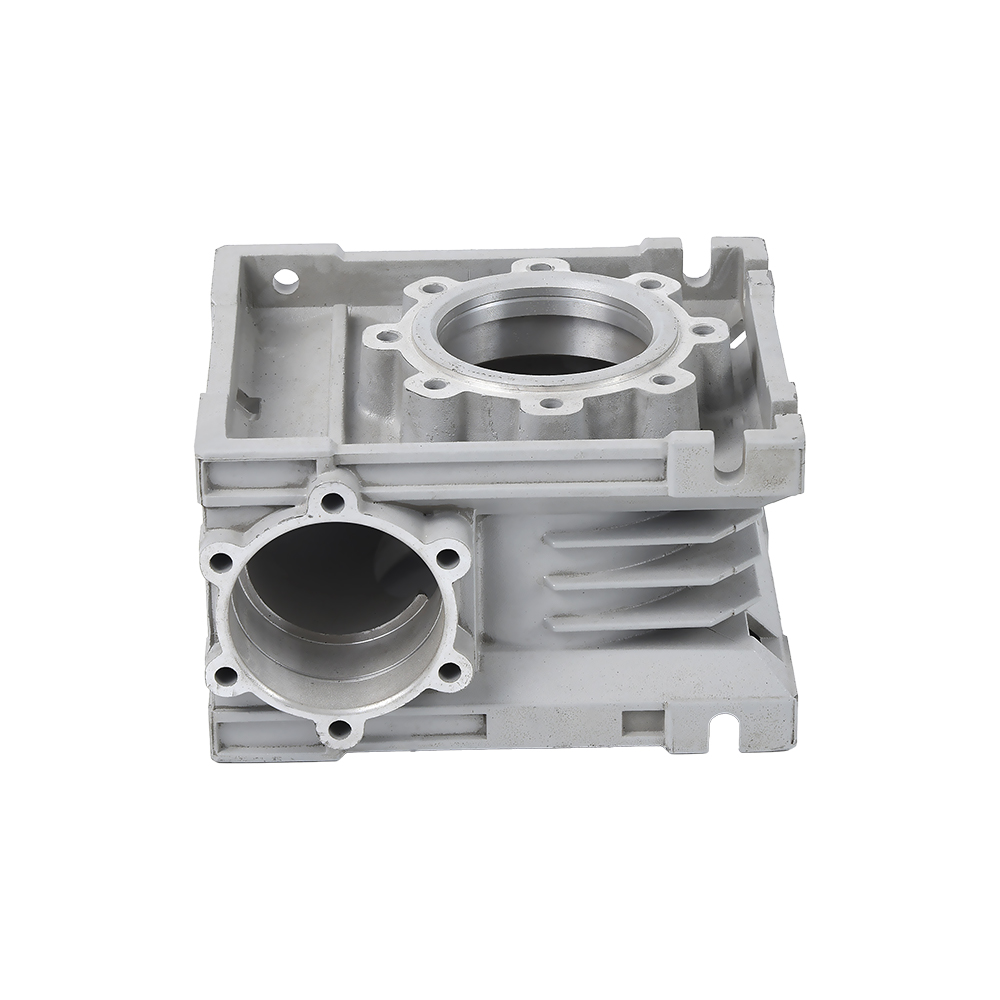
Za dio poput lijevano kućište mjenjača , CNC glodanje se koristi za obradu montažnih površina, provrta za ležajeve i uzoraka vijaka nakon lijevanja. Korak glodanja uklanja preostalu gazu od lijevanja i dovodi sve važne površine do konačne veličine.
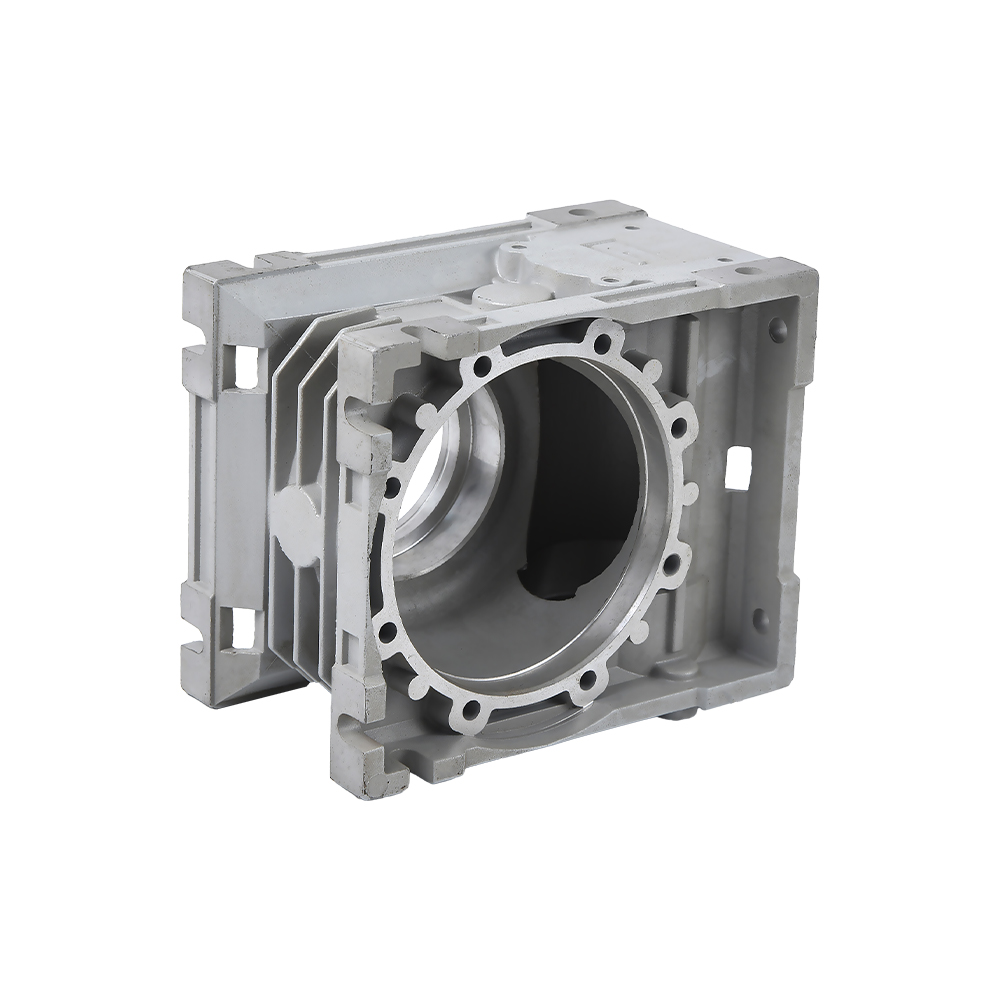 Kućište mjenjača od lijevanog aluminija Karter motocikla Pogledajte proizvod →
Važne vrste aluminija i obradivost
Ne ponašaju se sve aluminijske legure na isti način pod glodalom. Kovane legure kao što je 6061 nadaleko su poznate po svojoj konzistenciji i dobroj završnoj obradi površine. Lijevane legure kao što su A380 i AD12 intenzivno se koriste za lijevanje aluminija pod pritiskom, ali njihov sadržaj silicija može ubrzati trošenje alata. Legure visoke čvrstoće poput 7075 nude izvrsna mehanička svojstva, ali ih je teže obraditi i zahtijevaju pažljive parametre rezanja.
Odabir je važan jer utječe na vrijeme ciklusa, trošak alata i kvalitetu dijela. Donja tablica daje praktičnu usporedbu na temelju općih podataka o strojnoj obradi.
| Legura | Ključne karakteristike | Ponašanje CNC glodanja | Tipična primjena |
|---|---|---|---|
| 6061-T6 | Izvrsna obradivost, dobra kvaliteta površine, umjerena čvrstoća | Brzo rezanje, malo trošenje alata | Dijelovi okvira, poklopci, nosači |
| A380 / ADC12 | Lijevana legura, visok sadržaj silicija, dobra fluidnost | Veće abrazivno trošenje alata, koristite obloženi karbid | Kućišta motora, mjenjači, dijelovi motora |
| 7075-T6 | Vrlo visoka čvrstoća, niska otpornost na koroziju | Teže za rezanje, koristite oštre alate i krute postavke | Zrakoplovstvo, visokonapregnute komponente |
| 5052 | Dobra otpornost na koroziju, zavarivanje | Dobra obradivost, nešto mekši od 6061 | Paneli, spremnici goriva, opći limeni dijelovi |
Čest problem kod lijevanja aluminija je prisutnost tvrdih inkluzija ili faza s visokim sadržajem silicija. Kada glodate takve dijelove, morate odabrati rezač s pravom geometrijom i premazom koji je otporan na abrazivno trošenje. U našoj vlastitoj radionici prilagođavamo brzine napredovanja i brzine vretena za svaku leguru tako da vijek trajanja alata ostane predvidljiv.
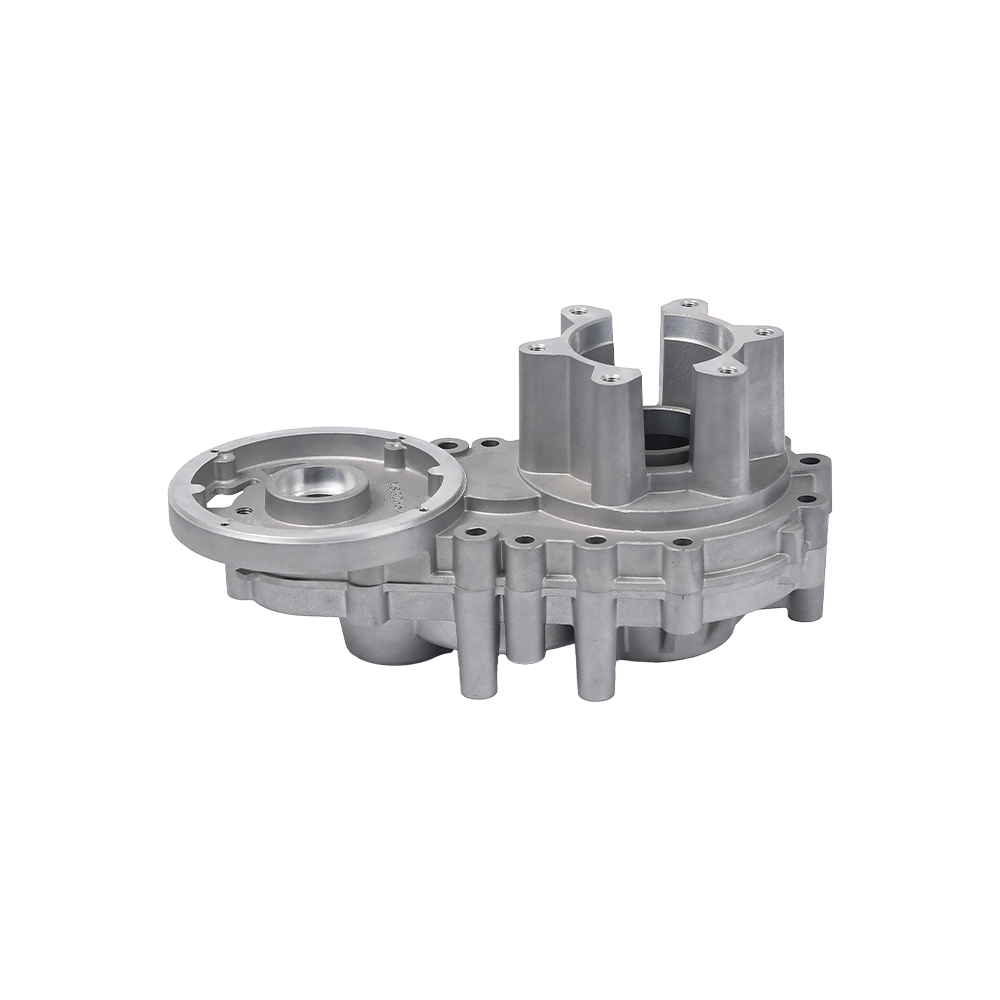
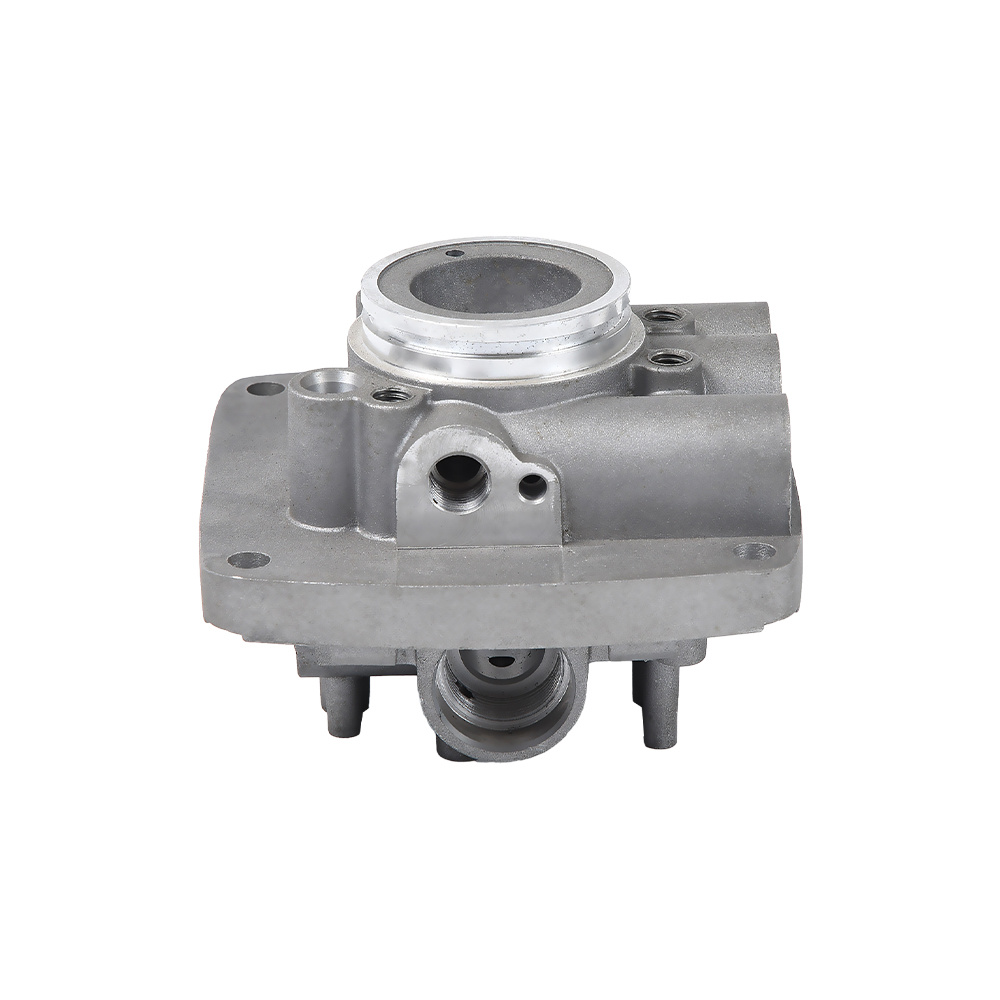
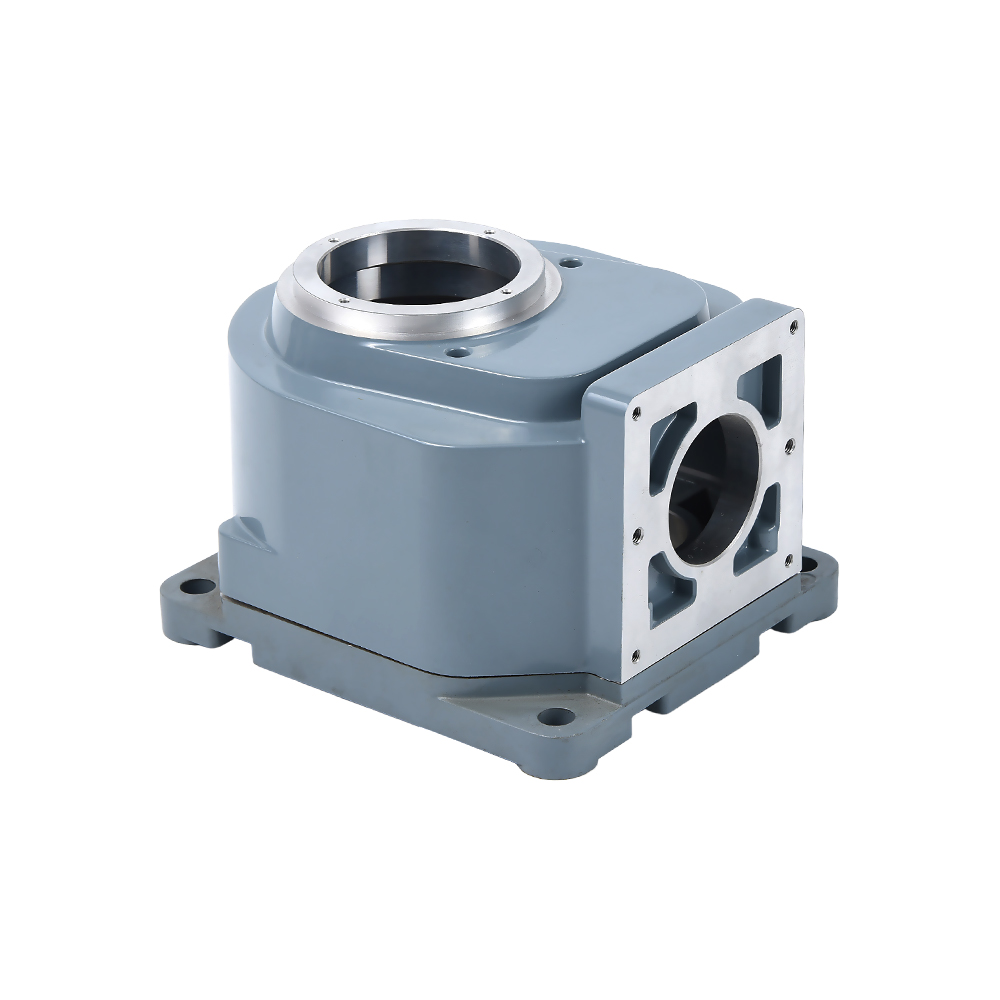
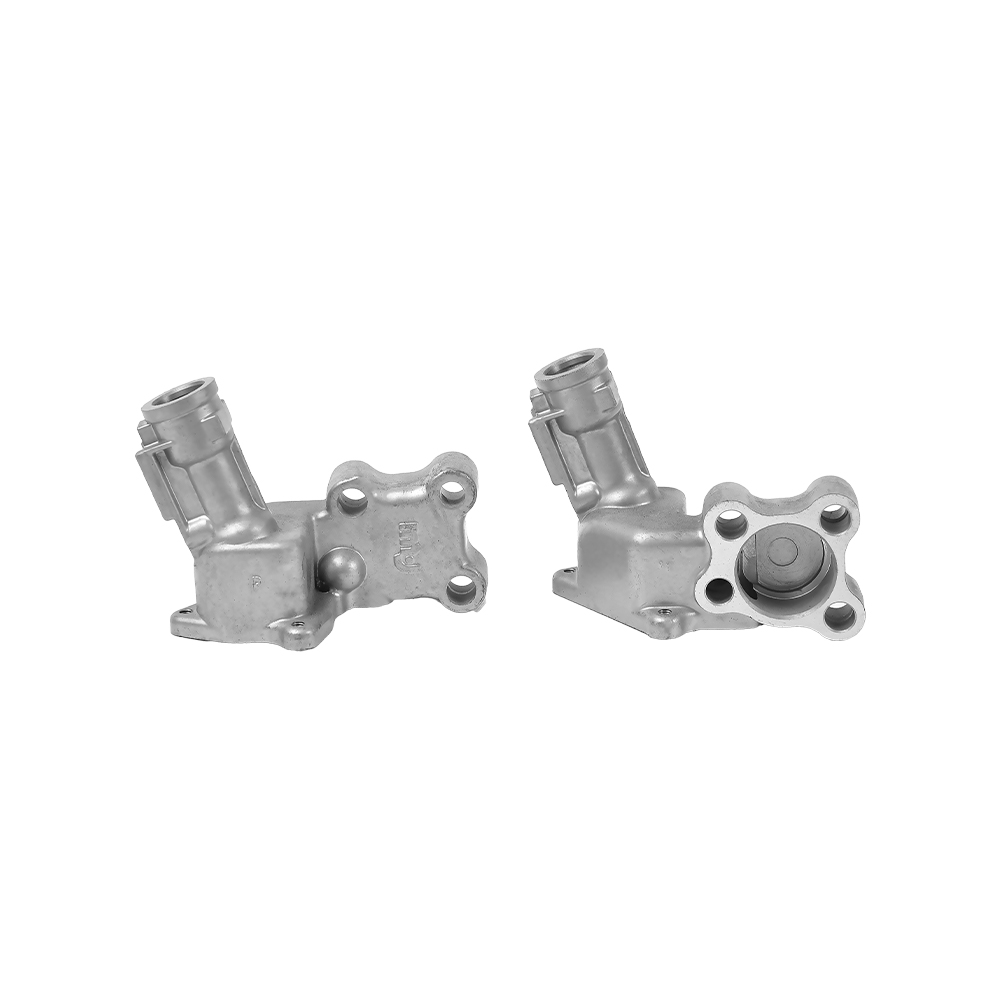
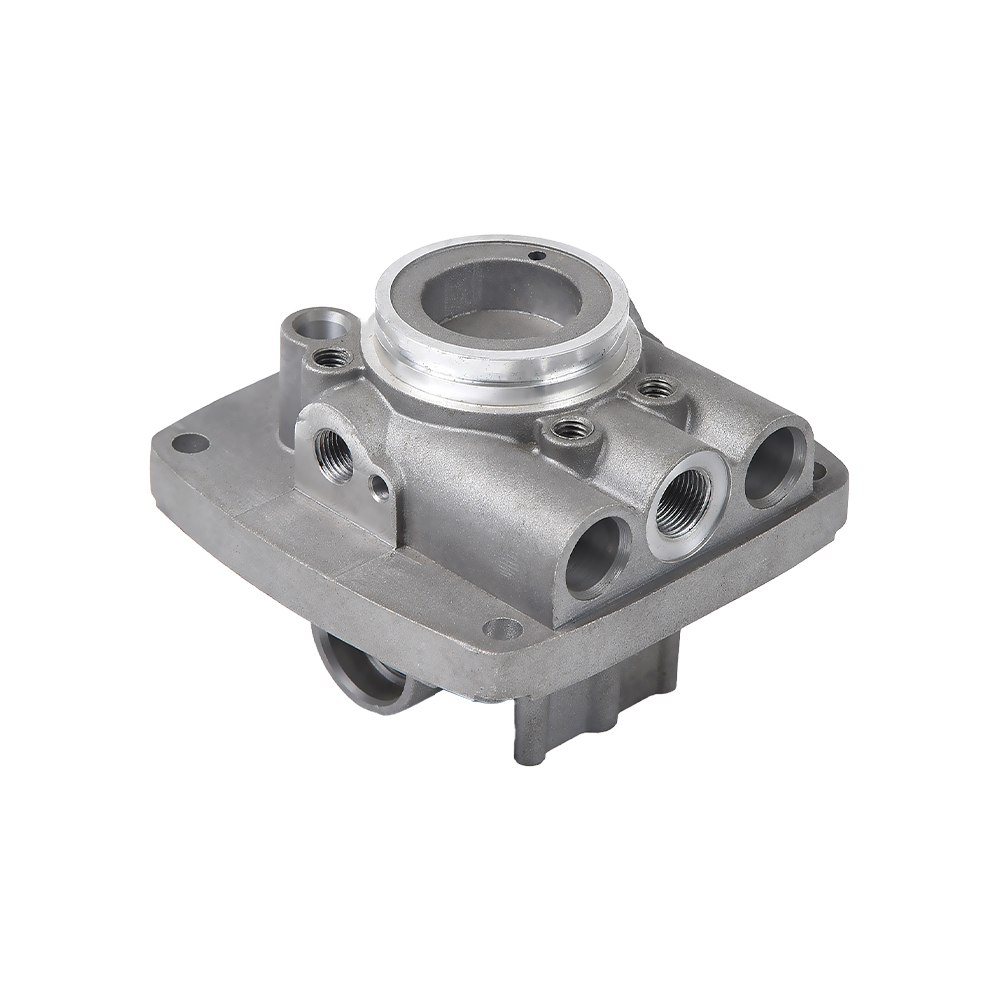 Hidraulički ventil od lijevanog aluminija Kućište mjenjača motocikla od aluminijskog tlačnog lijevanja Pogledajte proizvod →
Kako se CNC glodanjem dovršavaju aluminijske lijevane komponente
Aluminijsko tlačno lijevanje proizvodi gotovo neto oblike sa složenim unutarnjim šupljinama. Proces je vrlo učinkovit za masovnu proizvodnju, ali samo lijevanje ne može dati strože tolerancije ili fine površinske teksture. CNC glodanje zatvara tu prazninu.
Kada kućište mjenjača, kućište ventila ili zaštitna ploča motora napusti stroj za tlačno lijevanje, ima dopuštenje od otprilike 0,3 mm do 1,0 mm na svakoj strojno obrađenoj površini. CNC glodanje zatim uklanja ovaj dodatak kako bi se postigle potrebne funkcionalne dimenzije. Tipična operacija glodanja na aluminijskom odljevku može imati toleranciju položaja od plus ili minus 0,02 mm i hrapavost površine od Ra 0,8 mikrometara pod dobrim uvjetima.
Primjeri tipičnih značajki strojne obrade
- Strojno obrađene rupe za vijke za konstrukcijski sklop
- Ravne montažne površine za brtve i brtve
- Nosivi rukavci koji zahtijevaju koncentričnost
- Priključci s navojem za hidrauličke ventile
Ovaj kombinirani pristup smanjuje vrijeme isporuke jer se dijelovi ne moraju slati u vanjsku radionicu za strojnu obradu. Također poboljšava kontrolu kvalitete, jer isti proizvodni tim može pregledati odljev i gotovi dio pri svakom prijelazu.
Za dublje razumijevanje strane castinga, možete pročitati naš članak o lijevanje aluminija pod pritiskom .
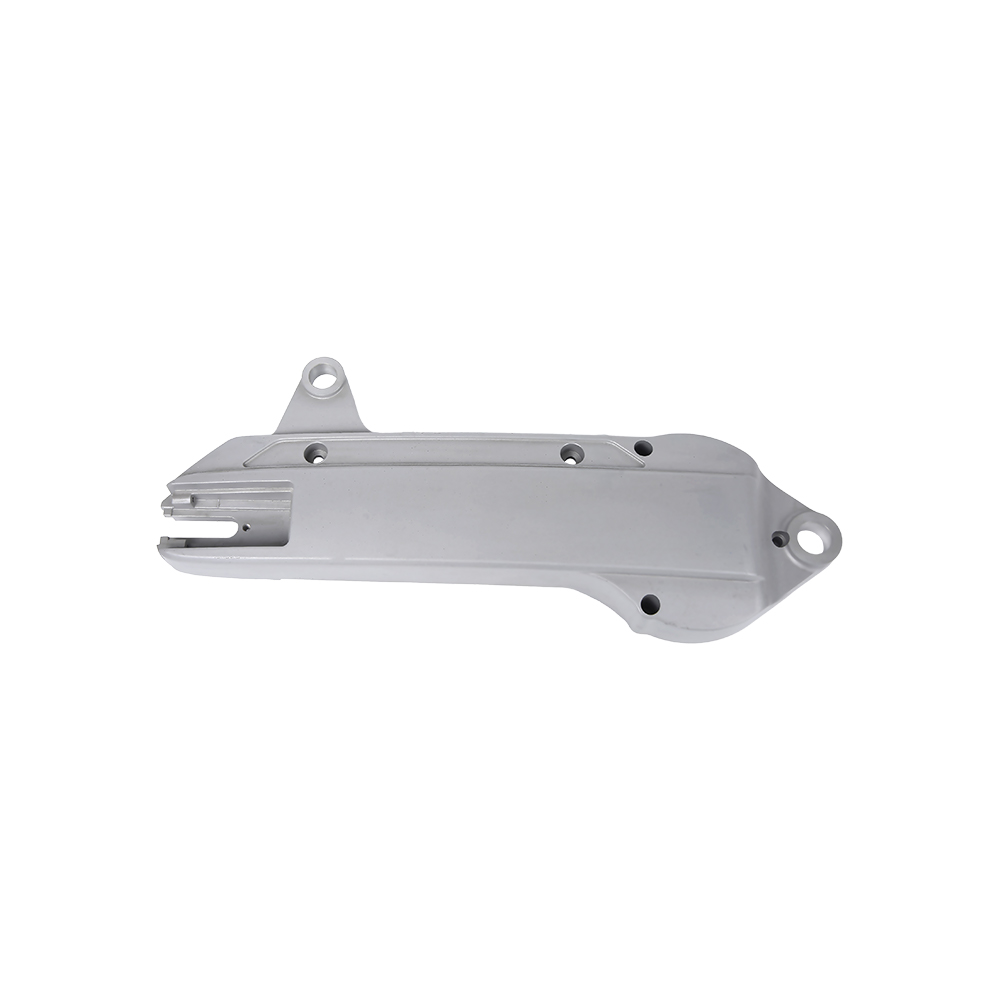
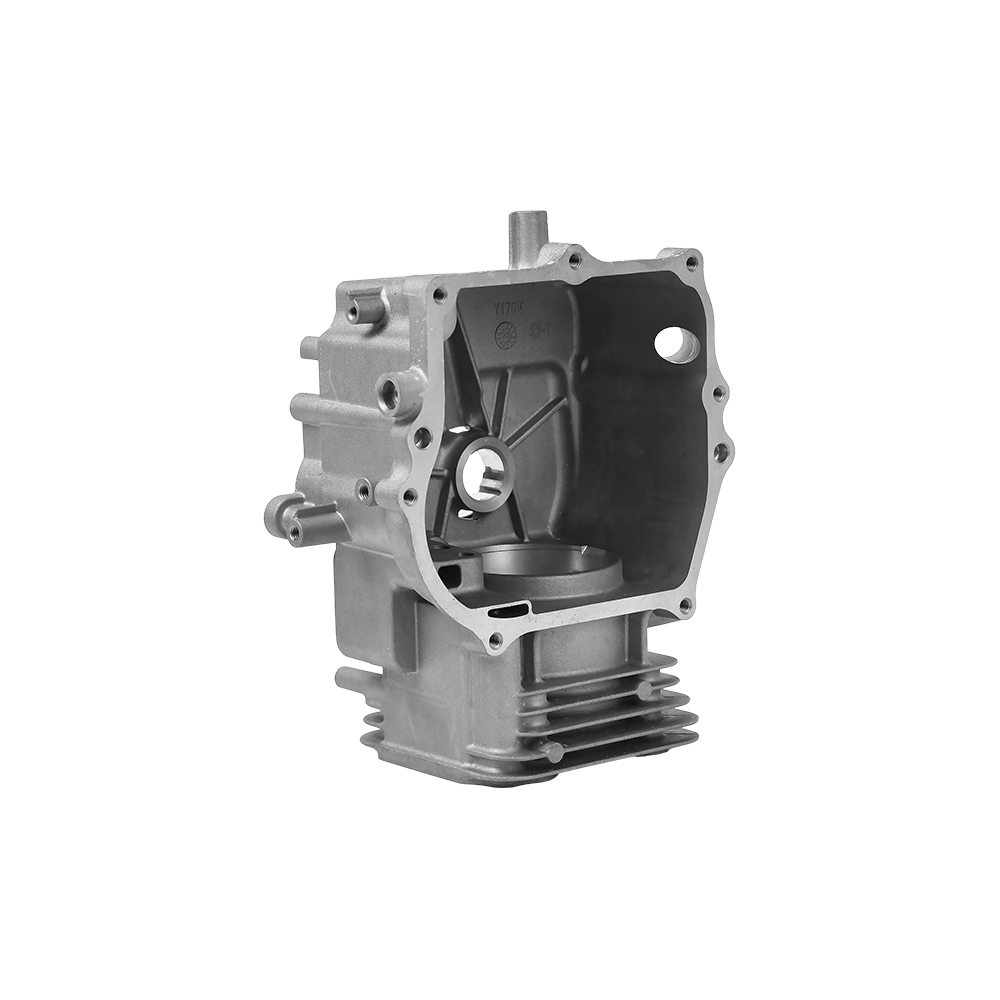
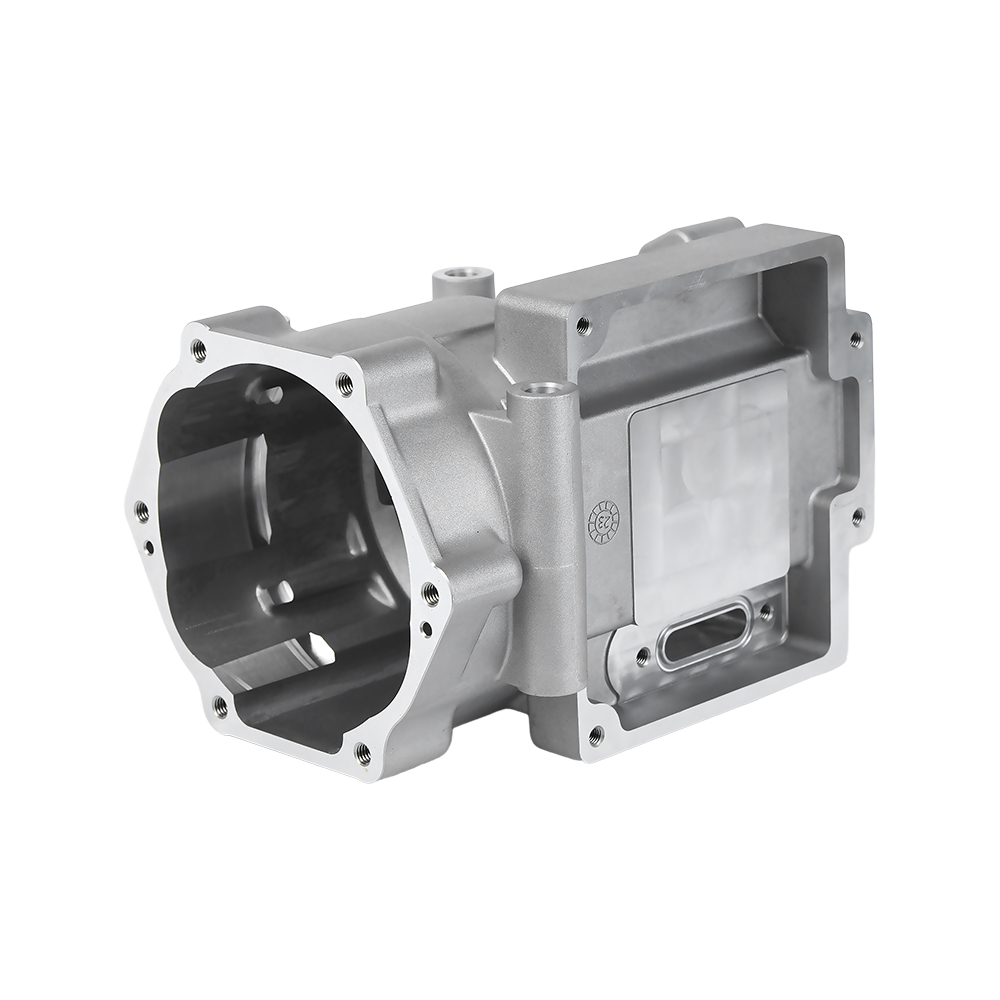 Visokoprecizni visokotlačni aluminijski tlačni lijevi autodijelovi Karter motocikla Pogledajte proizvod →
Tolerancije, završna obrada površine i kontrola kvalitete
Zahtjev za određenom tolerancijom jedno je od prvih pitanja koje kupac šalje dobavljaču strojne opreme. Za CNC glodanje aluminija odgovor ovisi o veličini dijela, geometriji i leguri. U standardnoj praksi, proizvodnja strojno obrađenih aluminijskih dijelova može se držati dolje prikazanih raspona.
| Značajka | Tipična tolerancija | Bilješke |
|---|---|---|
| Linearne dimenzije | plus ili minus 0,05 mm | Standardna točnost glodanja |
| Pozicije rupa | plus ili minus 0,02 mm | Zahtijeva CMM inspekciju |
| Promjeri provrta | plus ili minus 0,01 mm | Preporuča se razvrtanje ili bušenje |
| Površinska obrada | Ra 0,8 do 1,6 mikrometara | Ovisi o posmaku i geometriji rezača |
Provjera kvalitete nije ograničena na konačna mjerenja. U pouzdanoj tvornici, strojar provjerava prvi artikal, dimenzije u procesu i konačnu seriju pomoću kalibriranih instrumenata. Uobičajena praksa je korištenje koordinatnog mjernog stroja ili CMM-a za provjeru položaja kritičnih rupa i površina. U našem pogonu, svaka proizvodnja se dokumentira izvješćem o inspekciji uzorka.
Površinska obrada također je funkcionalni zahtjev. Za klizne površine uobičajena je završna obrada Ra 0,8 do 1,6 mikrometara. Za kozmetičke dijelove možda ćete trebati poliranu ili anodiziranu površinu, a to mijenja strategiju glodanja jer želite fini rez prije završne obrade.
Čimbenici troškova i kako CNC glodanje aluminija održati ekonomičnim
Trošak CNC glodanja ovisi o vremenu obrade, alatu, rukovanju materijalom i postavljanju. Aluminij je općenito lako rezati, tako da je glavni trošak često broj postavki i složenost dijela.
- Male serije: CNC glodanje je fleksibilno i ne zahtijeva skupu opremu koju je teško promijeniti. Ekonomičan je za rad prototipa i srednjeg obima.
- Velike serije: ako se isti dio proizvodi u velikim količinama, možete smanjiti vrijeme obrade korištenjem namjenskih učvršćenja i optimiziranih putanja alata. Ovo je mjesto gdje pristup tlačnog lijevanja i glodanja zaista blista.
- Zahtjevi tolerancije: Uske tolerancije povećavaju vrijeme inspekcije i odbacuju rizik. Određivanje najlabavije tolerancije koja još uvijek funkcionira štedi novac.
Drugi važan čimbenik je trošak materijala. Aluminijski otpad može se reciklirati, ali za lijevane dijelove, sam proces lijevanja već je najekonomičniji način za stvaranje gotovo neto oblika. Korak glodanja samo treba ukloniti dodatke za strojnu obradu, tako da dobro dizajnirani odljevak smanjuje otpad.
Ako ste u fazi projektiranja, imajte na umu ove praktične stvari: ostavite najmanje 0,5 mm zalihe na površinama koje trebaju konačnu strojnu obradu, izbjegavajte oštre unutarnje kutove i koristite standardne veličine rupa. Ove odluke smanjuju troškove alata i vrijeme obrade.
Za određenu ponudu možete obratite se našem inženjerskom timu s vašim crtežima ili 3D modelima.
Kako odabrati partnera za CNC glodanje aluminija
Odabir partnera za strojnu obradu je više od najniže cijene. Pravi dobavljač može vam pomoći riješiti probleme tijekom projektiranja, izbjeći pogreške strojne obrade i pridržavati se rasporeda isporuke.
U tvrtki Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. djelujemo kao partner u mehaničkoj proizvodnji od 2010. Naša tvornica ima oko RMB 10 milijuna dugotrajne imovine i godišnju vrijednost proizvodnje od 30 milijuna RMB , s opremom koja pokriva lijevanje pod pritiskom, CNC i pametne obradne ćelije. Ova skala nam omogućuje da preuzmemo proizvodne serije srednje veličine, a pritom pridajemo izravnu pozornost svakoj narudžbi.
Što pitati prije naručivanja
- Koje CNC strojeve imate? Imate li mogućnost 4-osne ili 5-osne?
- Možete li lijevati i obrađivati stroj u jednoj tvornici?
- Kako kontrolirate toleranciju i kvalitetu površine?
- Koje je vaše uobičajeno vrijeme isporuke za pilot narudžbu?
- Možete li dati uzorak ili izvješće o inspekciji prvog artikla?
Vjerojatnije je da će dobavljač koji jasno odgovori na ova pitanja dati dosljedan rezultat. Dobra komunikacija također je ključna: dobavljač bi trebao moći objasniti zašto je određena tolerancija skupa i kako poboljšati dizajne kako bi smanjili troškove.
Često postavljana pitanja
Koju toleranciju može postići CNC glodanje aluminija?
U normalnim proizvodnim uvjetima, tolerancije strojne obrade od plus ili minus 0,01 mm do 0,05 mm moguće je postići na aluminijskim dijelovima. Za vrlo precizne provrte, možete koristiti operacije razvrtanja i bušenja kako biste postigli plus ili minus 0,01 mm ili više.
Je li CNC glodanje prikladno za proizvodnju malih serija?
Da. CNC glodanje jedna je od najekonomičnijih metoda za proizvodnju malih količina aluminijskih dijelova jer ne zahtijeva stalni alat. Glavno vrijeme troši se na programiranje i postavljanje.
Trebam li CNC glodanje nakon lijevanja aluminija?
Obično da ako vaš dio treba precizne montažne površine, rupe s navojem ili male tolerancije. Lijevanje pod pritiskom stvara gotovo neto oblike, ali glodanje pročišćava dimenzije koje su važne za sastavljanje.
Kako mogu smanjiti troškove CNC glodanja aluminija?
Koristite standardne veličine rupa, dizajnirajte s mekim rubovima, izbjegavajte nepotrebne uske tolerancije i kombinirajte lijevanje i glodanje kao jednu operaciju. Ovo smanjuje materijalni otpad i troškove alata.