 JEZIK


Dom / Vijesti / Vijesti o industriji / CNC obrada aluminija: tolerancije, legure, troškovi i vodič za odabir dobavljača
CNC obrada aluminija najpouzdanija je proizvodna metoda za postizanje uskih tolerancija, izvrsne završne obrade površina i ponovljive kvalitete dijelova na aluminijskim komponentama. Aluminij reže otprilike dva do tri puta brže od čelika, zahtijeva manje snage vretena i proizvodi dijelove koji teže oko 35 posto ekvivalentnih čeličnih dijelova. Za serije prototipa, srednje serije i proizvodnju velikih količina, CNC obrada aluminija pruža najjaču kombinaciju brzine, točnosti dimenzija i troškovne učinkovitosti. Ako su vam potrebni aluminijski dijelovi pričvršćeni na /-0,01 mm ili površinska obrada od Ra 0,8 um, CNC strojna obrada je praktičan način da to postignete.
Mnogi proizvođači sada kombiniraju lijevanje aluminija pod pritiskom s CNC završnom obradom kako bi uštedjeli vrijeme i novac. Korak lijevanja brzo oblikuje oblik gotovo neto, dok se strojnom obradom završavaju kritične dimenzije, rupe za vijke, brtvene površine i precizno kontrolirane konture. U Ningbo Beilun Youyuan Machinery Manufacturingu, ista tvornica upravlja objema operacijama, što skraćuje vrijeme isporuke i daje kupcima jednog odgovornog partnera od sirovine do gotove komponente.
Zašto je aluminij zadani izbor za CNC strojno obrađene dijelove
Aluminij je najčešće strojno obrađen obojeni metal, a razloge je lako vidjeti. Gustoća aluminija je 2,70 g/cm3, oko jedne trećine gustoće čelika od 7,85 g/cm3 , koji izravno smanjuje težinu dijela bez ugrožavanja čvrstoće u većini inženjerskih primjena. Uz automobilsku i zrakoplovnu industriju koja se zalaže za uštedu težine, ovo jedinstveno imanje pokreće ogromnu potražnju za CNC strojno obrađenim aluminijem.
Aluminij također održava prirodni sloj oksida (Al2O3) koji štiti metal od atmosferske korozije. U većini industrijskih okruženja CNC strojno obrađeni aluminijski dijelovi ne zahtijevaju boju ili presvlačenje samo za zaštitu od korozije. Anodiziranje se i dalje preporučuje kada je potreban kozmetički izgled, označavanje bojom ili otpornost na habanje.
Obradivost aluminija još je jedna odlučujuća prednost. 6061-T6, najčešći stupanj strojne obrade, ima ocjenu obradivosti blizu 90 posto u usporedbi s mesingom za slobodno rezanje, što je tradicionalno mjerilo. To znači da se aluminij može mljeti i tokariti pri velikim brzinama rezanja s umjerenim opterećenjem vretena, skraćujući vrijeme ciklusa i smanjujući trošak po dijelu čak i kada je cijena sirovina viša po kilogramu od cijene čelika.
- Toplinska vodljivost: 6061-T6 provodi toplinu od 167 W/mK, otprilike šest puta više od nehrđajućeg čelika 304, što ga čini idealnim za hladnjake, kućišta motora i dijelove za upravljanje toplinom.
- Električna vodljivost: Aluminij je oko 61 posto vodljiv kao bakar, ali ima manje od upola manje težine, pa se često odabire za nosače i dijelove kućišta koji provode struju.
- Mogućnost recikliranja: Aluminij se može neograničeno dugo reciklirati bez gubitka mehaničkih svojstava, a pretaljivanje troši samo oko 5 posto energije potrebne za proizvodnju primarnog aluminija.
Uobičajene aluminijske legure za CNC obradu: svojstva i izbor
Ne obrađuju se sve aluminijske legure na isti način. Legura koju odaberete određuje snagu, otpornost na koroziju, lakoću rezanja i konačnu cijenu dijela. Donja tablica sažima najčešće navedene kvalitete za CNC strojno obrađene aluminijske komponente.
| Legura | Vlačna čvrstoća (MPa) | Obradivost | Otpornost na koroziju | Tipične primjene |
|---|---|---|---|---|
| 6061-T6 | 310 | Izvrsno (90%) | dobro | Strukturalni okviri, automobilski dijelovi, hidrauličke komponente |
| 7075-T6 | 572 | Izvrsno (90%) | Pošteno | Zrakoplovni nosači, visokonapregnute komponente |
| 2024-T4 | 450 | dobro | Pošteno | Strukture zrakoplova, dijelovi otporni na zamor |
| 5052-H32 | 228 | Pošteno (70%) | Izvrsno | Spremnici goriva, brodski dijelovi, kućišta od lima |
| 6063-T5 | 215 | dobro | Izvrsno | Ekstrudirani profili, kućišta, ukrasni dijelovi |
Za većinu CNC obrađenih aplikacija, 6061-T6 je najbolja polazna točka jer uravnotežuje snagu, obradivost, otpornost na koroziju i cijenu. Kada je dio pod velikim opterećenjem i težina je kritična, 7075-T6 pruža oko 85 posto veću vlačnu čvrstoću, ali košta otprilike 30 posto više i ima smanjenu otpornost na koroziju. Za dijelove koji su izloženi morskom ili kemijskom okruženju, 5052 ima jaču koroziju, ali ima nižu čvrstoću i zahtijeva malo sporije parametre rezanja.
Ako je namjeravani proizvodni put lijevanje pod pritiskom, a ne strojna obrada od pune šipke, izbor legure se mijenja. Tlačno lijevani dijelovi obično koriste legure aluminija i silicija A380 ili A383, koje imaju izvrsnu sposobnost lijevanja, ali nižu duktilnost u usporedbi s 6061-T6. Aluminijski lijev pod pritiskom stvara oblik gotovo neto, a CNC obrada zatim definira kritične dimenzije koje samo lijevanje ne može ekonomski zadržati.
CNC procesi obrade koji se koriste za aluminijske dijelove
Pet CNC metoda obrade najčešći su za aluminijske komponente. Svaki proizvodi različitu geometriju, tolerancije i karakteristike površine.
3-osno CNC glodanje
3-osno glodanje je radni konj za aluminijske dijelove, s alatom za rezanje koji se kreće duž X, Y i Z osi. Obrađuje ravne ploče, kvadratne blokove, džepove i većinu geometrija nosača. Za dijelove kod kojih je više od 90 posto materijala uklonjeno s jedne strane, obrada u 3 osi gotovo je uvijek najjeftinija opcija.
5-osno CNC glodanje
5-osno glodanje naginje stol ili glavu kako bi se pristupilo dijelu iz bilo kojeg smjera. Ovo smanjuje broj postavljanja za složene oblike, poboljšava završnu obradu površine i omogućuje podrezivanja i unutarnje kanale. Za turbinske lopatice, rotore i složene blokove razdjelnika, 5-osna strojna obrada aluminija je preferirani način čak i ako je brzina stroja veća.
CNC tokarenje
Tokarenjem se proizvode okrugli dijelovi kao što su osovine, čahure i komponente klipa. Aluminij se vrlo dobro toka, a tokarenje velikom brzinom može postići izvrsne tolerancije dimenzija s vrlo finom završnom obradom površine. CNC tokarilice s pokretnim alatima također mogu izvoditi operacije glodanja i bušenja u jednom stezanju.
Bušenje i urezivanje
Bušenje i urezivanje are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Švicarska CNC obrada
Tokarilice švicarskog tipa koriste se za dijelove malog promjera s malim tolerancijama, obično ispod 32 mm. Oni nude izvrsnu koncentričnost i mogu proizvesti složene profile u jednom prolazu, što je dragocjeno za igle, priključke i mala kućišta senzora.
Lijevanje pod pritiskom plus CNC završna obrada
Hibridni put koji se sve više koristi u masovnoj proizvodnji je lijevanje pod pritiskom grubog oblika i potom CNC obrada samo kritičnih površina. Korak lijevanja pod pritiskom košta daleko manje po dijelu od uklanjanja cjelokupnog materijala s pune šipke, a korak strojne obrade dodaje preciznost koju samo lijevanje ne može održati. Ovo je pristup koji preferiraju proizvođači koji proizvode automobilske, hidrauličke i električne komponente u količinama od 1000 ili više godišnje.
Ključna razmatranja obrade prilikom rezanja aluminija
CNC obrada aluminija je lakša od obrade čelika, ali specifični problemi ipak se javljaju u proizvodnji. Razumijevanje stvaranja strugotine, trošenja alata, toplinske ekspanzije i upotrebe rashladne tekućine pomaže u izbjegavanju otpadnih dijelova i nepotrebnih odgoda.
- Formiranje strugotine i evakuacija: Čisti aluminij proizvodi dugačku, žilavu strugotinu koja se može omotati oko vretena i uništiti površinu. Rezači s velikim smicanjem, velike brzine vretena i duboki radijalni zahvat lome strugotinu u male dijelove. Suho rezanje ili korištenje rashladnog sredstva u obliku magle također pomaže u sprječavanju zavarivanja strugotina.
- Izbor alata: Čelna glodala od tvrdog metala s poliranim žljebovima standardna su za opću obradu aluminija. Za proizvodnju velike količine, polikristalni dijamantni (PCD) alati traju znatno dulje i mogu zadržati manje dimenzije. Otklon alata obično je glavno ograničenje, pa se preferiraju kratki, kruti držači alata.
- Toplinska ekspanzija: Aluminij se širi na 23 um po metru po stupnju C, otprilike dvostruko više od čelika. Precizni dijelovi obrađeni na sobnoj temperaturi mogu izaći iz tolerancije u nekontroliranoj radionici. Za toleranciju ispod /-0,01 mm, preporučuju se okruženja za obradu s kontroliranom temperaturom.
- Strategija rashladnog sredstva: Potopna rashladna tekućina je najčešća metoda za aluminij; uklanja toplinu i ispire čips. Podmazivanje minimalnom količinom (MQL) je suha alternativa koja koristi finu maglicu i popularna je u obradi velikih brzina. Izbor utječe na vrijeme ciklusa, čistoću dijelova i vijek trajanja alata.
- Stvaranje neravnina: Zadnji rez na rubu dijela često ostavlja neravnine. Poliranje skošenja, rezači s velikim posmakom i namjenska stanica za skidanje srha pomažu u proizvodnji čistih rubova bez dodavanja sporog ručnog rada.
U praktičnom smislu, većina problema s obradom aluminija dolazi do brzine napredovanja i praznina u alatima. Na primjer, čelno glodalo od 6 mm u 6061-T6 koje radi na 12.000 okretaja u minuti s 0,05 mm pomaka po zubu učinkovito će očistiti strugotinu, dok isti alat pri 4000 okretaja u minuti s 0,02 mm po zubu često ubacuje strugotinu u žljebove i proizvodi lošu završnu obradu. Radionica koja podešava parametre rezanja za svaku slitinu i vrstu alata isporučuje konzistentnije dijelove.
Tolerancije CNC obrade aluminija i završne obrade
CNC obrada aluminija može izdržati tolerancije od /-0,10 mm za standardne komercijalne dijelove do /-0,005 mm za precizno tokarene ili brušene komponente. Ostvariva tolerancija ovisi o operaciji, veličini dijela i krutosti cijelog sustava obrade, a ne samo CNC kontrolera.
| Operacija | Standardna tolerancija | Tolerancija preciznosti | Hrapavost površine (Ra) |
|---|---|---|---|
| 3-osno glodanje | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-osno glodanje | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC tokarenje | /-0,025 mm | /-0,005 mm | 0,4 um |
| Brušenje | /-0,005 mm | /-0,002 mm | 0,2 um |
| Strojna obrada tlačnog lijevanja | /-0,10 mm | /-0,01 mm | 1,6 um |
Uobičajene opcije naknadne obrade za strojno obrađeni aluminij uključuju eloksiranje tipa II (obično premaz od 20-25 um) za zaštitu od korozije i izgled, tvrdo eloksiranje (tip III) za otpornost na habanje, premazivanje prahom za postojanu boju i neelektrično niklanje za primjene gdje je vodljivost ili sposobnost lemljenja važna. Završna obrada površine izravno utječe na ove izbore naknadne obrade: glatka Ra 0,8 um površina daje ujednačen anodizirani sloj, dok grubo brušena površina može proizvesti nejednaku debljinu premaza.
Za brtvene površine, preporučena završna obrada površine je obično Ra 0,8 um do 1,6 um. Kontaktne površine brtve koje su prehrapave ne mogu pravilno brtviti pod pritiskom, dok pretjerano glatke površine ponekad mogu smanjiti trenje potrebno da neki materijali brtve ostanu na mjestu.
Kako lijevanje pod pritiskom i CNC strojna obrada rade zajedno za aluminijske dijelove
Kada je obujam velik i geometrija dijela složena, strojna obrada svega od čvrste aluminijske šipke postaje ekonomski neprivlačna. Jednostavniji pristup je započeti s tlačno lijevanim izratkom koji već približno odgovara konačnom obliku, a zatim strojno obraditi samo funkcionalne površine. Ovaj hibridni postupak može smanjiti materijalni otpad za 60-70 posto i skratiti vrijeme strojne obrade za 40-50 posto u usporedbi s strojnom obradom od čvrste gredice.
Kompromis je unaprijed trošak alata. Kalup za lijevanje aluminija pod pritiskom košta između 5000 USD i 50 000 USD, ovisno o broju šupljina i složenosti. Za godišnje količine iznad oko 1000 komada, trošak matrice se obično nadoknađuje nižom cijenom po jedinici. Za manje količine, obrada iz šipke ostaje bolji izbor.
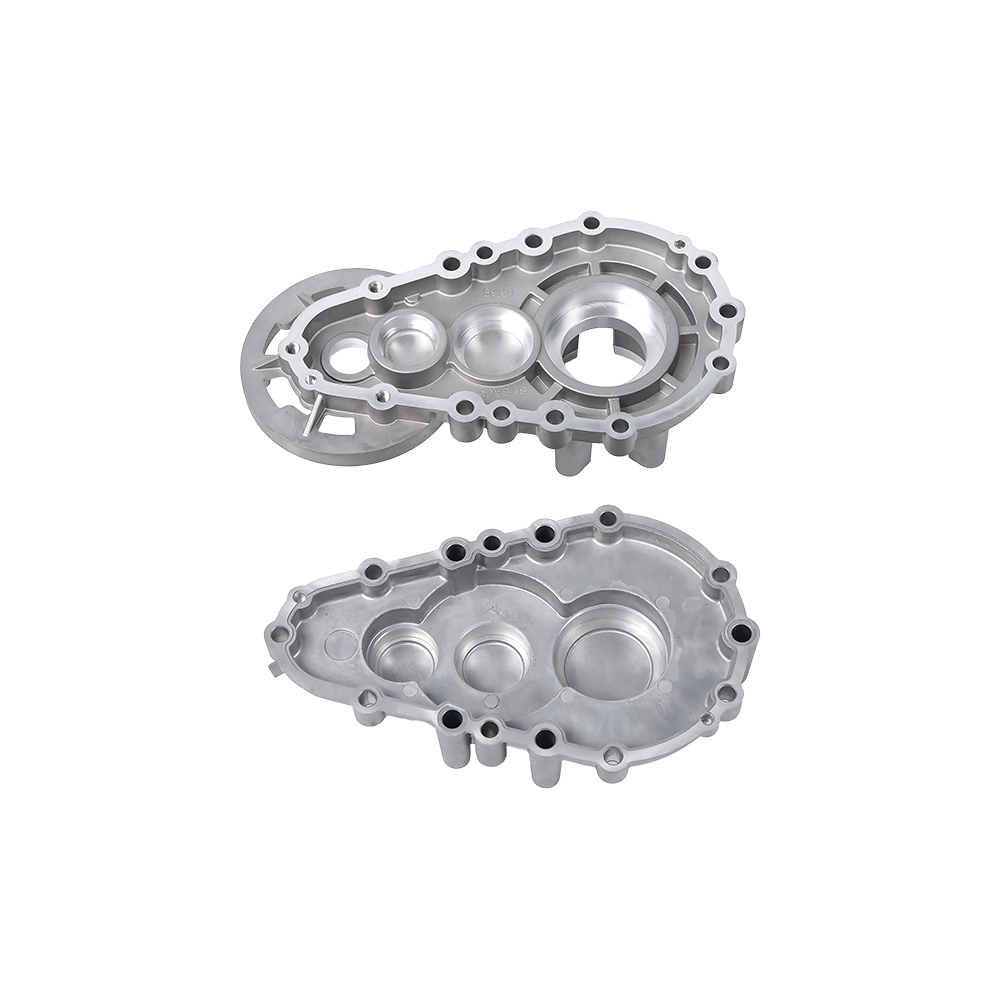
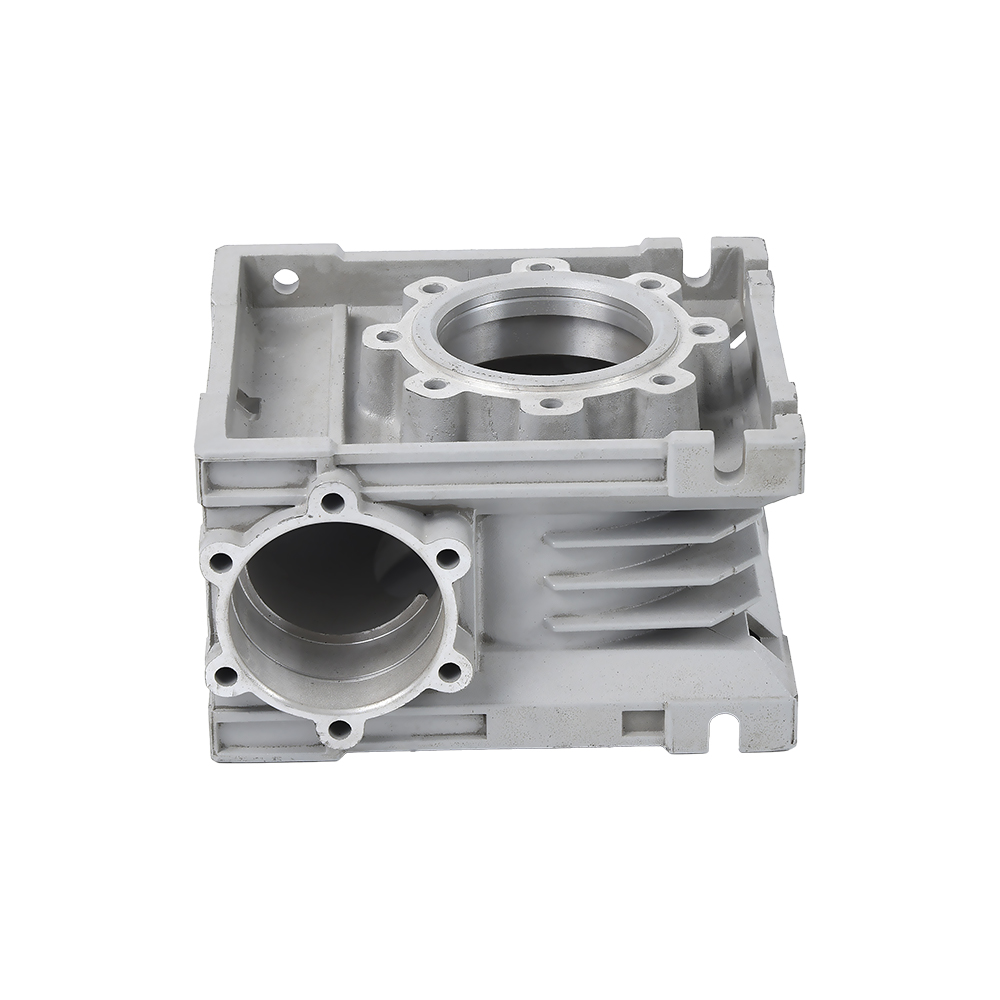
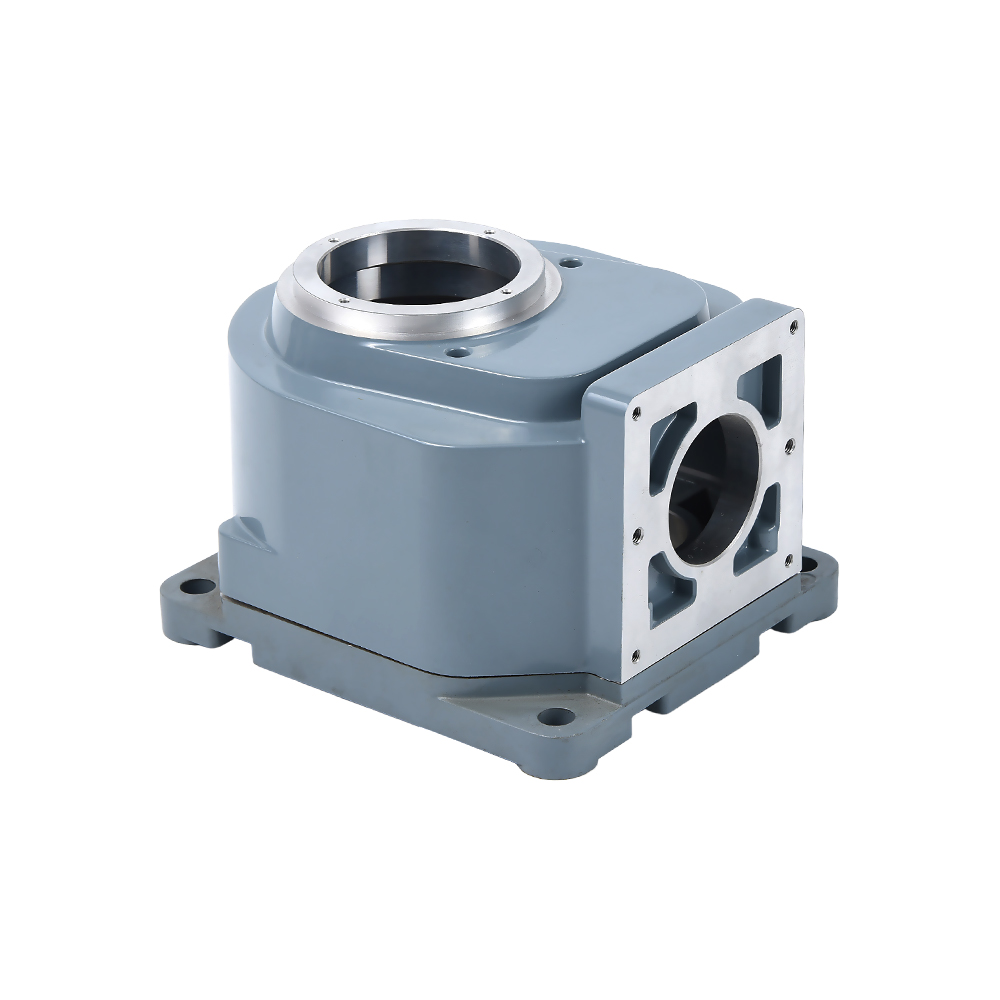
 Kućište mjenjača od aluminija za presađivanje riže Ovo kućište mjenjača izrađeno je putem aluminijskog tlačnog lijevanja, pogodno za poljoprivredne strojeve poput presađivača riže. Proces osigurava precizne dimenzije i trajnost, što ga čini pouzdanom komponentom za prijenosne sustave. Pogledajte proizvod →
U Ningbo Beilun Youyuan Machinery Manufacturing, tvrtka kombinira alate, lijevanje pod pritiskom i CNC strojnu obradu pod jednim krovom. Rezultat je kontinuirani proizvodni lanac: radionica za tlačni lijev proizvodi oblik gotovo neto, a radionica za strojeve ga dorađuje do tolerancije izvlačenja. Kupac dobiva dovršeni dio, a ne lijevani proizvod koji zahtijeva posebnu koordinaciju dobavljača. Takav raspored je bitan za kućišta mjenjača i prijenosna kućišta gdje višestruke površine vijaka, provrti i brtvene površine moraju zadovoljiti stroge specifikacije.
Uz standardnu strojarnicu, praksa također poboljšava dosljednost komponenti. Dobavljači lijevanja koji sami obrađuju svoje dijelove mogu razvrstati otpad, prilagoditi parametre lijevanja i kompenzirati male dimenzionalne pomake prije nego što stignu do CNC programa. To čini cijeli proces proizvodnje stabilnijim i smanjuje broj odbačenih završnih dijelova.
Za projekte koji već koriste livenje, prednosti aluminijskog tlačnog lijevanja uključuju visoke stope proizvodnje i izvrsne detalje površine. Kada se na vrh doda CNC završna obrada, dio dobiva i ekonomske prednosti lijevanja i točnost strojne obrade.
Primjena CNC strojno obrađenih aluminijskih dijelova
CNC strojno obrađene aluminijske komponente pojavljuju se u gotovo svakom industrijskom sektoru. Najčešće kategorije uključuju:
Automobili i vozila na novu energiju
Nosači motora, kućišta mjenjača, ploče hladnjaka, nosači senzora, kućišta baterija i strukturni dijelovi motora su standardni. Visoki omjer čvrstoće i težine aluminija izravno poboljšava domet vozila smanjenjem ukupne težine. Svakih 100 kg smanjenja težine vozila u električnom vozilu može dodati otprilike 10-15 km dometa vožnje , čineći aluminij očitim izborom za programe smanjenja mase. Na primjer, proizvođači električnih vozila zamijenili su čelične nosače ležaja aluminijskim tlačnim lijevacima koji se zatim CNC obrađuju kako bi izdržali tolerancije ležaja od /-0,02 mm.
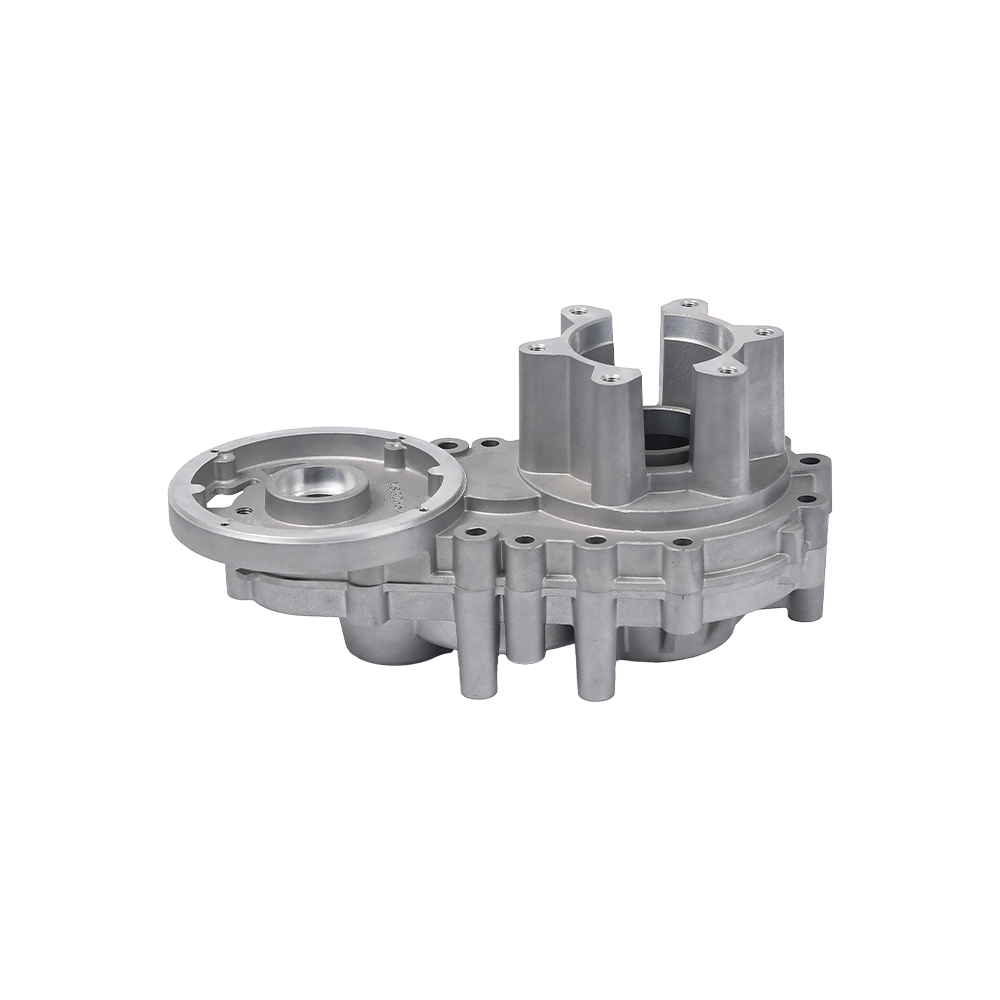
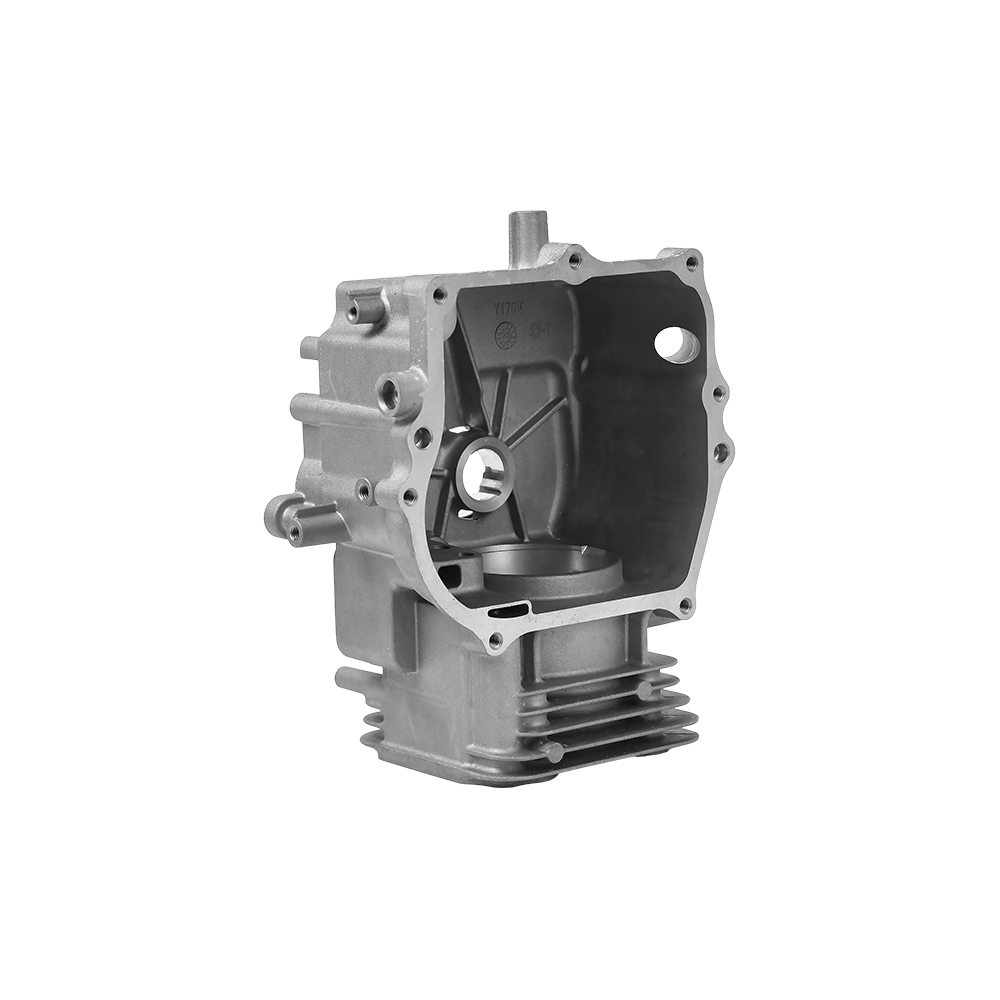
 Karter motocikla izrađen od aluminijskog tlačnog lijevanja Kućište radilice ovog motocikla proizvedeno je aluminijskim tlačnim lijevanjem, što daje snagu i lagana svojstva. Neophodan je za sastavljanje motora, zahtijeva naknadnu CNC obradu za točne provrte i navoje. Pogledajte proizvod →
Električni alati i mali motori
Kućišta radilice motocikla, kutije prijenosa i poklopci motora često se lijevaju i potom obrađuju. Ovi dijelovi trebaju rupe s navojem, provrte za ležajeve i brtvene površine, a sve se to najekonomičnije proizvodi strojnom obradom nakon lijevanja. Ista logika vrijedi za mjenjače mikro freza i komponente strojeva za sadnju.
Hidraulika i pneumatika
Hidraulički ventili, blokovi ventila, tijela regulatora i pneumatski priključci oslanjaju se na aluminij zbog male težine i otpornosti na koroziju. CNC obrada proizvodi unutarnje provrte i otvore s navojem koji kontroliraju protok tekućine. Mnoga se tijela ventila nakon strojne obrade ispituju pod tlakom kako bi se potvrdilo da zadovoljavaju specificiranu klasu tlaka.
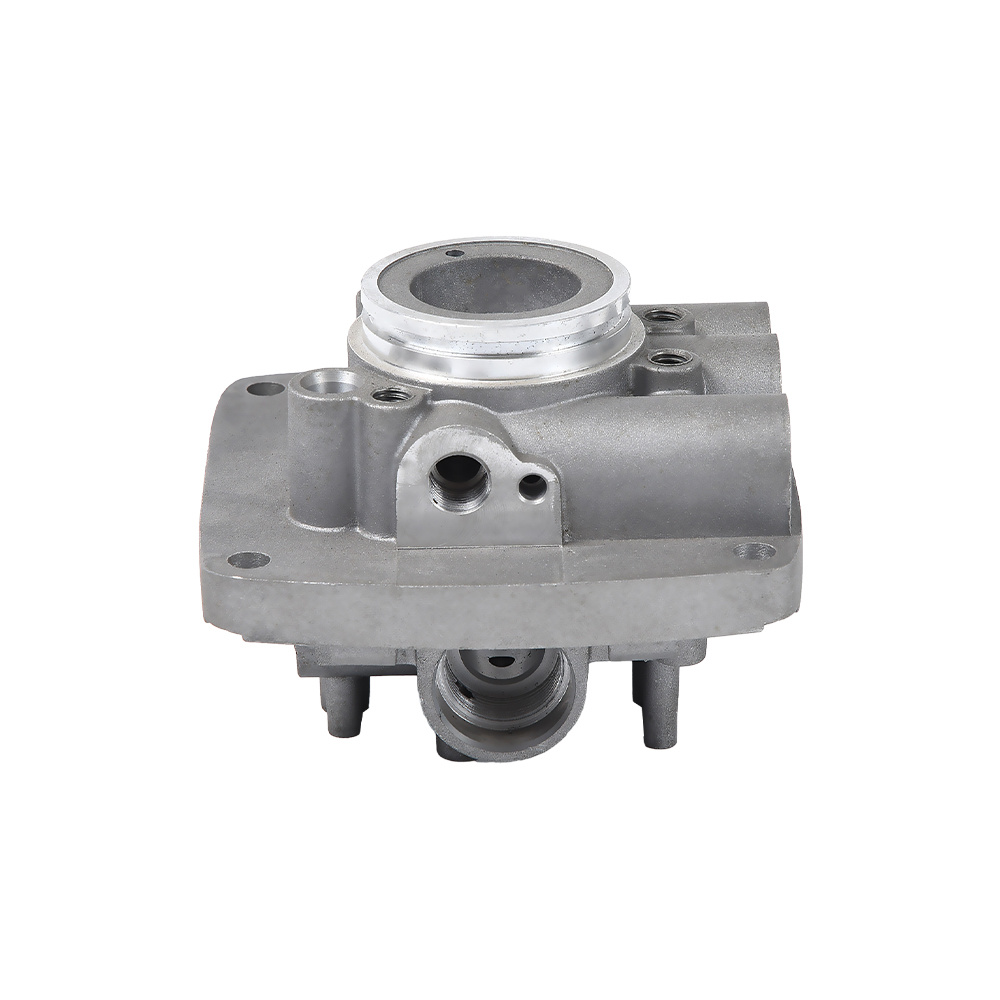
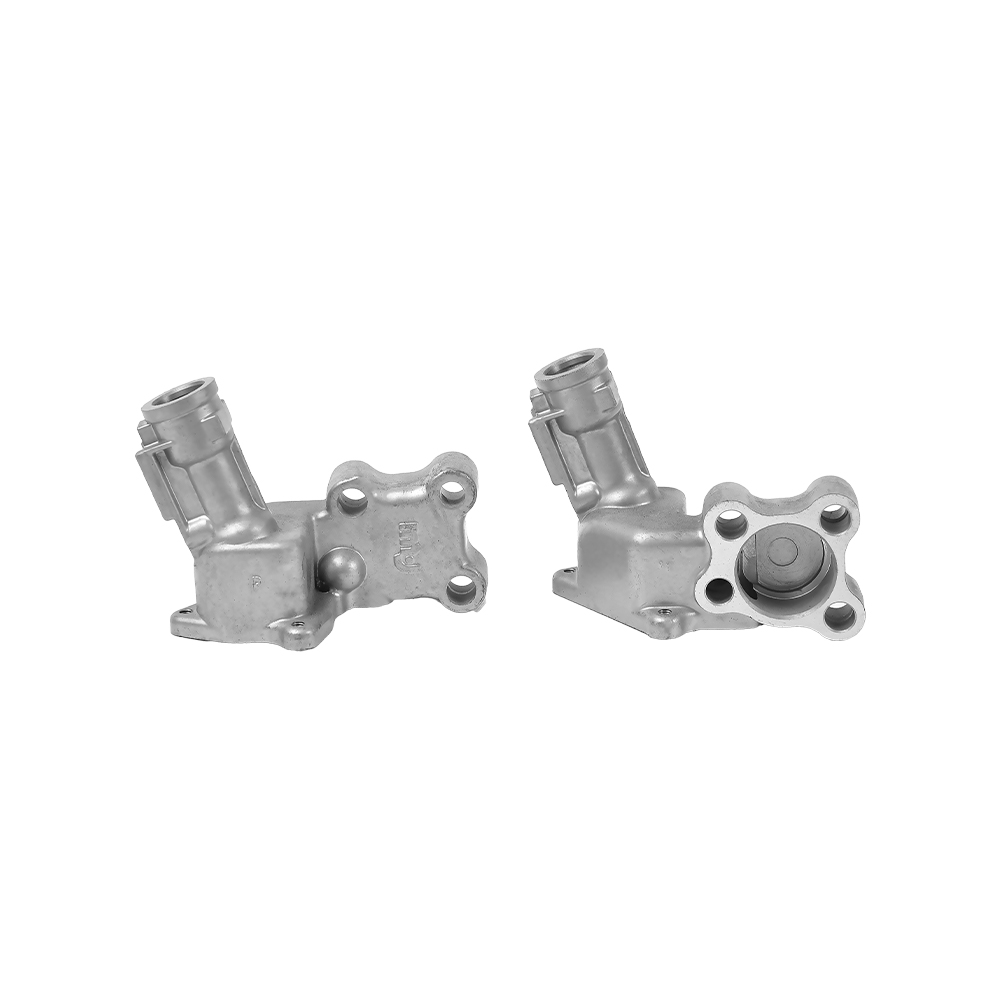
 Hidraulički ventil od lijevanog aluminija za kontrolu tekućine Ovaj hidraulički ventil izrađen je od aluminijskog tlačnog lijeva, koji nudi otpornost na koroziju i laganu konstrukciju. Koristi se u sustavima za kontrolu tekućina, s unutarnjim prolazima obrađenim prema točnim specifikacijama. Pogledajte proizvod →
Elektronika i upravljanje toplinom
Hladnjaci, LED kućišta i elektronička kućišta često su CNC strojno obrađeni ili lijevani od aluminija. Budući da aluminij učinkovito raspršuje toplinu, ti se dijelovi koriste u izvorima napajanja, pretvaračima i kontrolerima motora. Niska magnetska propusnost aluminija također ga čini prikladnim za kućišta senzora gdje materijal ne smije ometati magnetska polja.
Poljoprivredni strojevi
Dijelovi presađivača riže, kućišta radilice i mjenjačke kutije obično se lijevaju i strojno obrađuju. Ovi dijelovi zahtijevaju pouzdano brtvljenje, montažu vijcima i zamjenjivost dimenzija. CNC obrada proizvodi dosljedna prianjanja i glatke površine koje smanjuju trošenje i curenje na terenu.
Komponente medicinskih uređaja
Aluminijska kućišta i nosači instrumenata koriste se u prijenosnim medicinskim uređajima gdje su težina i otpornost na koroziju važni. CNC obrada daje uređaju glatku površinu i točne dimenzije, dok eloksiranje osigurava čistu završnu obradu koja podnosi opetovano čišćenje.
Kako odabrati dobavljača za CNC obradu aluminija
Odabir pravog dobavljača za CNC strojno obrađen aluminij zahtijeva više od usporedbe ponuda. Sljedeći čimbenici dosljedno određuju hoće li projekt uspjeti ili pati od kašnjenja i problema s kvalitetom.
- Zatražite omotnicu obrade i kapacitet vretena: Neki dućani imaju maksimalno 600 mm hoda na X, dok drugi drže 1000 mm ili više. Znajte odgovara li vaš najveći dio prije nego što izdate narudžbu.
- Zatražite podatke o toleranciji i završnoj obradi površine: Kompetentan dobavljač bi vam trebao reći koja odstupanja imaju u proizvodnji, a ne samo koja su moguća. Za aluminijske dijelove potražite /-0,01 mm na kritičnim provrtima i Ra 0,8 um na brtvenim površinama.
- Provjerite popis strojeva: CNC-ovi, centri za glodanje, centri za tokarenje i strojevi za rezanje žice čine kapacitete radionice. Ako radionica ima i lijevanje pod pritiskom, može proizvesti gotovo neto oblike za rad velikog volumena. Ningbo Beilun Youyuan Machinery navodi količine tlačnog lijevanja i CNC obrade u svom proizvodnom sustavu.
- Potražite integrirani alat i lijevanje: Dobavljač koji može proizvesti alat, lijevati dio i strojno ga obraditi je snažan partner za masovnu proizvodnju. To smanjuje troškove koordinacije i čini kontrolu kvalitete lakšom.
- Ocijenite postavku inspekcije: Standardni alati uključuju čeljust, mikrometre, visinomjere i CMM opremu. Dobavljač bi trebao biti u mogućnosti pružiti izvješće o dimenzijama uz prvi artikl.
- Testirajte s uzorkom narudžbe: Uvijek pokrenite malu seriju ili prototip prije nego što zatražite proizvodne količine. Ovo provjerava proces strojne obrade, pakiranje i vrijeme odziva prije ulaganja velikog kapitala.
Za kupce koji nabavljaju aluminijske dijelove u Kini, bitna je lokacija tvornice. Dobavljač bi trebao pokazati iskustvo u određenoj obitelji dijelova: automobilski, hidraulički, poljoprivredni ili električni. Primjer etablirane tvrtke za tlačno lijevanje i strojnu obradu u Ningbou, s više od desetljeća proizvodnog iskustva, pokazuje vrijednost usklađivanja između asortimana proizvoda dobavljača i aplikacije kupca.
Pokretači troškova u CNC obradi aluminija
Razumijevanje kamo ide novac pomaže kupcima da pregovaraju o pravoj cijeni i izbjegnu preplaćivanje za nebitne zahtjeve.
| Pokretač troškova | Utjecaj na cijenu dijela | Kako ga smanjiti |
|---|---|---|
| Vrsta materijala | 7075-T6 košta oko 30-40 posto više od 6061-T6 | Koristite 6061-T6 osim ako konstrukcija ne zahtijeva posebnu čvrstoću |
| Alati za tlačno lijevanje | 5.000-50.000 USD po setu matrica | Koristite lijevanje samo kada volumen opravdava trošak alata |
| Vrijeme obrade | Obično najveća pojedinačna stavka troška | Smanjite broj postavljanja i putanje rezača; dizajn za 3 osi gdje je to moguće |
| Površinska obrada | Dodatak od 0,5 do 3 USD po dijelu ovisno o vrsti | Uključite eloksiranje ili galvaniziranje samo kada to zahtijeva funkcija ili izgled |
| Inspekcija | Potpuni CMM pregled povećava vrijeme i troškove | U cijelosti provjerite samo kritične dimenzije, za ostale koristite statističko uzorkovanje |
| Količina | Fiksni troškovi postavljanja i alata raspoređeni su na više dijelova | Povećajte količinu narudžbe gdje to potražnja dopušta; male narudžbe nose visoke fiksne troškove |
Da dam praktičan primjer, jednostavan aluminijski nosač od 0,2 kg mogao bi koštati 2-4 USD za stroj od 6061-T6 u narudžbi male količine od 50 komada. Taj isti nosač, kada se proizvodi kao lijev pod pritiskom i zatim CNC dovrši u količini od 10 000 komada, može pasti na 0,8-1,5 USD po dijelu, čak i nakon koraka strojne obrade.
FAQ: Često postavljana pitanja o CNC obradi aluminija
Koja je tipična tolerancija za CNC obradu aluminija?
Standardna CNC obrada aluminija ima tolerancije od /-0,10 mm za većinu komercijalnih dijelova. Strože tolerancije od /-0,01 mm moguće je postići uz pažljivo postavljanje i kontrolu temperature. Precizno brušenje može doseći /-0,002 mm, ali dodaje značajan trošak po dijelu.
Može li se CNC obradom aluminija postići zrcalna završna obrada?
Da, zrcalna završna obrada zahtijeva kombinaciju brze strojne obrade s fino poliranim alatima i često naknadni proces poput poliranja ili dijamantnog tokarenja. Standardno CNC glodanje daje Ra 0,8-1,6 um, što je glatko, ali nije zrcalno. Za dekorativne površine obično se dodaje eloksiranje ili poliranje.
Koliko dugo traje CNC obrada aluminija za tipičan dio?
Za jednostavan nosač, vrijeme isporuke je obično 3-5 radnih dana. Za složene dijelove s radom u 5 osi i anodiziranjem, dopustite 2-3 tjedna. Ako komponenta počinje kao lijevanje pod pritiskom i treba joj alat, puno vrijeme isporuke često je 4-6 tjedana, uključujući izradu alata i prvo odobrenje artikla.
Kako mogu odabrati između strojne obrade i tlačnog lijevanja za aluminijske dijelove?
Odluka se svodi na volumen i geometriju. Za količine ispod oko 500 komada, strojna obrada od šipke je ekonomičnija. Za 1.000 komada ili više, sa složenim gotovo neto oblikom, lijevanje pod pritiskom plus CNC završna obrada štedi novac. Razlika je prvenstveno u cijeni alata za kalup za lijevanje.
Trebam li navesti 6061-T6 ili 7075-T6 za CNC strojno obrađen aluminij?
Koristite 6061-T6 za dijelove opće namjene, komponente strojeva i kućišta. Odaberite 7075-T6 kada je dio visoko opterećen, poput nosača za zrakoplove ili armature visoke čvrstoće, i kada je dodatni trošak opravdan. Vlačna čvrstoća 7075 je 572 MPa naspram 310 MPa za 6061, ali cijena i otpornost na koroziju su manje povoljni.
Može li se CNC strojno zavarivati aluminij?
Da, aluminij se može zavarivati TIG ili MIG metodama. Međutim, toplina zavarivanja može promijeniti mehanička svojstva osnovnog materijala, posebno u zoni utjecaja topline. Ako se dio strojno obrađuje nakon zavarivanja, potrebno je pažljivo razmotriti naprezanje u zavarivanju i deformaciju. Većina dobavljača CNC strojno obrađenog aluminija izbjegava zavarivanje osim ako dizajn nema alternativu.
Kako mogu znati hoće li moj CNC strojno obrađeni aluminijski dio korodirati?
Aluminij se dobro odupire atmosferskoj koroziji, ali može doživjeti galvansku koroziju kada se spoji s čelikom ili bakrom u vlažnom okruženju. Anodiziranje, zatvoreno eloksiranje ili premazivanje prahom pružaju dodatnu zaštitu. Ako dio radi na otvorenom ili u blizini oceana, odredite deblji anodni premaz.
Konačni zaključak o CNC obradi aluminija
CNC obrada aluminija je zreo, pouzdan proizvodni proces. Niska gustoća aluminija, prirodna otpornost na koroziju i izvrsna obradivost čine ga standardnim materijalom za precizne komponente u automobilskoj industriji, elektronici, hidraulici, poljoprivredi i medicinskoj opremi. Tolerancije do /-0,01 mm i površinske obrade od Ra 0,8 um potpuno su realne, a najbolji dobavljač pomoći će vam odabrati pravu leguru i kombinaciju procesa za vašu primjenu.
Za veće količine, kombiniranje tlačnog lijevanja s CNC završnom obradom nudi najniži ukupni trošak bez gubitka preciznosti dimenzija. Ključno je odabrati partnera za proizvodnju koji interno kontrolira korake lijevanja i strojne obrade, dajući vam jednu točku odgovornosti. S pravim dobavljačem, CNC strojno obrađeni aluminijski dijelovi stižu u pravoj toleranciji, na vrijeme i po cijeni koja odražava stvarni proizvodni napor.